 EN
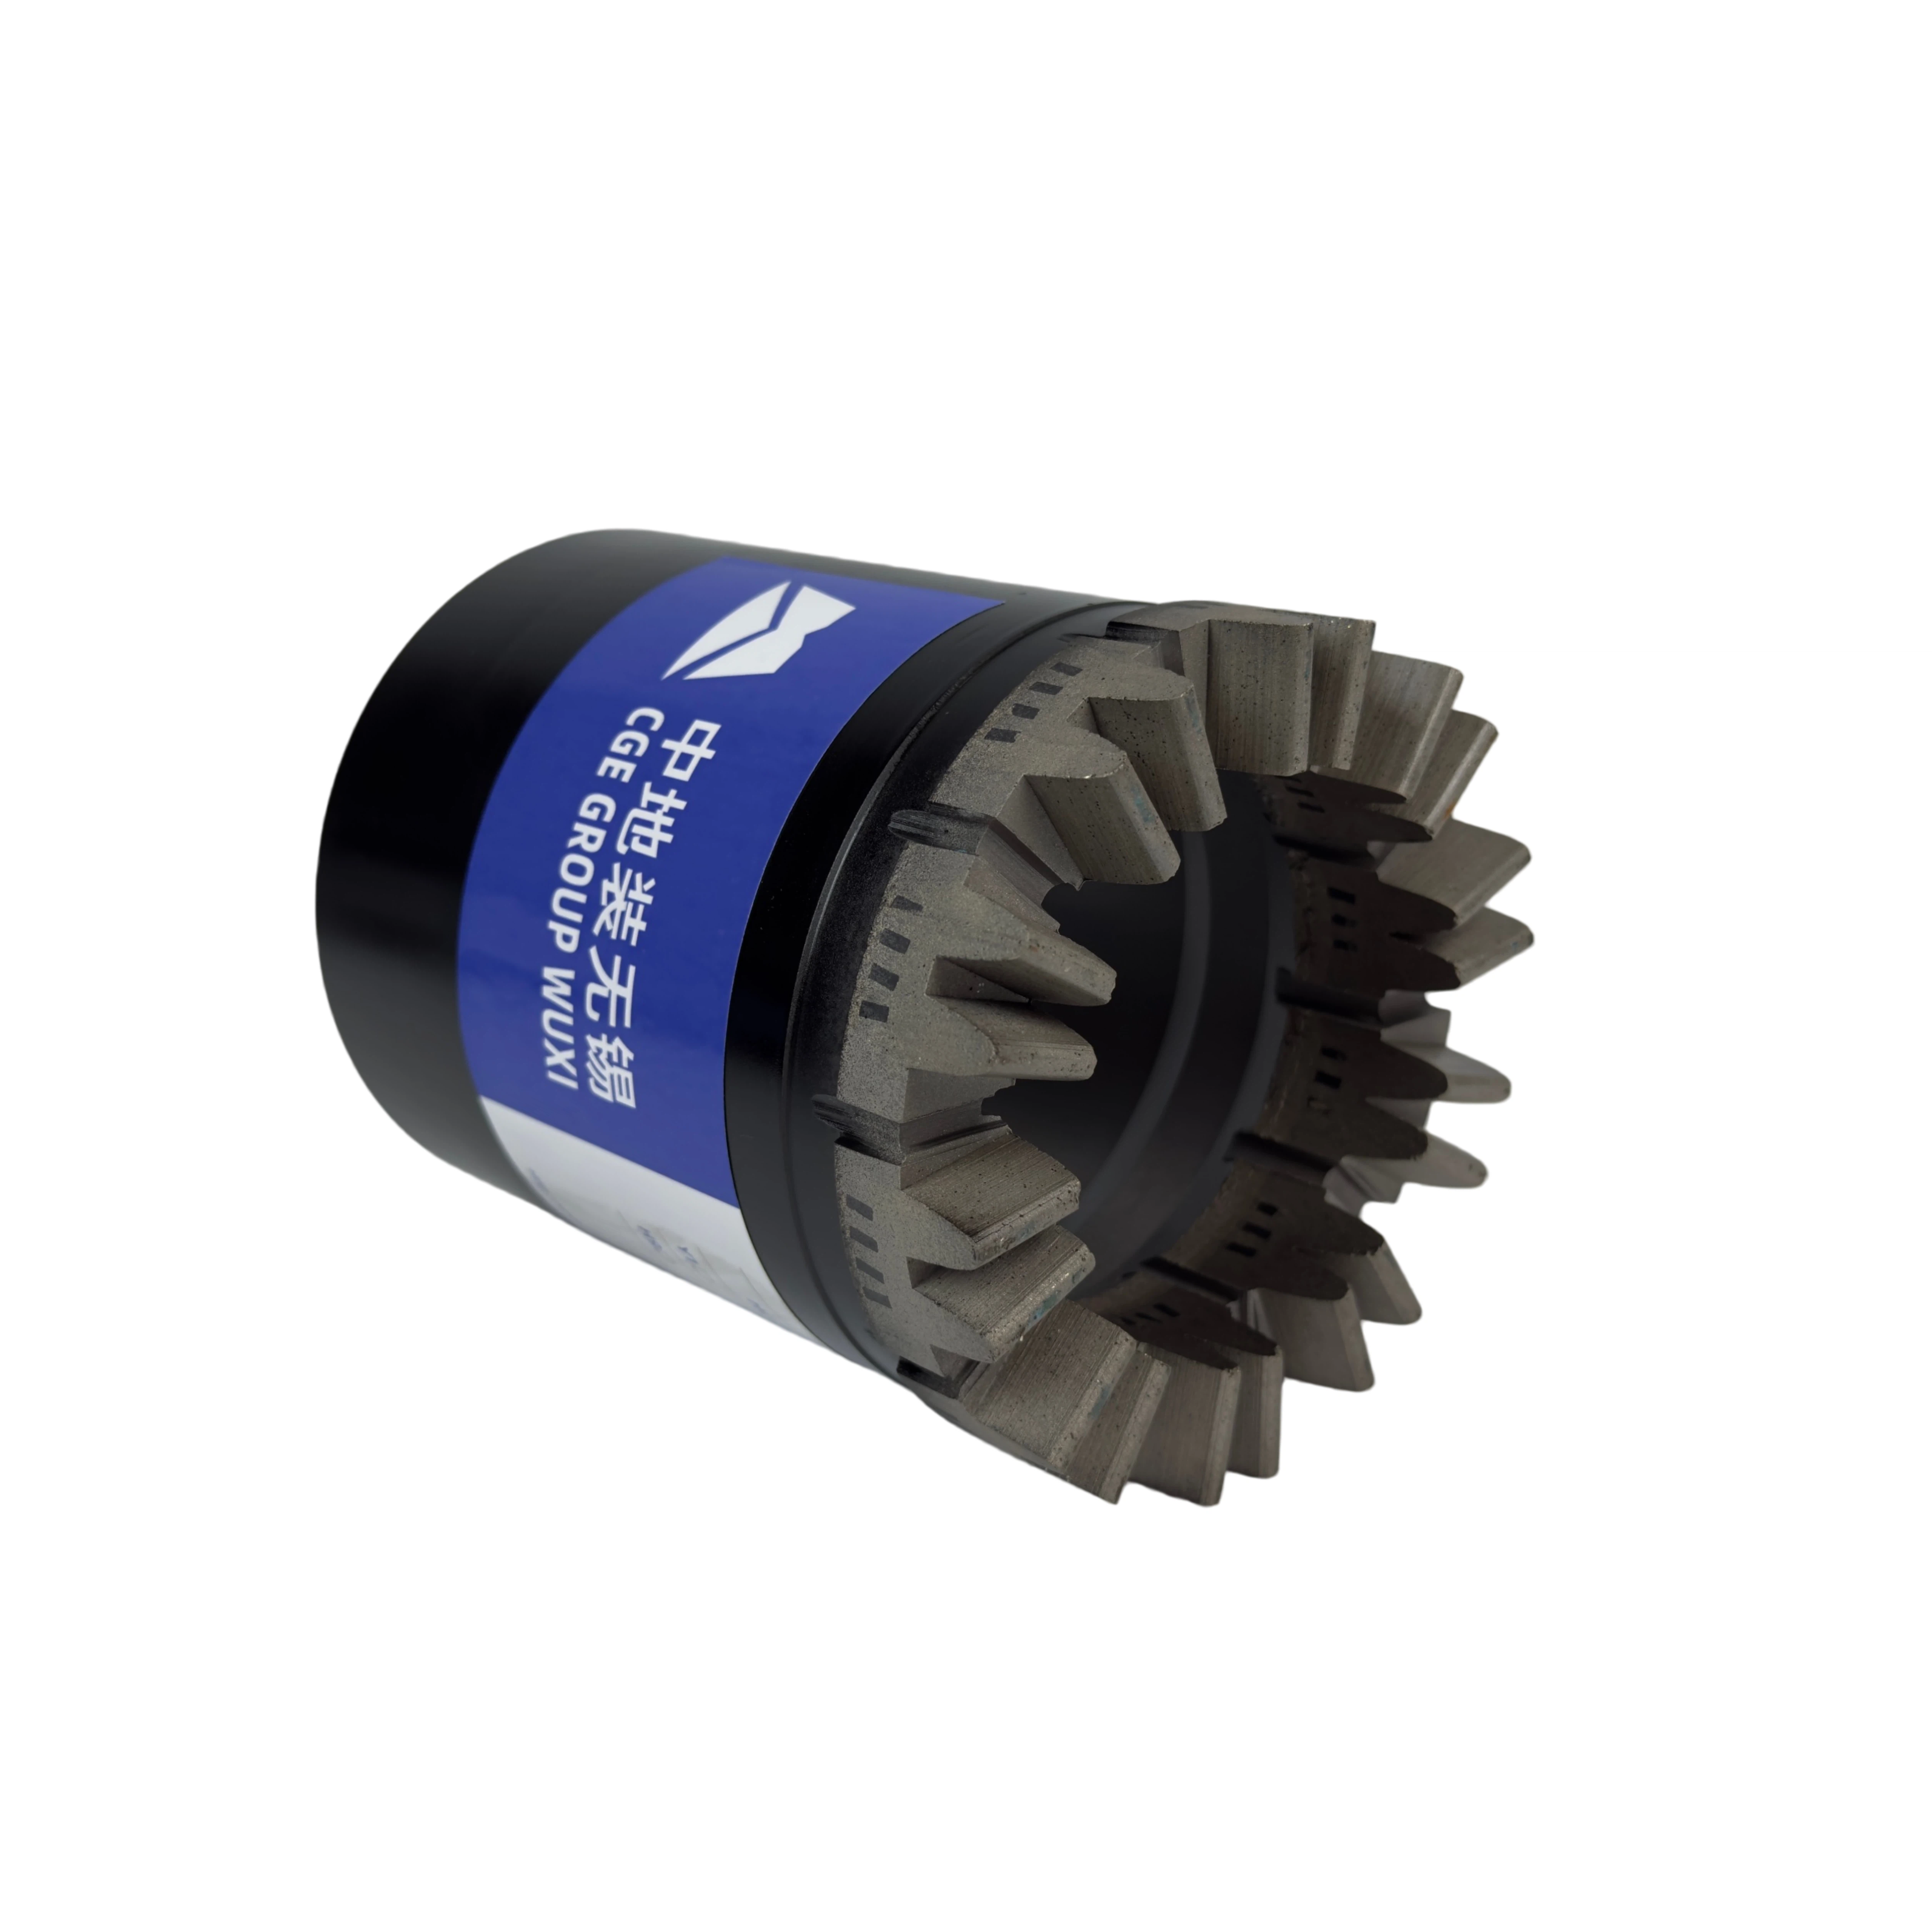
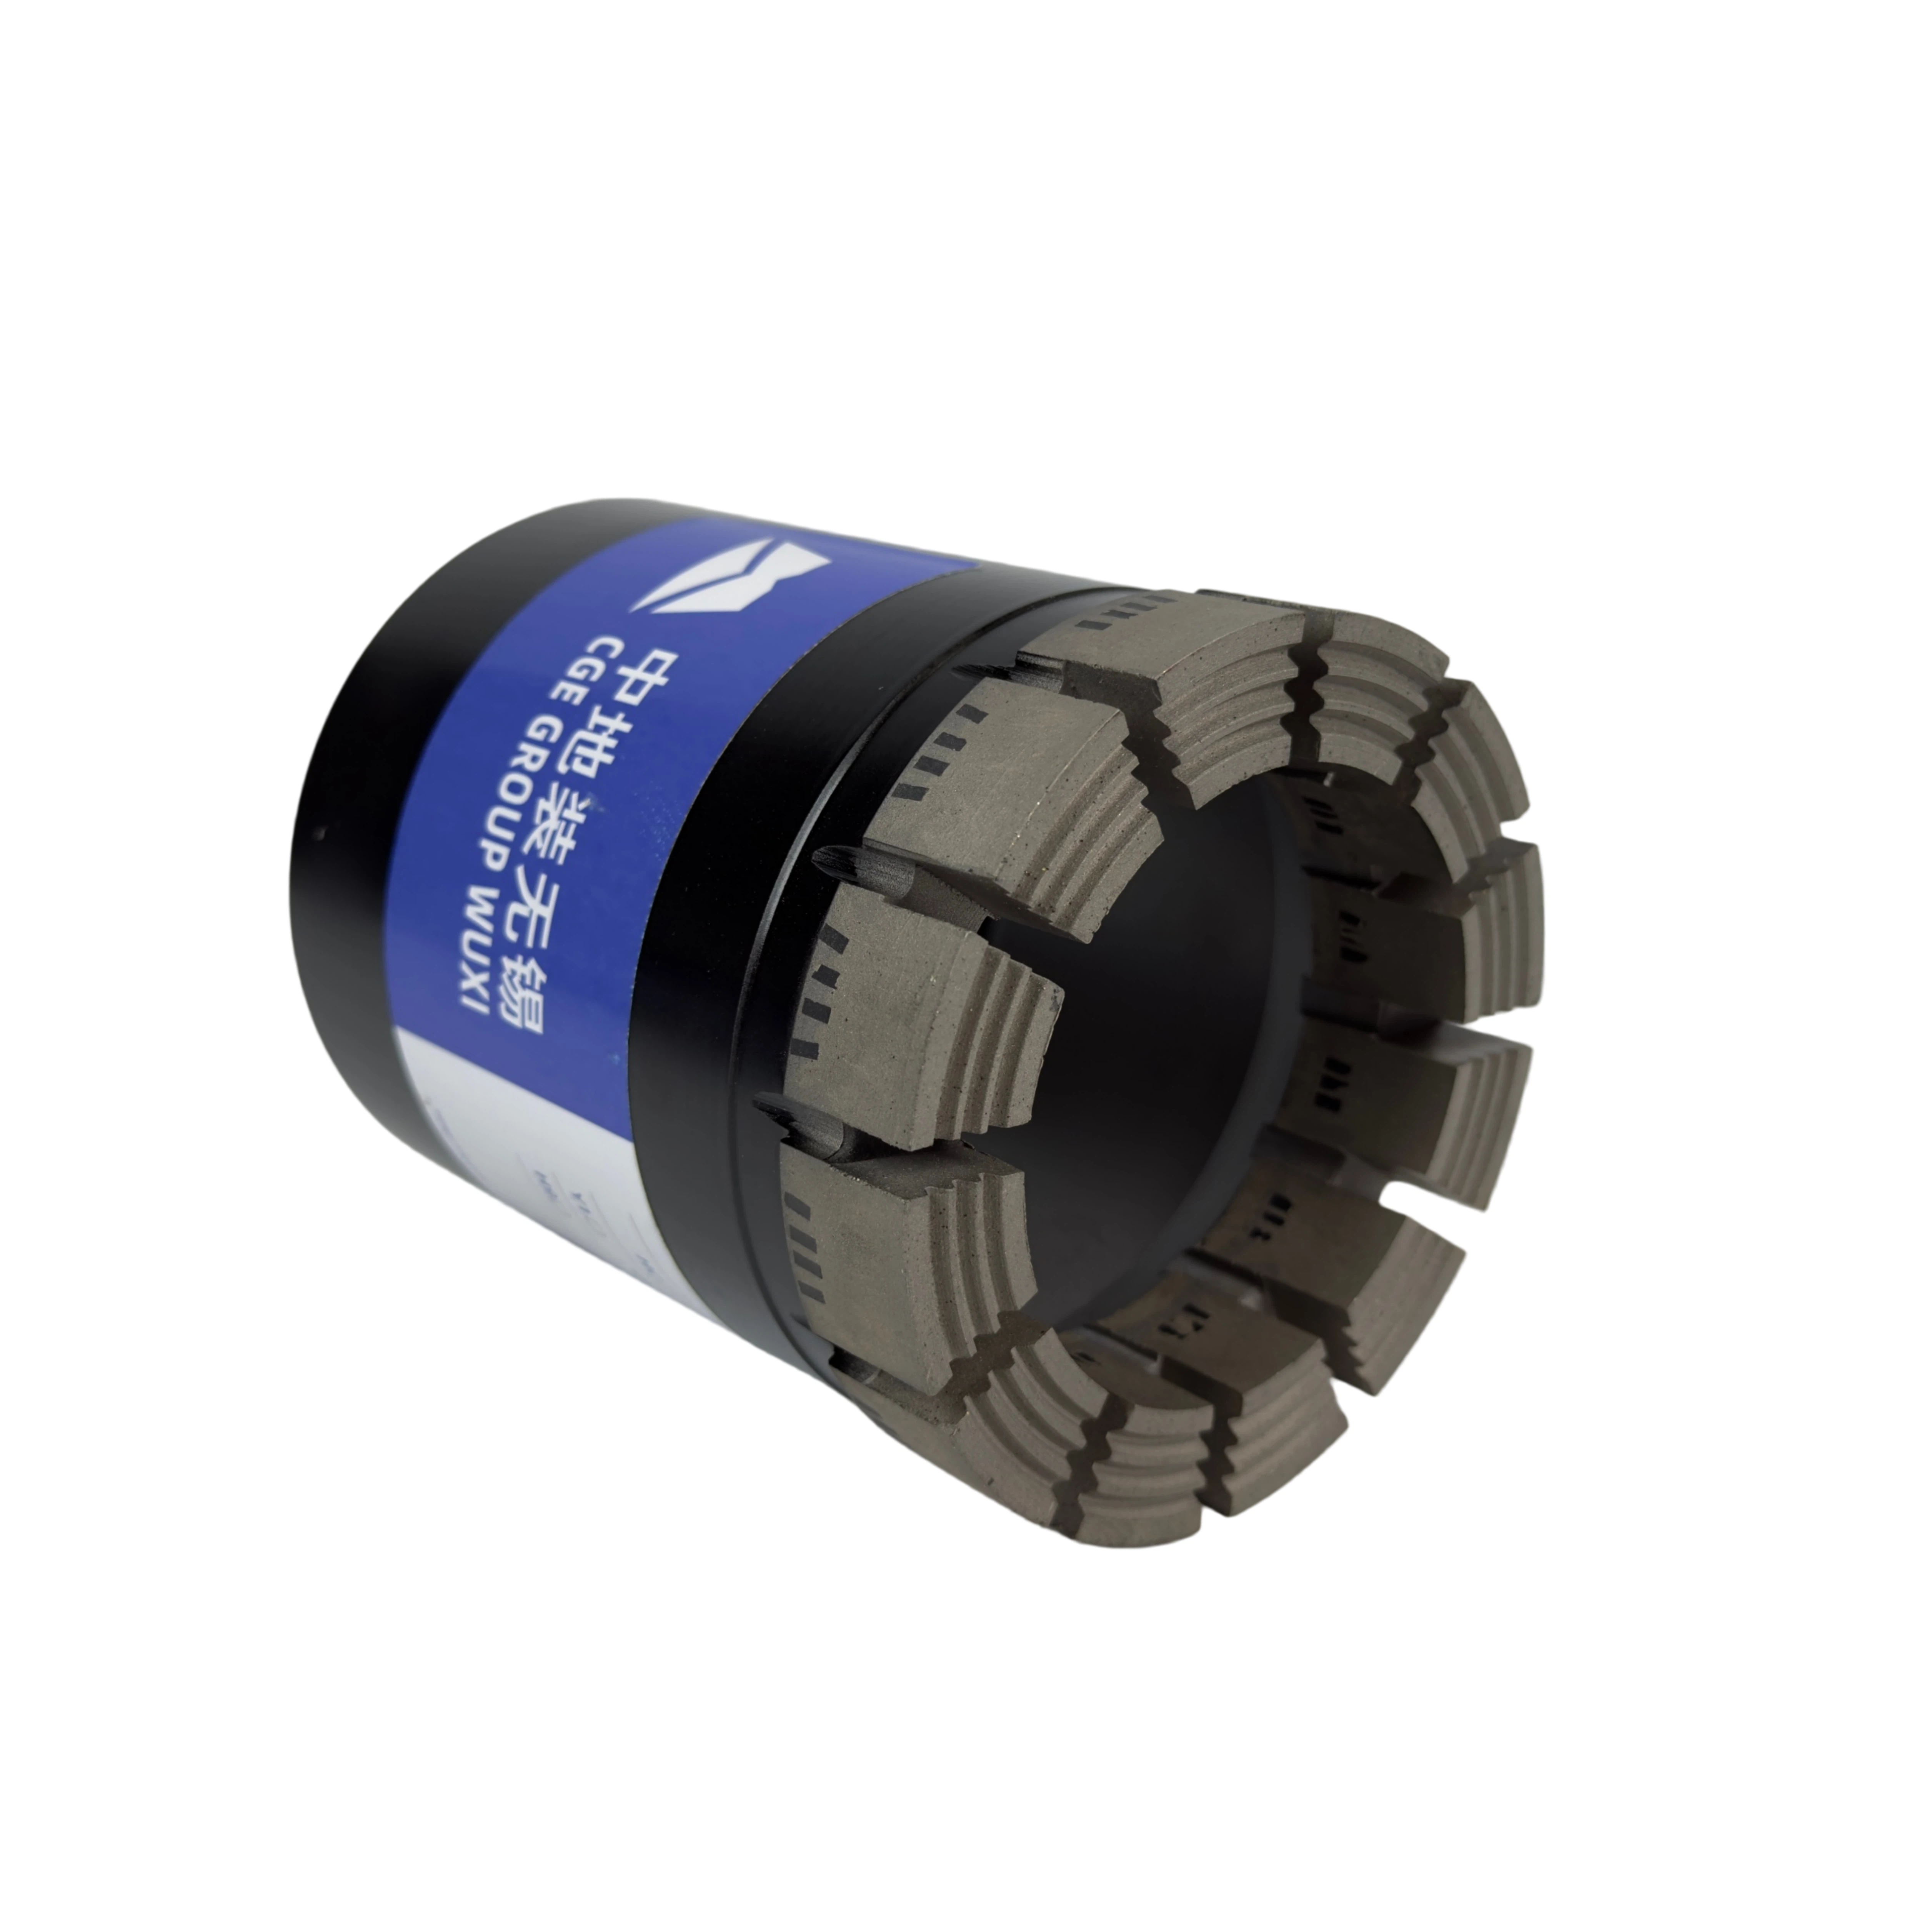
Richtige Reinigung und Entfernung von Rückständen für Diamantkernstück Langlebigkeit
Die Vernachlässigung der Rückstandsentfernung beeinträchtigt die Schneidleistung und beschleunigt den Verschleiß. Verhärtete Rückstände verringern die Rotationsbalance um bis zu 30 % und erhöhen das Vibrationsrisiko bei nachfolgenden Operationen (Industrielles Bohrforschungsinstitut 2023). Führen Sie diese Protokolle unmittelbar nach Beendigung des Bohrvorgangs durch.
Unmittelbare Spülprotokolle nach dem Bohren, um Aushärtung des Harzes und Verstopfung der Segmente zu verhindern
Wasser muss unmittelbar nach Beendigung des Bohrens – idealerweise innerhalb von etwa 90 Sekunden – mit einem Druck von ca. 60 bis 80 psi (Pfund pro Quadratzoll) durch den Bohrkern geleitet werden. Der Druck sollte ausreichen, um die Bohrslurry zu entfernen, darf jedoch nicht so hoch sein, dass er die hartgelöteten Verbindungen beschädigt. Die meisten Techniker stellen fest, dass das Spülen in drei Schritten am besten funktioniert: zunächst vorwärts, dann rückwärts und schließlich noch einmal vorwärts. Dadurch wird sämtlicher Schmutz aus den engen Zwischenräumen zwischen den Segmenten entfernt. Bei polymermodifiziertem Beton ist jedoch ein zusätzlicher Schritt zu beachten: Fügen Sie dem Wasser vor dem eigentlichen Erhärten des Harzes einen pH-neutralen Emulgator hinzu. Diese frühzeitige Maßnahme verhindert, dass das gesamte System später dauerhaft verstopft, wodurch die Segmente an den für eine ordnungsgemäße Funktion erforderlichen Stellen freiliegen bleiben.
Ultraschallreinigung vs. manuelles Bürsten: Wirksamkeitsvergleich für gehärtete Beton- und Asphaltkerne
| Methode | Schmutzentfernungsrate | Risiko für die Integrität der Segmente | Zeit/Kern (min) |
|---|---|---|---|
| Ultraschall | 98% | Niedrig (±5 % Mikrorissbildung) | 8–10 |
| Manuellem Zähneputzen | 72% | Mäßig (15 % Randabplatzungen) | 12–15 |
Die Reinigung mit Ultraschallwellen bei etwa 40 kHz löst diese hartnäckigen Asphaltpartikel rund dreimal schneller als herkömmliche manuelle Reinigungsmethoden. Zudem entfernt sie nahezu sämtliche Schlammreste selbst in komplizierten Formen und Ecken. Achten Sie jedoch darauf, ob bereits Risse in den Schneidsegmenten vorliegen, bevor Sie beginnen: Der Kavitationseffekt des Ultraschallverfahrens kann solche Risse im Laufe der Zeit sogar verstärken. Bei besonders zähen Betonrückständen verwenden Sie stattdessen Bürsten mit Nylonborsten und bewegen Sie diese in kreisförmigen Bewegungen – stets weg von den diamantbesetzten Bereichen des Werkzeugs. Dadurch wird der optimale Winkel für maximale Wirksamkeit eingehalten und gleichzeitig eine Beschädigung des Bindematerials, das alle Komponenten zusammenhält, vermieden.
Regelmäßige Inspektion der Integrität von Diamant-Kernbohrer-Segment und -Rohr
Visuelle und taktile Diagnostik: Erkennung von Mikroabplatzungen, Segmentdelamination und Rohrelongation
Überprüfen Sie die Schneidplatten visuell und durch Abtasten, solange sie noch warm sind und sich die Abriebmuster noch nicht vollständig abgesetzt haben. Streichen Sie vorsichtig mit behandschuhten Fingern über jedes Segment, um winzige Späne zu erkennen – jene kleinen Brüche unter 2 mm, die dazu führen, dass Diamanten rasch abbrechen. Achten Sie bei der Untersuchung der Übergänge zwischen den Segmenten und dem Schaft auf halbmondförmige Lücken zwischen ihnen; diese deuten in der Regel darauf hin, dass das Material beginnt, sich zu trennen. Um zu prüfen, ob der Schaft seine Rundform beibehält, versuchen Sie, den Bohrer über eine besonders ebene, kalibrierte Oberfläche zu rollen. Zeigt er dabei Wackeln oder ungleichmäßige Drehung, ist es wahrscheinlich, dass er sich oval verformt hat. Ein frühzeitiges Erkennen dieser Probleme macht den entscheidenden Unterschied: Gemäß Feldberichten aus verschiedenen Branchen kann das rechtzeitige Erkennen von Störungen die Ersatzkosten um rund 18 % senken, im Vergleich dazu, bis zum vollständigen Ausfall abzuwarten.
Nachbetriebliche dimensionsbezogene Messung mithilfe von Messschiebern und Laufgenauigkeitsmessgeräten zur Erkennung thermischer Verformung
Lassen Sie den Bohrer zunächst auf Raumtemperatur abkühlen, bevor Sie Messungen durchführen. Nehmen Sie die kalibrierten digitalen Messschieber zur Hand und prüfen Sie die Segmenthöhe an den Positionen Nord, Süd, Ost und West. Unterscheiden sich die Messwerte um mehr als einen halben Millimeter, liegt eine thermische Verzugung vor, und das Werkzeug sollte außer Betrieb genommen werden. Zur Überprüfung von Fassverzerrungen verwenden Sie zusätzlich das Rundlauffühler-Messgerät. Überschreiten die Messwerte die Toleranzgrenze von 0,1 mm, liegt struktureller Schaden vor. Feldtechniker, die diese Messprotokolle konsequent einhalten, verzeichnen in der Regel eine um rund 30 % längere Lebensdauer ihrer Werkzeuge, da sie so störende, spannungsbedingte Ausfälle vermeiden. Vergessen Sie nicht, sämtliche Kalibriertermine für jedes verwendete Prüfgerät ordnungsgemäß zu dokumentieren. Eine sorgfältige Dokumentation ist entscheidend, um später Vertrauen in unsere Diagnoseergebnisse zu haben.
Kühlflüssigkeitsmanagement und thermische Steuerung für die Leistung von Diamant-Kernbohrern
Vergleich von Nass- und Trockenbohren: Thermische Belastungsdaten aus Feldversuchen (ΔT > 120 °C im Trockenmodus)
Der Einsatz von Nassbohrverfahren kann die Lebensdauer von Diamant-Kernbohrern tatsächlich deutlich verlängern. Bei der Betrachtung der Vorgänge während des Einsatzes vor Ort führt das Trockenbohren dazu, dass die Segmenttemperaturen über 120 Grad Celsius steigen – weit über den Punkt hinaus, an dem Diamanten beginnen, sich abzubauen, und die metallische Matrix um sie herum schneller als normal verschleißt. Umgekehrt ermöglicht die kontinuierliche Kühlung mit Wasser, die Betriebstemperaturen unter 50 Grad zu halten. Dieser Ansatz bietet mehrere Vorteile, die für alle, die regelmäßig mit diesen Werkzeugen arbeiten, erwähnenswert sind.
- Effiziente Ableitung von Reibungswärme
- Kontinuierliche Spülung des Schnittspalts zur Vermeidung einer erneuten Ablagerung von Abraum
- Verringerte Verklemmung zwischen Segmenten und Untergrund
Die Verwendung einer Kühlschmierflüssigkeit hilft, die sich entlang der Seite des Bohrrohrs aufbauenden Verdrehkräfte zu verringern, wodurch die Rundlaufgenauigkeit gewahrt und eine gleichmäßige Rotation während des Betriebs sichergestellt wird. Um optimale Ergebnisse mit der Maschine zu erzielen, stellen die meisten Bediener fest, dass ein Kühlmittelfluss von drei bis fünf Gallonen pro Minute gut funktioniert; bei härteren oder dichteren Materialien kann jedoch gegebenenfalls ein höherer Durchsatz erforderlich sein. Bei der Bearbeitung von porösem Beton halten emulgierte Kühlschmierstoffe die Flüssigkeit gezielt dort fest, wo sie im Schnittbereich am dringendsten benötigt wird. Diese Kühlschmierstoffe bewältigen die Wärmeentwicklung effektiv, ohne die Bindungen zwischen den Materialien zu beeinträchtigen oder die ordnungsgemäße Abfuhr des Schlamms vom Arbeitsplatz zu behindern.
FAQ-Bereich
Warum ist die Entfernung von Abraum für Diamant-Kernbohrer wichtig?
Die Vernachlässigung der Abraumentfernung kann die Schnittleistung verringern, den Verschleiß beschleunigen und das Risiko erhöhter Vibrationen steigern.
Welches unmittelbare Nach-Bohrprotokoll verhindert das Aushärten des Harzes und das Verstopfen der Segmente?
Spülen Sie Wasser mit einem Druck von 60–80 psi innerhalb von 90 Sekunden nach dem Bohren durch den Bohrkörper, um die Aushärtung des Harzes und eine Verstopfung zu verhindern.
Wie vergleichen sich Ultraschallreinigung und manuelles Bürsten hinsichtlich der Entfernung von Rückständen?
Die Ultraschallreinigung erreicht eine Rückstandsentfernungsrate von 98 % bei geringerem Risiko einer Schädigung der Segmentstruktur im Vergleich zum manuellen Bürsten (72 %).
Warum ist die regelmäßige Inspektion der Diamantbohrkernsegmente wichtig?
Eine frühzeitige Erkennung von Problemen wie Mikroabplatzungen und Segmentdelamination kann die Ersatzkosten senken und die Lebensdauer des Werkzeugs verlängern.
Inhaltsverzeichnis
- Richtige Reinigung und Entfernung von Rückständen für Diamantkernstück Langlebigkeit
- Regelmäßige Inspektion der Integrität von Diamant-Kernbohrer-Segment und -Rohr
- Kühlflüssigkeitsmanagement und thermische Steuerung für die Leistung von Diamant-Kernbohrern
-
FAQ-Bereich
- Warum ist die Entfernung von Abraum für Diamant-Kernbohrer wichtig?
- Welches unmittelbare Nach-Bohrprotokoll verhindert das Aushärten des Harzes und das Verstopfen der Segmente?
- Wie vergleichen sich Ultraschallreinigung und manuelles Bürsten hinsichtlich der Entfernung von Rückständen?
- Warum ist die regelmäßige Inspektion der Diamantbohrkernsegmente wichtig?