 EN
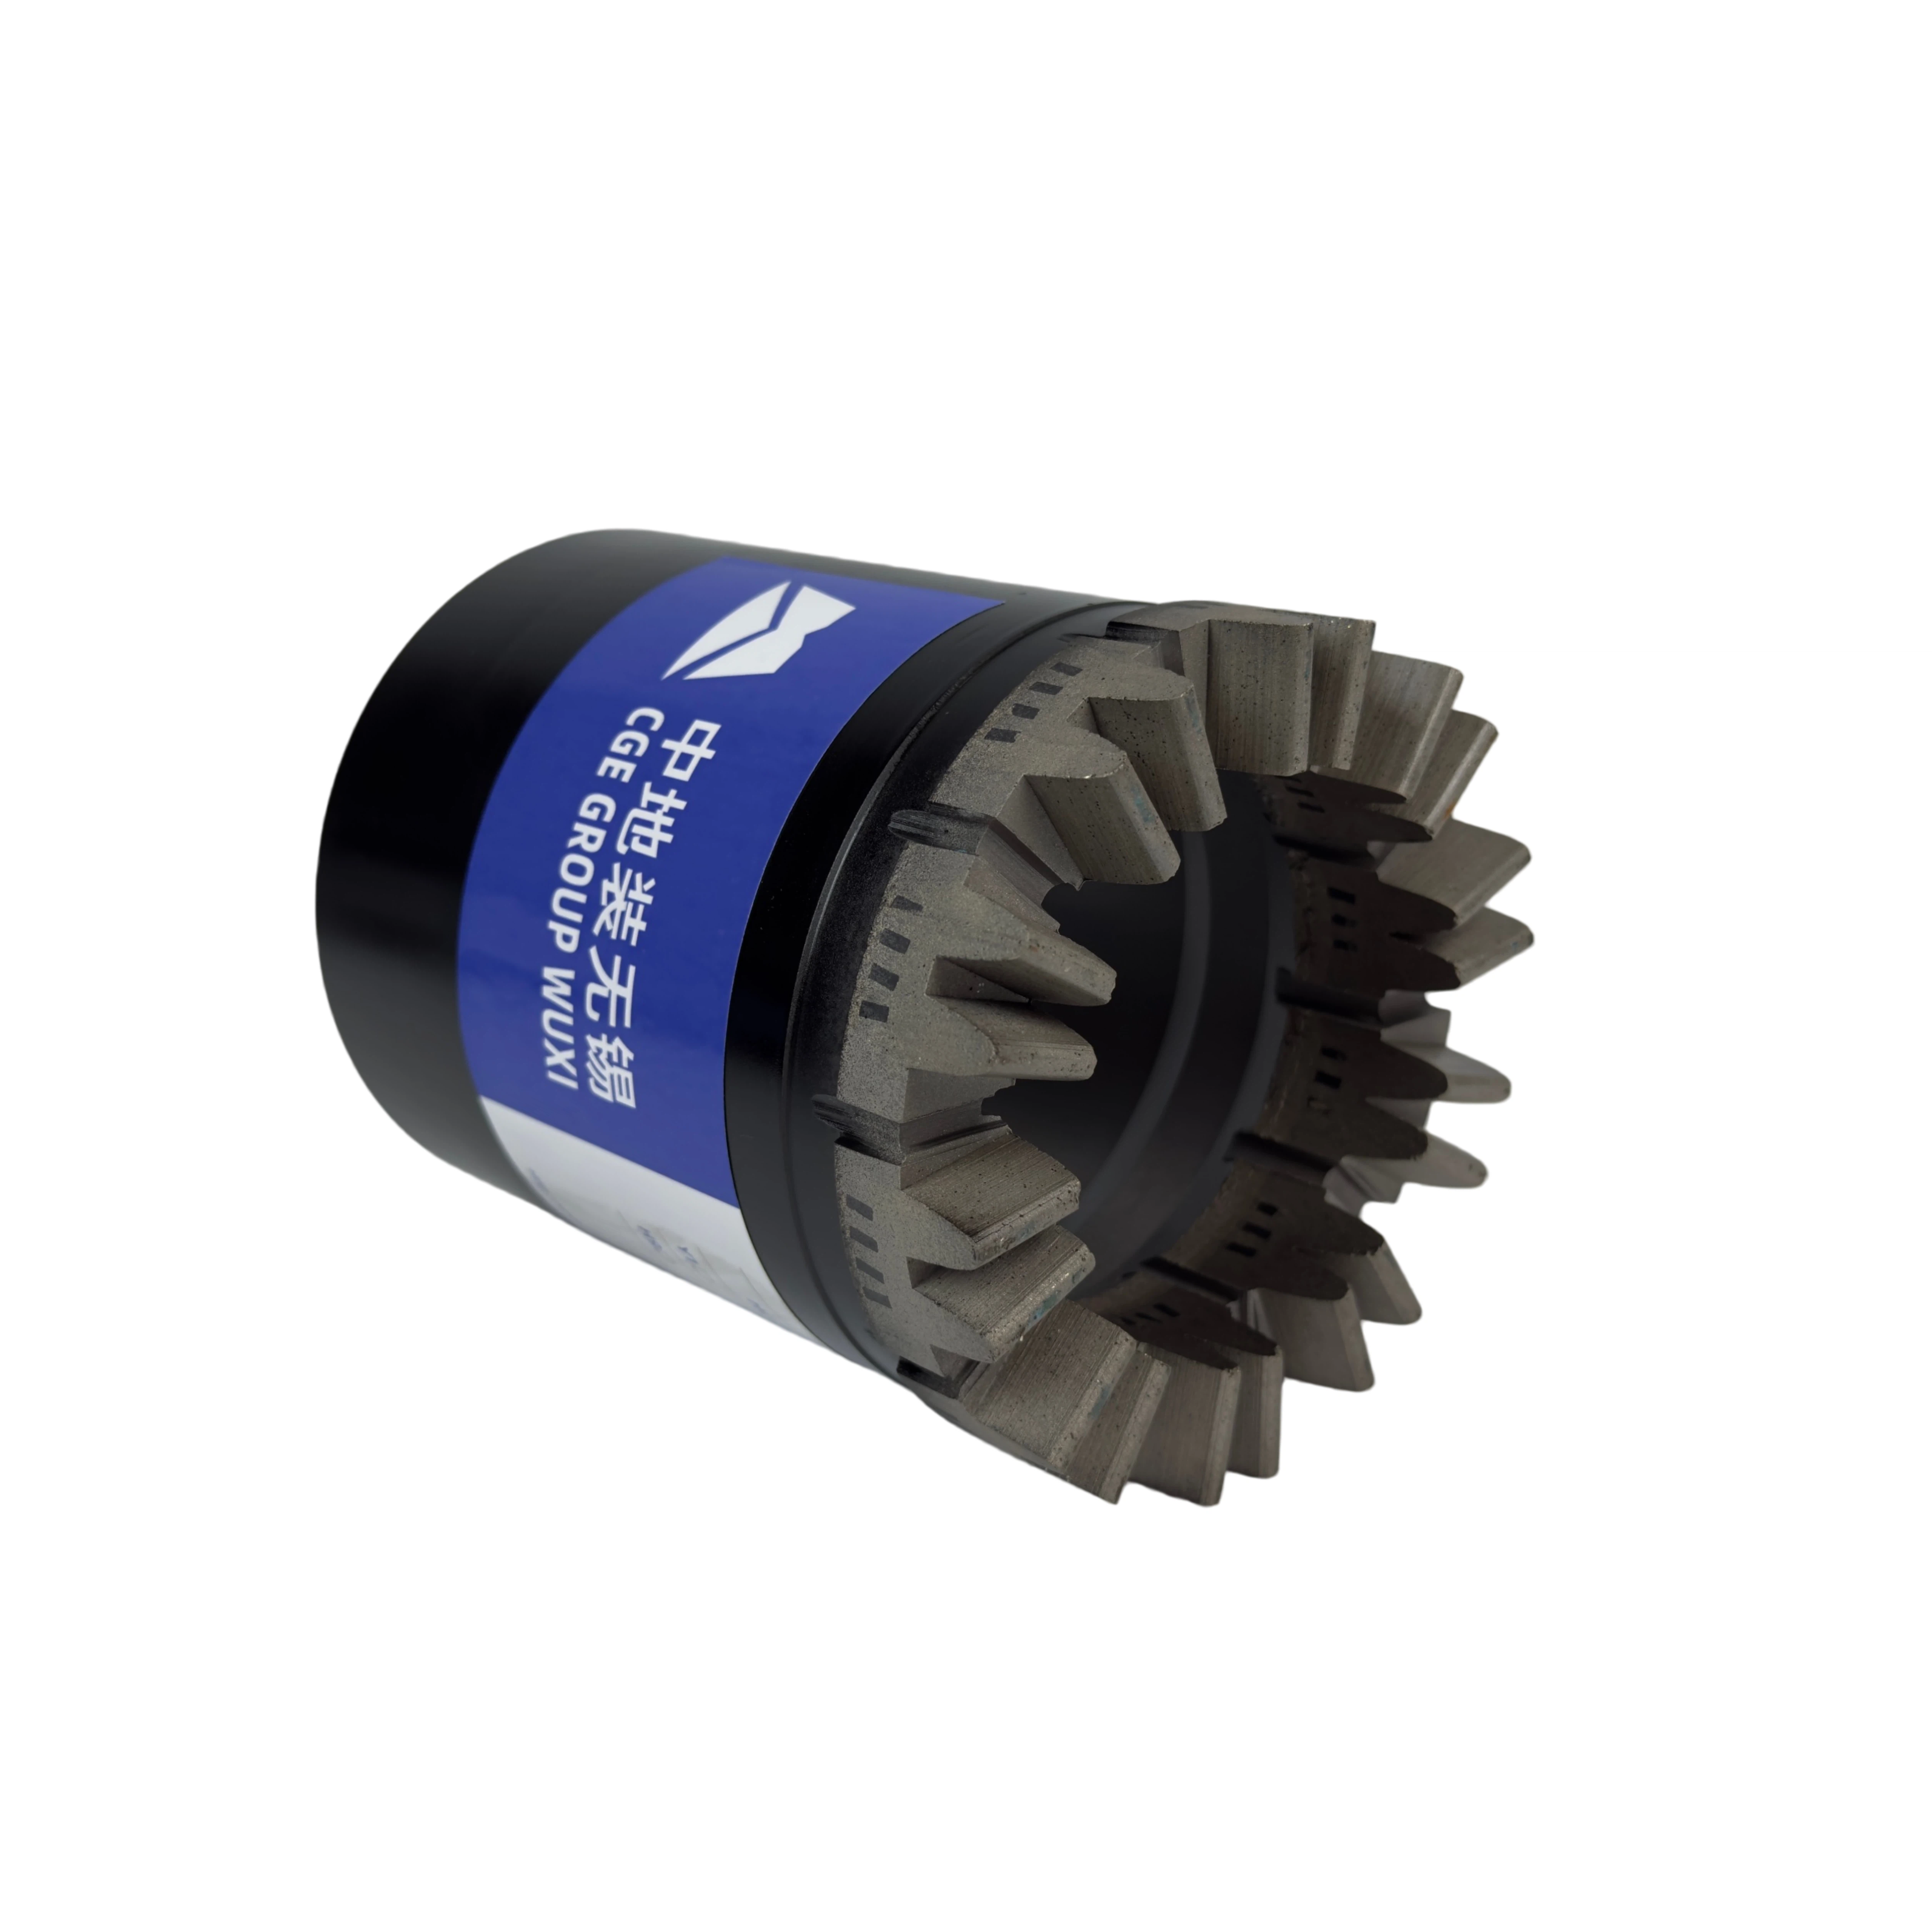
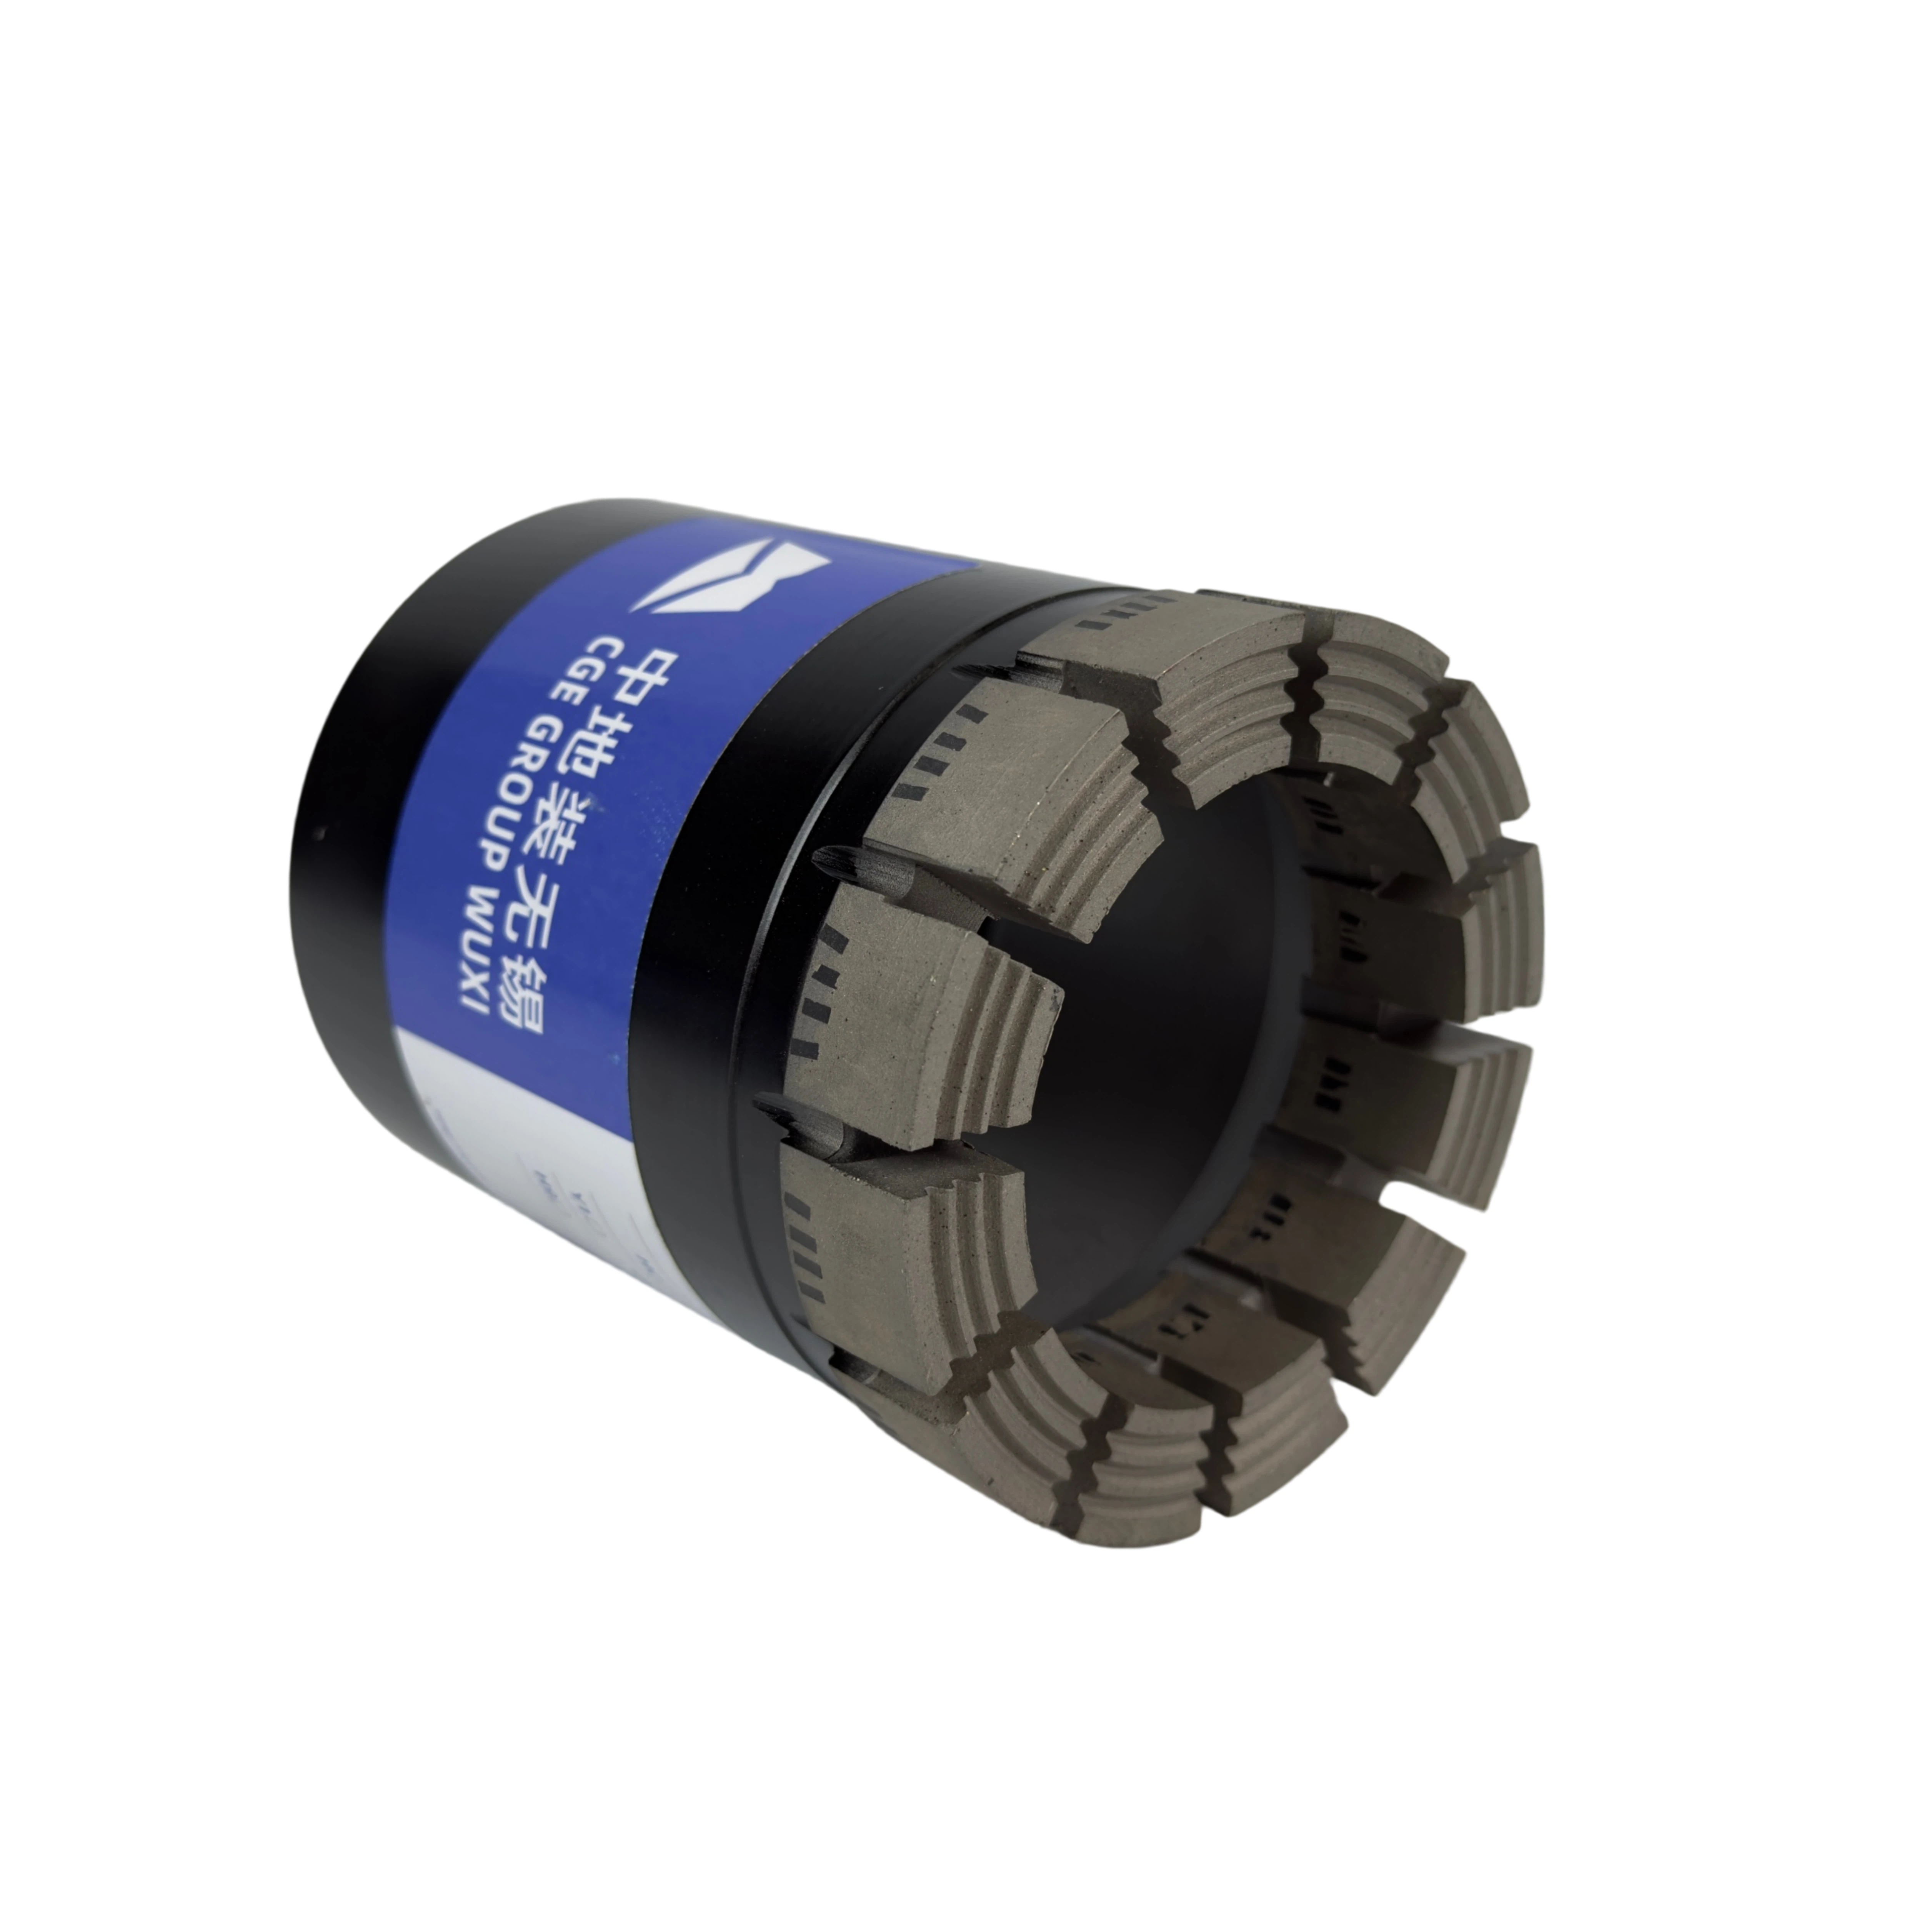
Правильне очищення та видалення відходів для Борозницева коронка з алмазним покриттям Довговічність
Невиконання процедури видалення залишків погіршує різальну ефективність і прискорює знос. Затверділі відходи зменшують баланс обертання до 30 %, підвищуючи ризики вібрації під час наступних операцій (Промислові дослідження у сфері буріння, 2023 р.). Впроваджуйте ці протоколи негайно після припинення буріння.
Негайне промивання після завершення буріння для запобігання затвердінню смоли та закупорюванню сегментів
Воду потрібно пропустити крізь буріння під тиском приблизно 60–80 фунтів на квадратний дюйм одразу після завершення буріння, бажано протягом приблизно 90 секунд. Тиск має бути достатнім для видалення шламу, але не надто високим, щоб не пошкодити паяні з’єднання. Більшість техніків вважають, що найефективніше промивати воду у три етапи: спочатку вперед, потім назад і знову вперед. Це допомагає видалити весь сміття, що застряг у вузьких проміжках між сегментами. Однак, працюючи з полімер-модифікованим бетоном, слід пам’ятати про один додатковий крок: додати до води нейтральний за pH емульгатор до того, як смола почне затвердівати. Таке раннє додавання запобігає повному й постійному закупорюванню всієї системи в майбутньому, що забезпечує необхідну експозицію сегментів для їхнього правильного функціонування.
Ультразвукова очистка порівняно з ручним чищенням щіткою: порівняння ефективності для затверділих бетонних і асфальтових кернів
| Метод | Швидкість видалення сміття | Ризик порушення цілісності сегментів | Час/керн (хв.) |
|---|---|---|---|
| Ультразвуковий | 98% | Низький (±5 % мікро-тріщин) | 8–10 |
| Ручне чищення щіткою | 72% | Помірний (15 % сколювання країв) | 12–15 |
Очищення ультразвуковими хвилями з частотою близько 40 кГц розчиняє тверді частинки асфальту приблизно втричі швидше, ніж звичайні ручні методи очищення. Крім того, цей метод видаляє майже всю суспензію навіть із важкодоступних форм та кутів. Однак будьте обережні, якщо перед початком роботи в сегментах вже є тріщини: кавітаційний ефект ультразвукового процесу може з часом ще більше посилювати ці тріщини. У разі надто стійких залишків бетону використовуйте щітки з нейлоновим ворсом. Працюйте ними круговими рухами, спрямовуючи їх убік від діамантових частин інструмента. Це забезпечує оптимальний кут для максимальної ефективності й одночасно запобігає пошкодженню зв’язуючого матеріалу, що утримує всі елементи разом.
Регулярний огляд цілісності сегментів діамантового коронкового свердла та його корпусу
Візуальна та тактильна діагностика: виявлення мікросколів, розшарування сегментів та овалізації корпусу
Перевіряйте різці візуально та на дотик, коли вони ще теплі й узори від стружки ще не осіли. Обережно проводьте захисними рукавицями по кожному сегменту, шукуючи мікрочипи — це маленькі тріщини завдовжки менше 2 мм, які спричиняють швидке відшарування алмазів. Під час огляду місць прилягання сегментів до корпусу звертайте увагу на півмісяцеподібні проміжки між ними. Зазвичай це означає, що матеріал починає розшаровуватися. Щоб перевірити, чи зберігає корпус круглу форму, спробуйте покотити різець по дуже рівній поверхні, яку офіційно сертифіковано на точність. Якщо різець хитається або обертається нерівномірно, ймовірно, він деформувався й набув овальної форми. Виявлення цих проблем на ранніх етапах має принципове значення. Згідно з польовими звітами різних галузей, вчасне виявлення несправностей до їх загострення може скоротити витрати на заміну приблизно на 18 % порівняно з очікуванням повного руйнування.
Вимірювання розмірів після роботи за допомогою штангенциркуля та індикаторів биття для виявлення термічної деформації
Спочатку дайте свердлу охолонути до кімнатної температури під час вимірювань. Візьміть калібровані цифрові штангенциркулі та перевірте висоту сегментів у позиціях «північ», «південь», «схід» і «захід». Якщо різниця між показаннями перевищує півміліметра, це означає, що сталася теплова деформація, і інструмент слід вивести з експлуатації. Для перевірки бочкоподібної деформації також використовуйте індикатор биття. Коли показання перевищують допустиме відхилення 0,1 мм, це свідчить про наявність структурних пошкоджень. Польові техніки, які дотримуються цих протоколів вимірювань, зазвичай отримують приблизно на 30 % довший термін служби своїх інструментів, просто тому, що уникують неприємних відмов, пов’язаних із механічними напруженнями. І не забудьте вести належну документацію з усіх дат калібрування для кожного використаного інструменту перевірки. Якісна документація має вирішальне значення, коли потрібно довіряти результатам діагностики в подальшому.
Управління охолоджувальною рідиною та тепловий контроль для забезпечення продуктивності алмазних коронок
Компроміси між вологим та сухим бурінням: дані щодо теплового навантаження з польових випробувань (ΔT > 120 °C у сухому режимі)
Використання вологого методу буріння дійсно значно подовжує термін служби алмазних кернових свердел. Під час аналізу процесів, що відбуваються в умовах експлуатації на місцевості, при сухому бурінні температура сегментів перевищує 120 градусів Цельсія. Це набагато вище за межу, при якій починається руйнування алмазів і прискорене зношування металевої матриці навколо них. Натомість постійне охолодження за допомогою води забезпечує підтримку робочої температури нижче 50 градусів. Такий підхід має кілька переваг, які варто враховувати всім, хто регулярно працює з цими інструментами.
- Ефективне відведення тепла, що виникає внаслідок тертя
- Постійне промивання різального шва для запобігання повторному осіданню відходів
- Зниження зчеплення між сегментами та основою
Використання охолоджувальної рідини з мастильними властивостями допомагає зменшити крутні зусилля, що накопичуються уздовж бокової поверхні ствола, що забезпечує збереження круглої форми та стабільне обертання під час роботи. Щоб отримати найкращі результати від верстата, більшість операторів встановлюють подачу охолоджувальної рідини в діапазоні від трьох до п’яти галонів на хвилину, хоча при роботі з важчими або щільнішими матеріалами цей показник може знадобитися збільшити. Під час свердлення пористого бетону емульговані охолоджувальні рідини, як правило, зберігають рідину саме там, де вона найбільше потрібна — у зоні різання. Ці охолоджувальні рідини ефективно відводять тепло, не порушуючи при цьому зв’язків між матеріалами та не перешкоджаючи правильному видаленню шламу із робочого місця.
Розділ запитань та відповідей
Чому видалення відходів є важливим для алмазних коронок?
Недбале ставлення до видалення відходів може знизити ефективність різання, прискорити знос і збільшити ризики вібрації.
Який негайний протокол після свердлення запобігає затвердінню смоли та закупорюванню сегментів?
Промийте ствол водою під тиском 60–80 psi протягом 90 секунд після свердлення, щоб запобігти затвердінню смоли та засміченню.
Як ультразвукова очистка порівнюється з ручним чищенням щіткою за ефективністю видалення забруднень?
Ультразвукова очистка забезпечує 98 % видалення забруднень із меншим ризиком пошкодження сегментів порівняно з ручним чищенням щіткою (72 %).
Чому регулярний огляд сегментів алмазного коронкового свердла є важливим?
Раннє виявлення проблем, таких як мікрочипування та розшарування сегментів, може зменшити витрати на заміну й продовжити термін служби інструменту.
Зміст
- Правильне очищення та видалення відходів для Борозницева коронка з алмазним покриттям Довговічність
- Регулярний огляд цілісності сегментів діамантового коронкового свердла та його корпусу
- Управління охолоджувальною рідиною та тепловий контроль для забезпечення продуктивності алмазних коронок
-
Розділ запитань та відповідей
- Чому видалення відходів є важливим для алмазних коронок?
- Який негайний протокол після свердлення запобігає затвердінню смоли та закупорюванню сегментів?
- Як ультразвукова очистка порівнюється з ручним чищенням щіткою за ефективністю видалення забруднень?
- Чому регулярний огляд сегментів алмазного коронкового свердла є важливим?