 EN
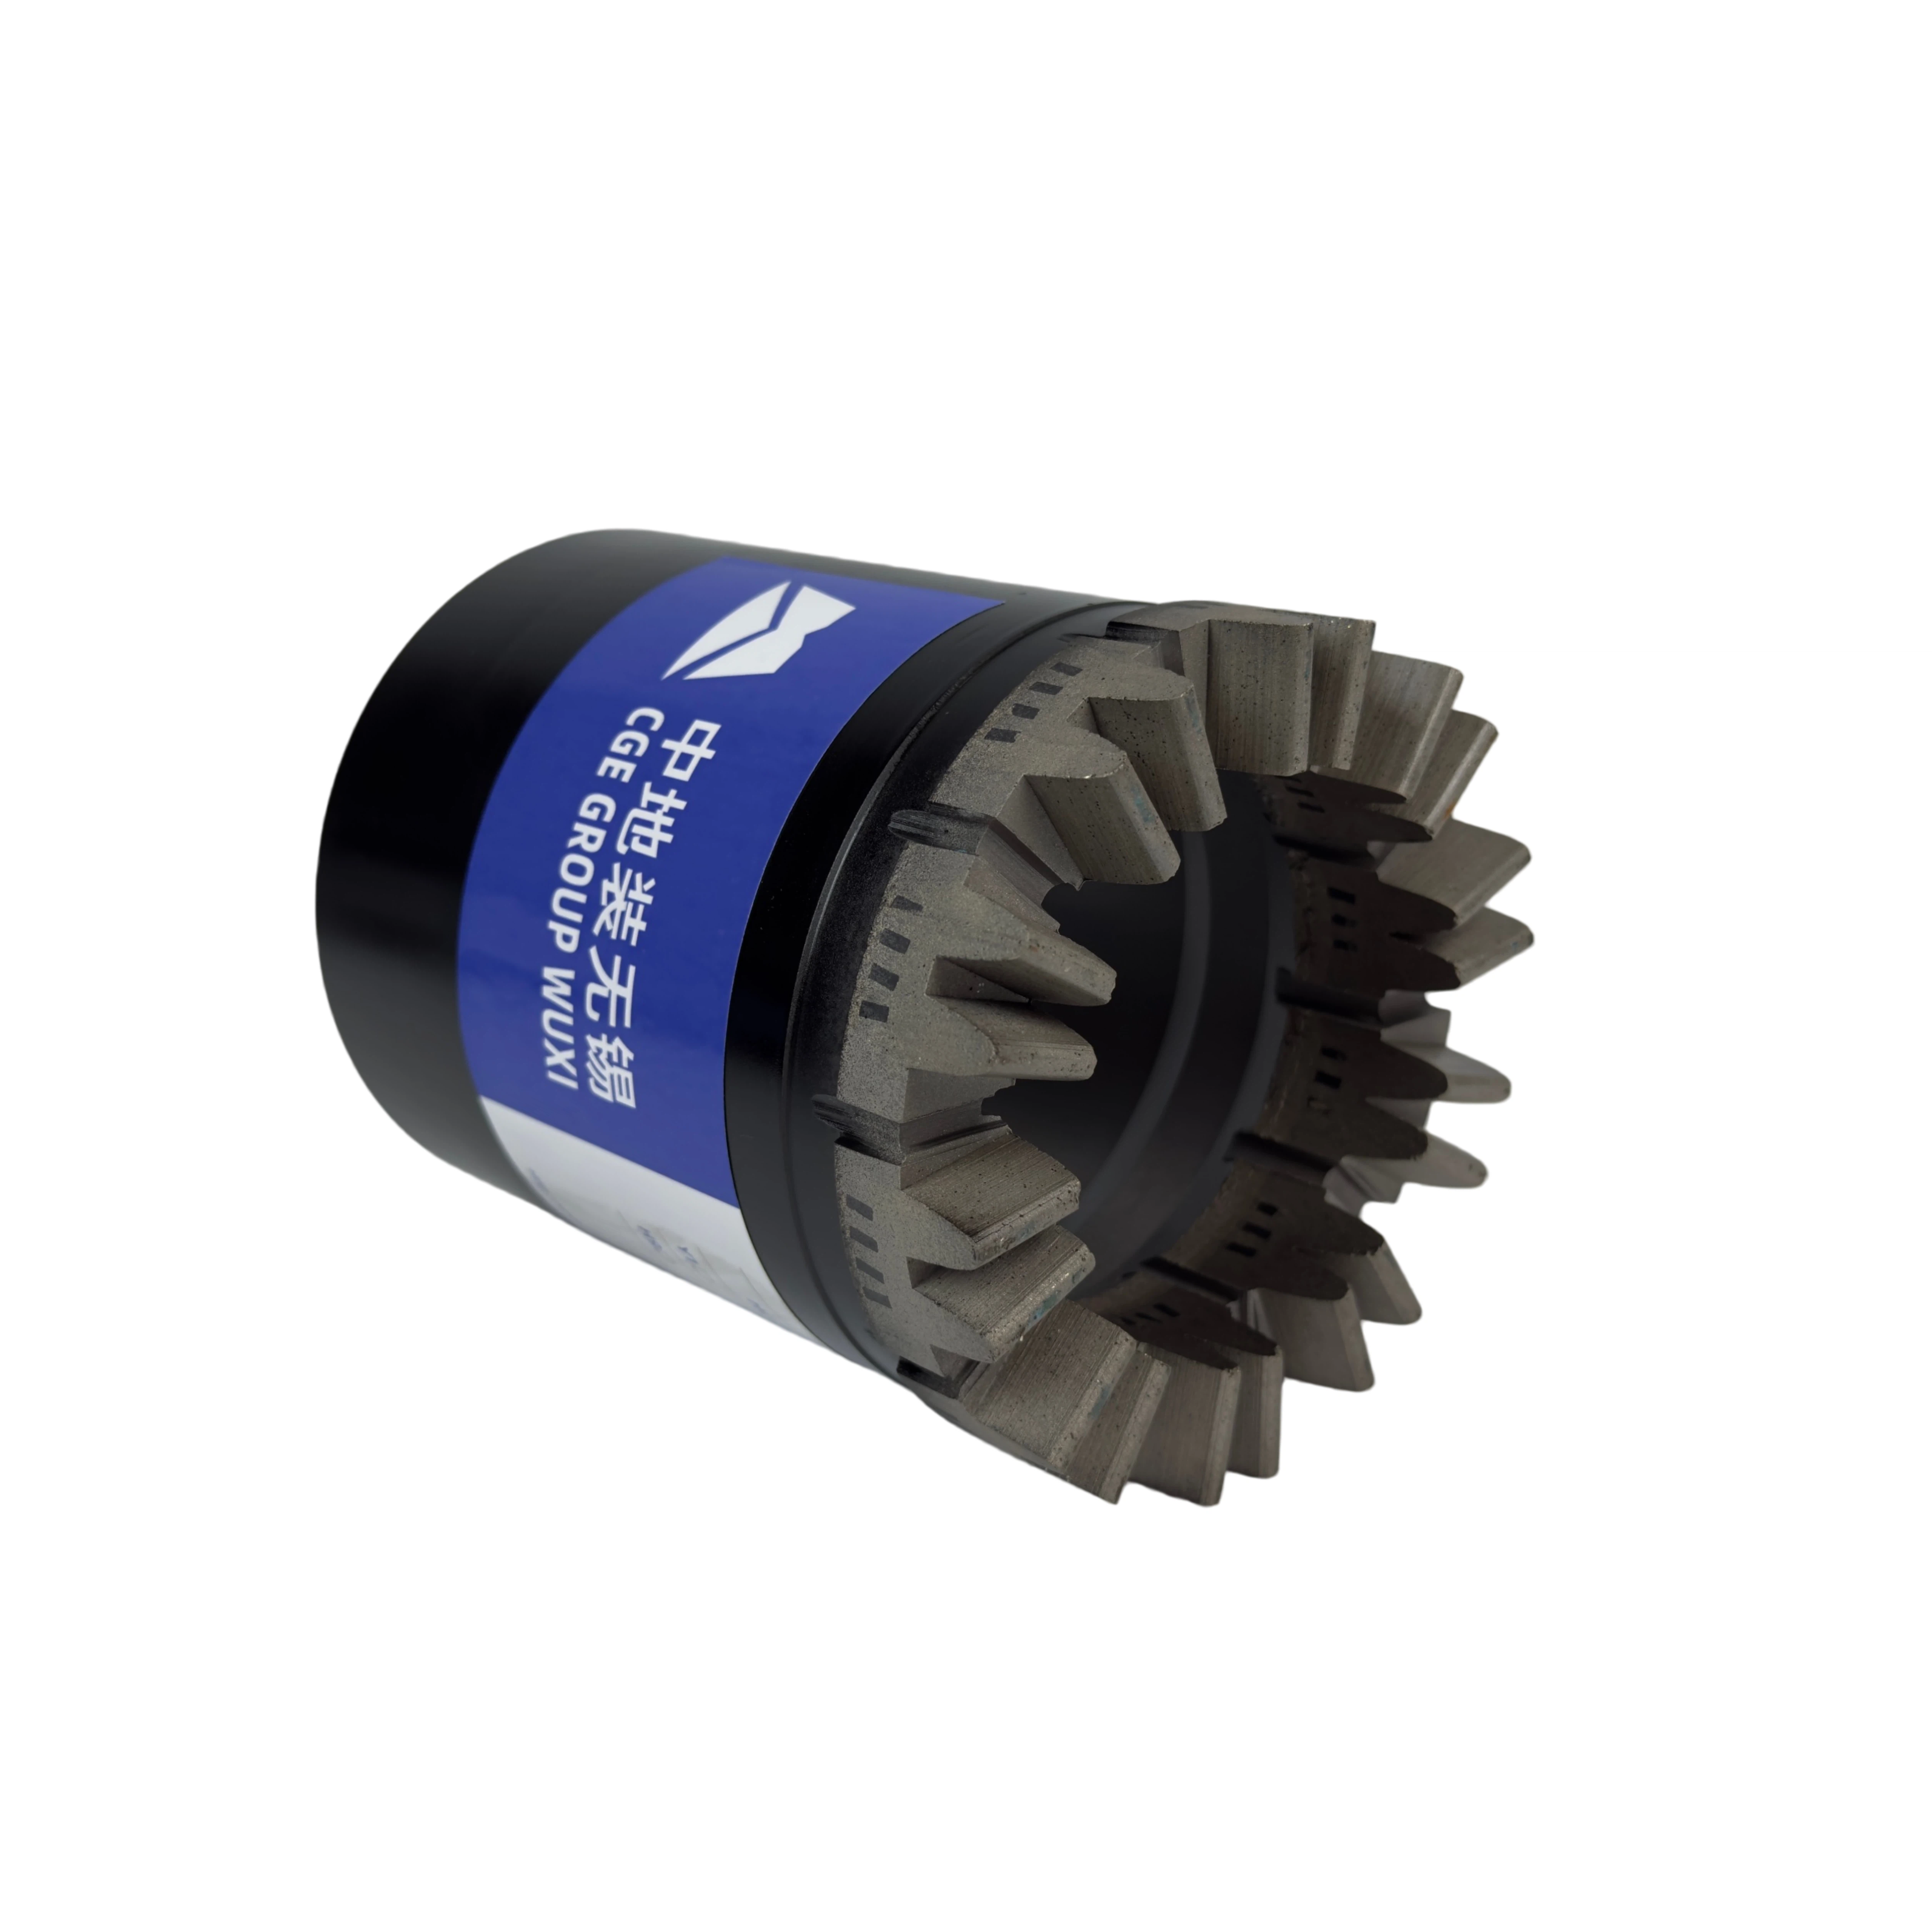
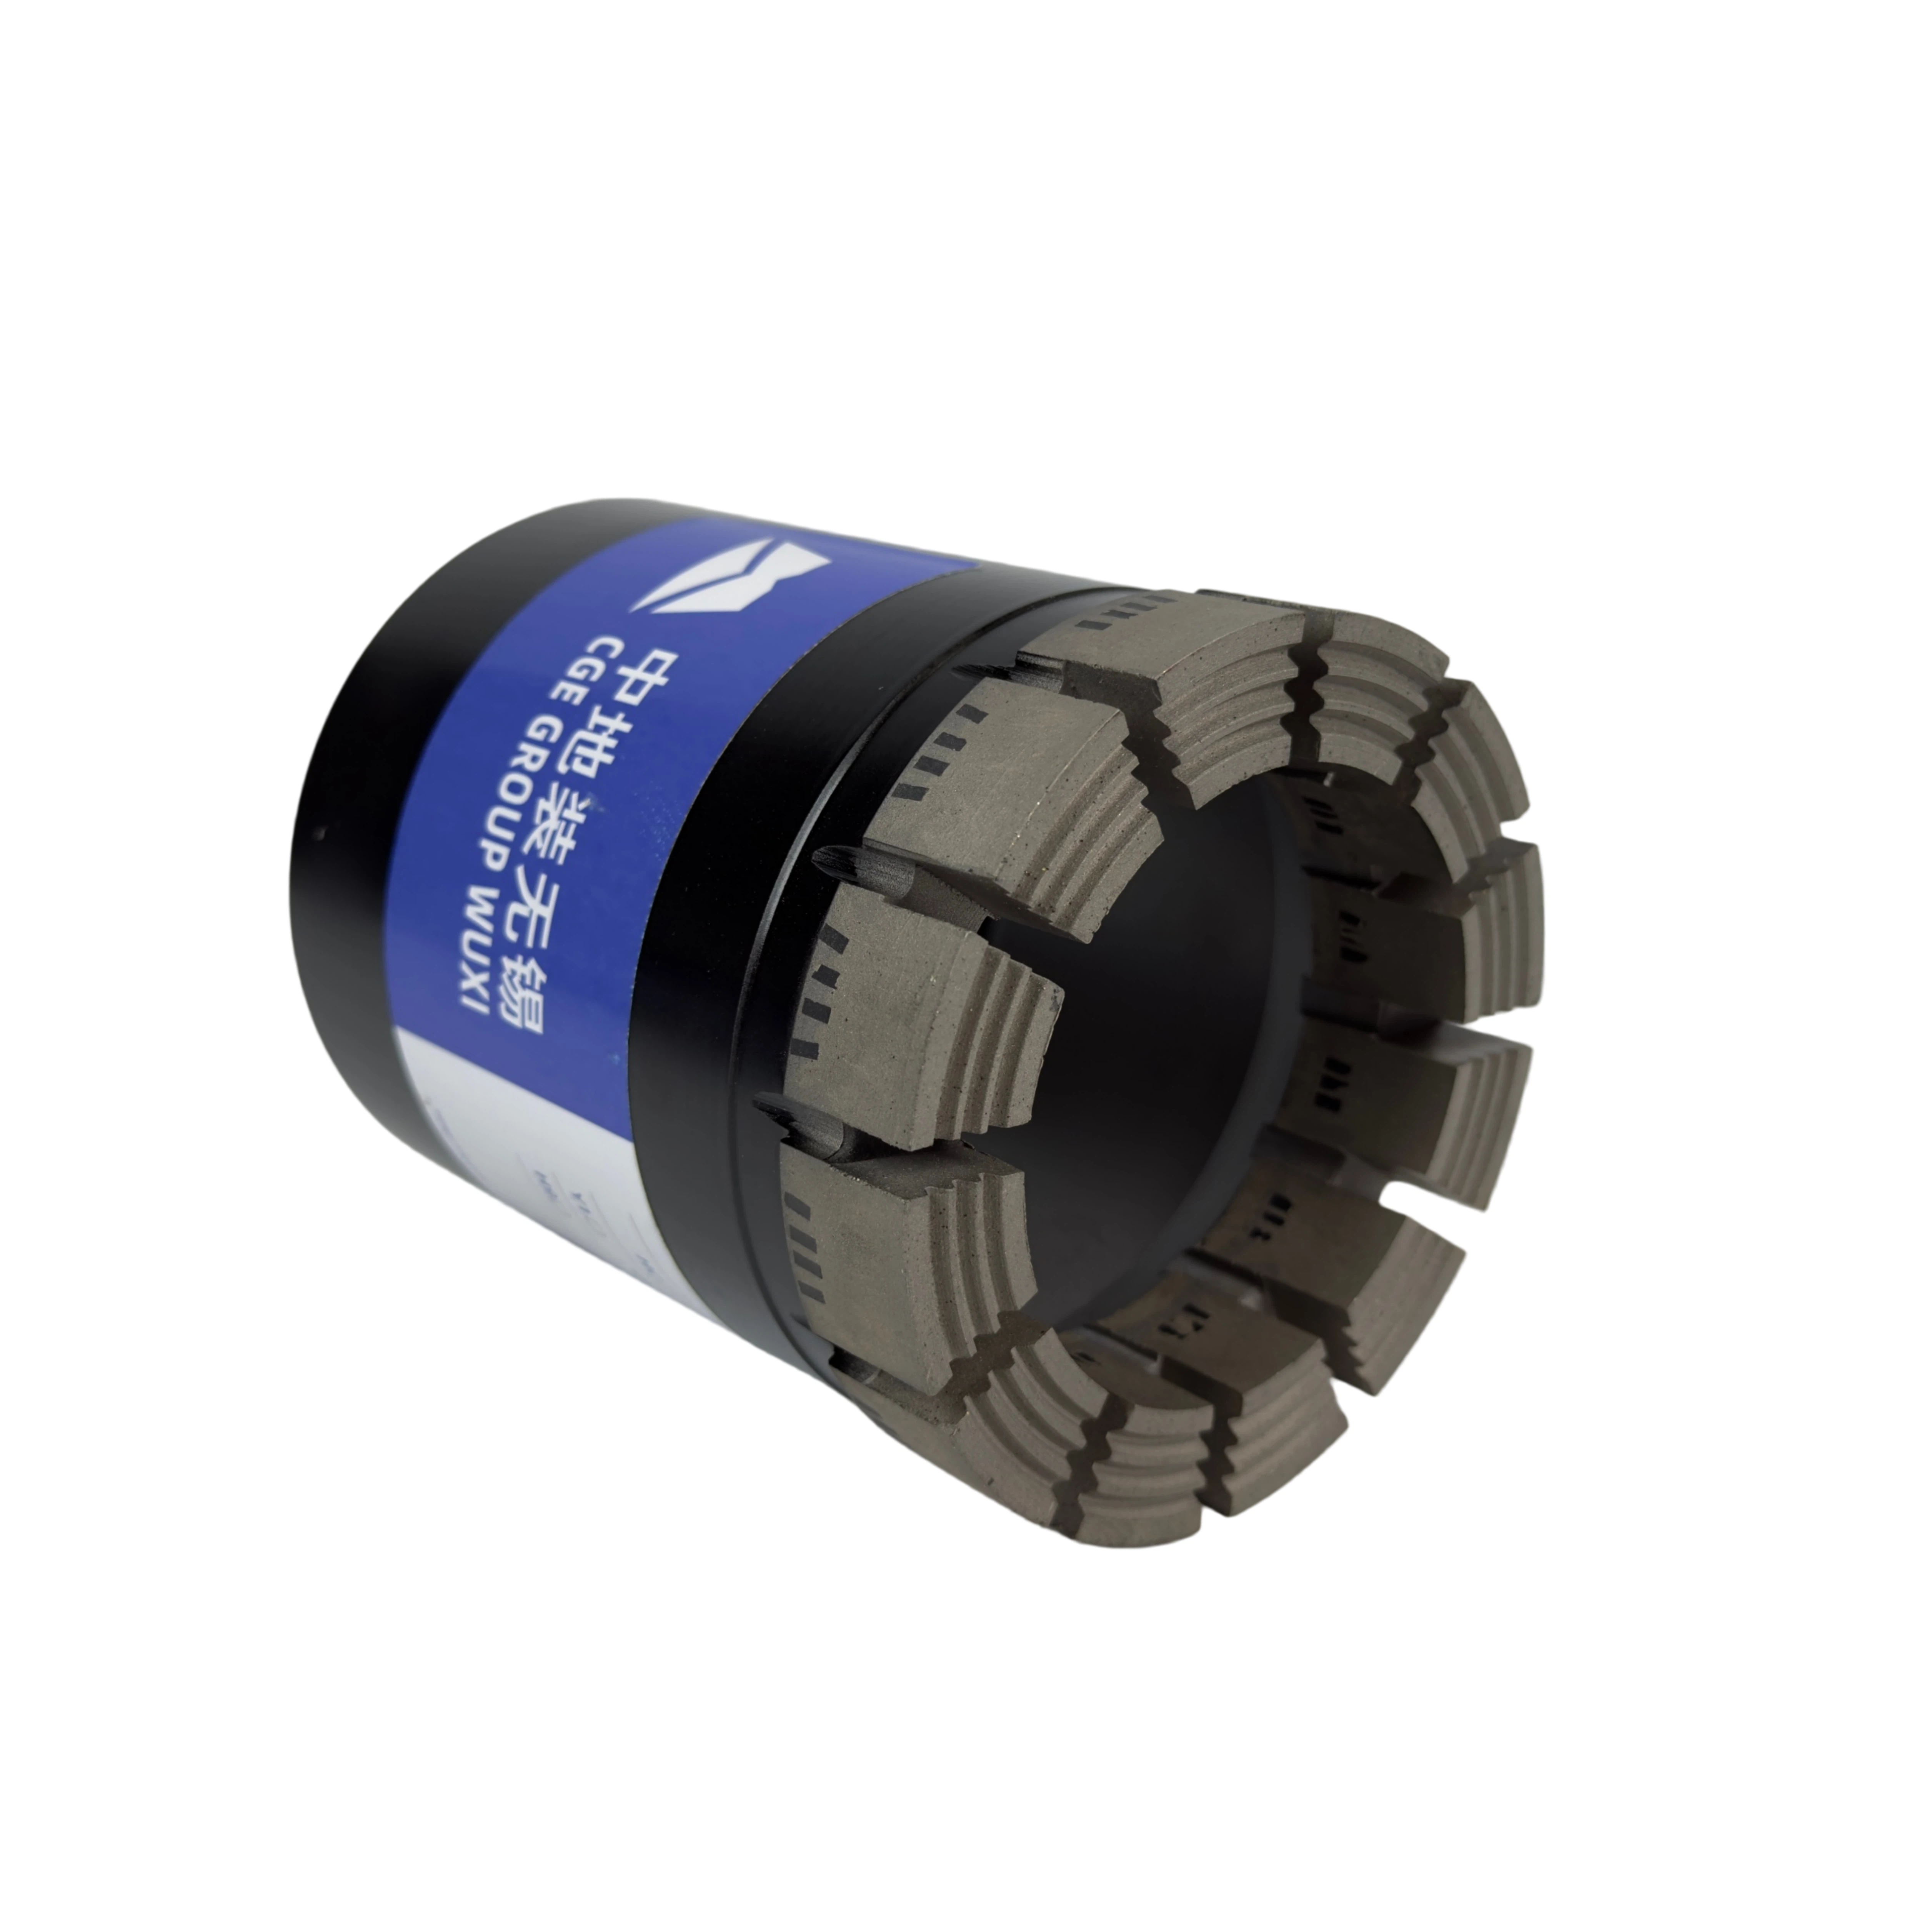
Pulizia adeguata e rimozione dei residui per Punta di carotide in diamante Longevità
Trascurare la rimozione dei residui compromette l’efficienza di taglio e accelera l’usura. I residui induriti riducono l’equilibrio rotazionale fino al 30%, aumentando il rischio di vibrazioni durante le operazioni successive (Ricerca industriale sulla perforazione 2023). Applicare immediatamente questi protocolli al termine della perforazione.
Protocolli di risciacquo immediati post-perforazione per prevenire l’indurimento della resina e l’intasamento dei segmenti
L'acqua deve essere fatta scorrere attraverso la barra a una pressione di circa 60–80 psi subito dopo l'arresto della perforazione, idealmente entro circa 90 secondi. La pressione deve essere sufficiente a rimuovere la sospensione, ma non così elevata da danneggiare i giunti brasati. La maggior parte dei tecnici ritiene che il lavaggio in tre fasi dia i migliori risultati: prima in avanti, poi all’indietro e infine nuovamente in avanti. Questo metodo aiuta a rimuovere tutti i detriti intrappolati negli stretti spazi tra i segmenti. Tuttavia, quando si lavora con calcestruzzo modificato con polimeri, va ricordato un ulteriore passaggio: aggiungere al liquido un emulsionante neutro dal punto di vista del pH prima che la resina inizi effettivamente a indurirsi. Effettuare questa operazione tempestivamente evita che l’intero sistema si otturi definitivamente in seguito, mantenendo i segmenti esposti nella posizione necessaria per un corretto funzionamento.
Pulizia ad ultrasuoni rispetto alla spazzolatura manuale: confronto dell’efficacia su carote di calcestruzzo e asfalto induriti
| Metodo | Velocità di rimozione dei detriti | Rischio di integrità del segmento | Tempo/Carota (min) |
|---|---|---|---|
| Ultrasonico | 98% | Basso (±5% microfessurazioni) | 8–10 |
| Spazzolatura manuale | 72% | Moderato (scheggiatura del bordo del 15%) | 12–15 |
La pulizia con onde ultrasoniche a circa 40 kHz consente di sciogliere quei residui di asfalto particolarmente resistenti in un tempo circa tre volte più breve rispetto ai comuni metodi di pulizia manuale. Inoltre, elimina quasi completamente la sospensione (slurry) anche nelle forme complesse e negli angoli difficili da raggiungere. Attenzione però se i segmenti in metallo duro presentano già fessurazioni prima dell’inizio della pulizia: l’effetto di cavitazione generato dal processo ultrasonico potrebbe aggravare progressivamente tali fessurazioni. Per rimuovere residui di calcestruzzo particolarmente ostinati, utilizzare invece spazzole con setole in nylon, muovendole con movimenti circolari orientati verso l’esterno rispetto alle parti diamantate dell’utensile. Questo garantisce l’angolazione ottimale per massimizzare l’efficacia dell’operazione, evitando al contempo danni al materiale legante che tiene insieme tutti i componenti.
Ispezione periodica dell’integrità dei segmenti diamantati e del corpo cilindrico della corona diamantata
Diagnostica visiva e tattile: identificazione di microscheggiature, delaminazione dei segmenti e ovalizzazione del corpo cilindrico
Controllare visivamente e al tatto le punte quando sono ancora calde e i residui non si sono ancora depositati. Passare delicatamente le dita guantate su ciascun segmento alla ricerca di piccole scheggiature: queste microfratture inferiori a 2 mm sono spesso il primo segnale di un rapido distacco dei diamanti. Durante l’ispezione delle zone in cui i segmenti incontrano il corpo della punta, prestare attenzione agli spazi a forma di mezzaluna tra di essi: in genere indicano che il materiale sta iniziando a separarsi. Per verificare se il corpo della punta mantiene la sua forma circolare, provare a farla rotolare su una superficie estremamente piana e certificata per precisione. Se la punta oscilla o ruota in modo irregolare, è molto probabile che si sia deformata assumendo una forma ovale. Individuare questi problemi precocemente fa tutta la differenza. Secondo rapporti sul campo provenienti da diversi settori industriali, rilevare tempestivamente tali anomalie — prima che peggiorino — può ridurre i costi di sostituzione di circa il 18%, rispetto all’attesa che il componente si rompa completamente.
Misurazione dimensionale post-operatoria mediante calibri e strumenti per la verifica dell’eccentricità (runout) per rilevare eventuali deformazioni termiche
Lasciare raffreddare la corona diamantata alla temperatura ambiente prima di effettuare le misurazioni. Prendere i calibri digitali tarati e verificare l’altezza del segmento nelle posizioni nord, sud, est e ovest. Se la differenza tra le letture supera mezzo millimetro, significa che si è verificata una deformazione termica e lo strumento deve essere ritirato dall’uso. Per controllare la distorsione a barile, utilizzare anche lo strumento per la misura della eccentricità (runout gauge). Quando le letture superano il valore di tolleranza di 0,1 mm, ciò indica la presenza di danni strutturali. I tecnici di campo che seguono rigorosamente questi protocolli di misurazione ottengono in media una vita utile degli strumenti più lunga del 30%, semplicemente evitando quei malfunzionamenti legati a sollecitazioni indesiderate. Non dimenticare inoltre di tenere un registro accurato di tutte le date di taratura per ogni strumento di ispezione utilizzato. Una buona documentazione fa la differenza quando, in seguito, si deve fare affidamento sui risultati delle diagnosi.
Gestione del liquido refrigerante e controllo termico per le prestazioni della corona diamantata
Compromessi tra perforazione a secco e a umido: dati sullo stress termico da prove sul campo (ΔT > 120 °C in modalità a secco)
L’uso di metodi di perforazione a umido può effettivamente prolungare la vita degli utensili diamantati per carotaggio. Analizzando quanto avviene durante le operazioni sul campo, la perforazione a secco fa salire la temperatura dei settori oltre i 120 gradi Celsius: un valore ben superiore al punto in cui i diamanti iniziano a degradarsi e la matrice metallica che li circonda comincia ad usurarsi più rapidamente del normale. Al contrario, mantenere una temperatura operativa inferiore ai 50 gradi grazie a un flusso costante di acqua offre diversi vantaggi degni di nota per chi utilizza regolarmente questi utensili.
- Dissipazione efficiente del calore generato dall’attrito
- Risciacquo continuo della fessura di taglio per prevenire il ri-deposito dei detriti
- Riduzione dell’incollaggio tra settori e substrato
L'uso di un lubrificante refrigerante contribuisce a ridurre le forze torsionali che si accumulano lungo il lato del cilindro, mantenendo la forma rotonda e garantendo una buona rotazione durante il funzionamento. Per ottenere i migliori risultati dalla macchina, la maggior parte degli operatori riscontra che un flusso continuo di refrigerante compreso tra tre e cinque galloni al minuto funziona bene, anche se potrebbe essere necessario aumentarlo quando si lavora con materiali più duri o più densi. Nel caso specifico della perforazione di calcestruzzo poroso, i refrigeranti emulsionati tendono a trattenere il liquido esattamente dove è più necessario, ossia nell’area di taglio. Questi refrigeranti gestiscono efficacemente il calore senza compromettere i legami tra i materiali né ostacolare la corretta rimozione della sospensione dal luogo di lavoro.
Sezione FAQ
Perché la rimozione dei detriti è importante per le frese diamantate?
Trascurare la rimozione dei detriti può ridurre l’efficienza di taglio, accelerare l’usura e aumentare il rischio di vibrazioni.
Quale procedura immediata post-perforazione previene l’indurimento della resina e l’intasamento dei segmenti?
Far scorrere acqua attraverso la barra a una pressione di 60-80 psi entro 90 secondi dall'inizio della perforazione per prevenire l'indurimento della resina e l'ostruzione.
In che modo la pulizia ad ultrasuoni si confronta con la spazzolatura manuale per quanto riguarda la rimozione dei detriti?
La pulizia ad ultrasuoni raggiunge un tasso di rimozione dei detriti del 98%, con un rischio minore di danneggiamento dei segmenti rispetto alla spazzolatura manuale (72%).
Perché è importante ispezionare regolarmente i segmenti delle frese diamantate?
L'individuazione precoce di problemi come micro-screpolature e delaminazione dei segmenti può ridurre le spese di sostituzione ed estendere la vita utile dell'utensile.
Sommario
- Pulizia adeguata e rimozione dei residui per Punta di carotide in diamante Longevità
- Ispezione periodica dell’integrità dei segmenti diamantati e del corpo cilindrico della corona diamantata
- Gestione del liquido refrigerante e controllo termico per le prestazioni della corona diamantata
-
Sezione FAQ
- Perché la rimozione dei detriti è importante per le frese diamantate?
- Quale procedura immediata post-perforazione previene l’indurimento della resina e l’intasamento dei segmenti?
- In che modo la pulizia ad ultrasuoni si confronta con la spazzolatura manuale per quanto riguarda la rimozione dei detriti?
- Perché è importante ispezionare regolarmente i segmenti delle frese diamantate?