 EN
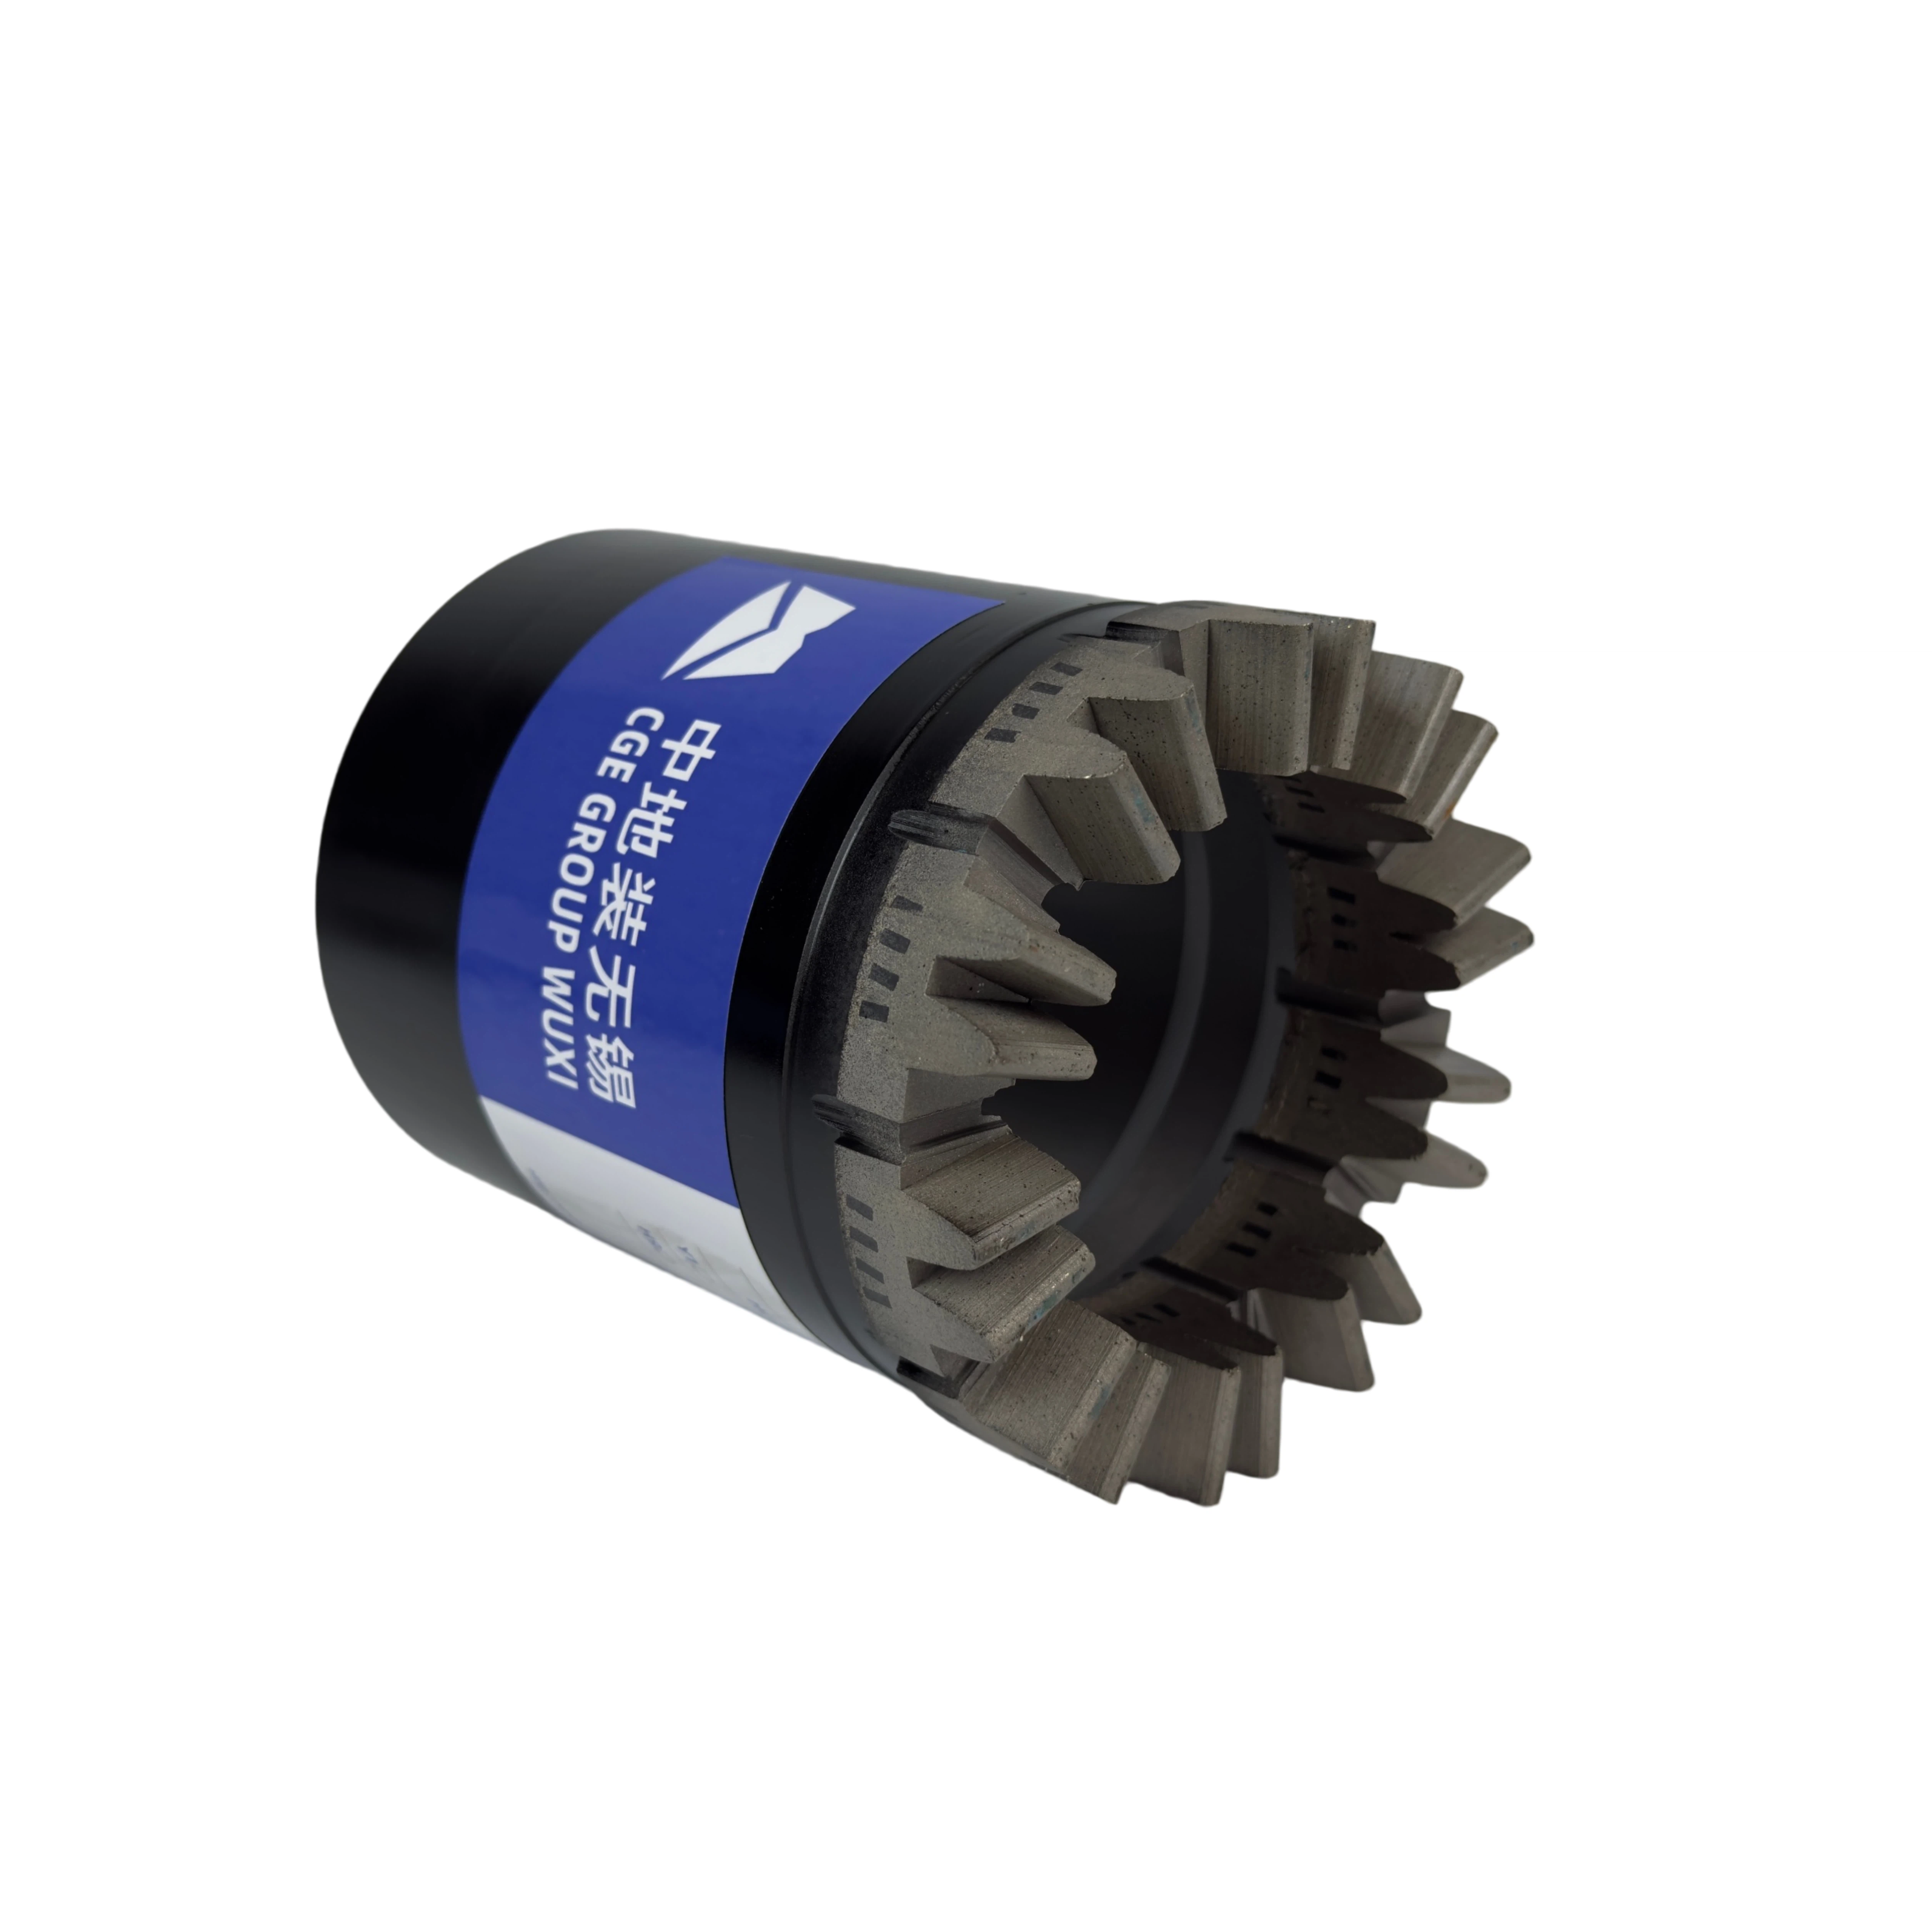
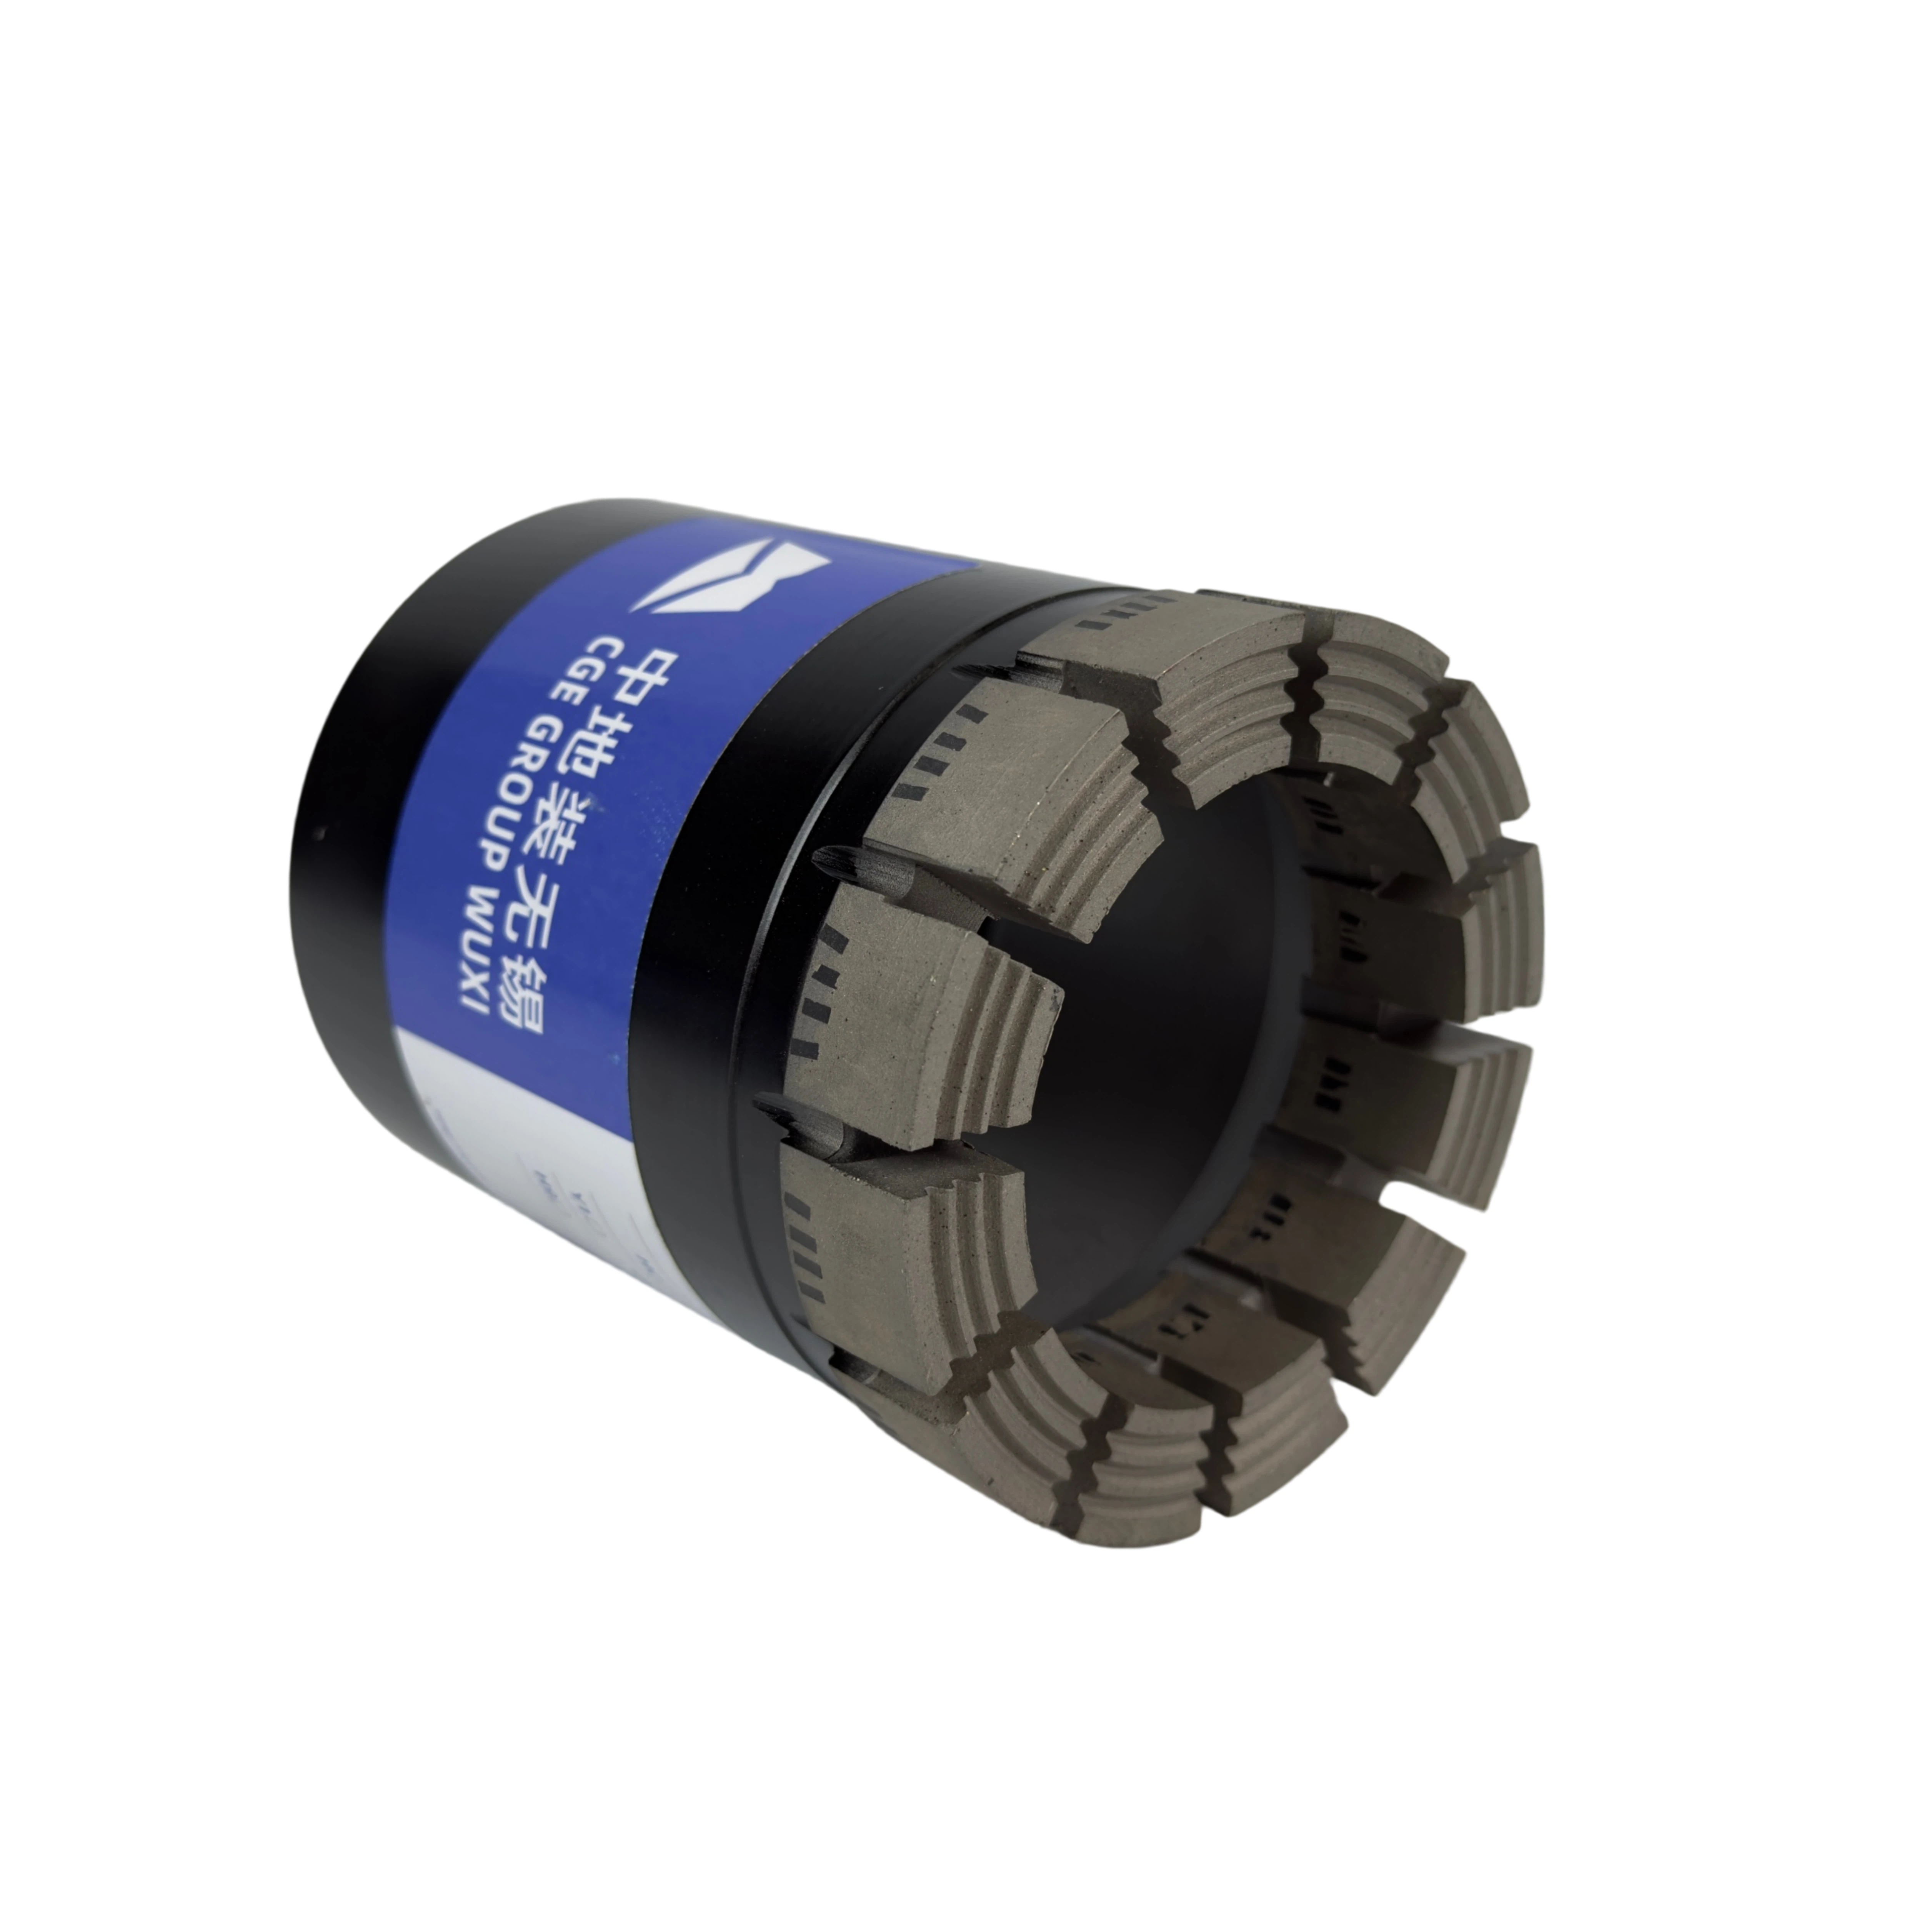
डायमंड कोर बिट की दीर्घकालिकता के लिए उचित सफाई और मलबे के निकास की आवश्यकता डायमंड कोर बिट दीर्घकालिकता
अवशेषों को हटाने की उपेक्षा करने से कटिंग दक्षता कम हो जाती है और घिसावट तेजी से बढ़ जाती है। कठोरित मलबा घूर्णन संतुलन को 30% तक कम कर देता है, जिससे भावी ऑपरेशन के दौरान कंपन के जोखिम में वृद्धि हो जाती है (औद्योगिक ड्रिलिंग अनुसंधान 2023)। ड्रिलिंग समाप्ति के तुरंत बाद इन प्रोटोकॉल्स को तुरंत लागू करें।
राल के कठोर होने और सेगमेंट के अवरोधन को रोकने के लिए ड्रिलिंग के तुरंत बाद फ्लश प्रोटोकॉल
ड्रिलिंग रुकने के तुरंत बाद, आदर्श रूप से लगभग 90 सेकंड के भीतर, बैरल के माध्यम से पानी को लगभग 60 से 80 पाउंड प्रति वर्ग इंच के दबाव पर फ्लश करने की आवश्यकता होती है। यह दबाव इतना होना चाहिए कि गाद (slurry) को बाहर निकाला जा सके, लेकिन इतना अधिक नहीं कि वे ब्रेज़्ड कनेक्शन (brazed connections) को क्षतिग्रस्त कर दे। अधिकांश तकनीशियनों को पानी को तीन चरणों में चलाना सबसे अच्छा प्रतीत होता है: पहले आगे की ओर, फिर पीछे की ओर, और अंत में एक बार फिर आगे की ओर। इससे खंडों के बीच की उन संकरी जगहों में फँसे सारे कचरे को हटाने में सहायता मिलती है। हालाँकि, बहुलक-संशोधित कंक्रीट (polymer modified concrete) के साथ काम करते समय, एक अतिरिक्त चरण को याद रखना महत्वपूर्ण होता है। राल (resin) के वास्तव में सेट होने से पहले पानी में कुछ pH तटस्थ इमल्सीफायर (emulsifier) मिलाएँ। इसे शुरुआत में करने से बाद में पूरे सिस्टम के स्थायी रूप से अवरुद्ध होने की संभावना समाप्त हो जाती है, जिससे खंड अपने सही कार्य के लिए आवश्यक स्थानों पर उजागर रहते हैं।
अल्ट्रासोनिक सफाई बनाम हस्तचालित ब्रशिंग: कठोरित कंक्रीट और एस्फाल्ट के कोर के लिए प्रभावकारिता की तुलना
| विधि | मलबे निकालने की दर | खंडों की अखंडता का जोखिम | समय/कोर (मिनट) |
|---|---|---|---|
| उल्ट्रासोनिक | 98% | कम (±5% सूक्ष्म-विदर्भन) | 8–10 |
| हस्तचालित ब्रशिंग | 72% | मध्यम (15% किनारे का चिपिंग) | 12–15 |
लगभग 40 किलोहर्ट्ज़ की आवृत्ति पर अल्ट्रासोनिक तरंगों के साथ सफाई, सामान्य हाथ से सफाई की तुलना में उन कठिन एस्फाल्ट कणों को लगभग तीन गुना तेज़ी से घोल सकती है। इसके अतिरिक्त, यह जटिल आकृतियों और कोनों में भी लगभग सारे स्लरी पदार्थों को हटा देती है। हालाँकि, यदि बिट सेगमेंट्स में पहले से ही दरारें मौजूद हैं, तो शुरू करने से पहले सावधान रहें। अल्ट्रासोनिक प्रक्रिया का कैविटेशन प्रभाव समय के साथ उन दरारों को और बिगाड़ सकता है। वास्तव में जटिल कंक्रीट अवशेषों के साथ काम करते समय, नायलॉन के ब्रिस्टल वाले ब्रश का उपयोग करें। इन्हें उपकरण पर हीरे के भागों से दूर की ओर वृत्ताकार गति में चलाएँ। इससे अधिकतम प्रभावकारिता के लिए कोण सही रहता है, जबकि समग्र संरचना को जोड़ने वाले बंधन सामग्री को किसी भी क्षति से बचाया जाता है।
हीरे के कोर बिट सेगमेंट और बैरल की अखंडता का नियमित निरीक्षण
दृश्य और स्पर्श संवेदी निदान: सूक्ष्म-चिपिंग, सेगमेंट डिलैमिनेशन और बैरल अंडाकारता की पहचान
बिट्स की जाँच दृश्य रूप से और स्पर्श द्वारा करें जब वे अभी भी गर्म हों और मलबे के पैटर्न अभी तक स्थिर नहीं हुए हों। प्रत्येक खंड पर हल्के से दस्ताने पहनकर उँगलियों को फिराएँ और छोटे-छोटे चिप्स की तलाश करें — ये 2 मिमी से कम के छोटे फ्रैक्चर होते हैं, जो हीरे के तेज़ी से गिरने लगने का कारण बनते हैं। जब आप खंडों के बैरल से मिलने के स्थान की जाँच कर रहे हों, तो उनके बीच अर्धचंद्राकार अंतराल पर विशेष ध्यान दें। ये सामान्यतः इंगित करते हैं कि सामग्री अलग होना शुरू कर चुकी है। बैरल के गोलाकार बने रहने की जाँच के लिए, एक ऐसी चीज़ पर बिट को लुढ़काएँ जो बहुत सपाट हो और जिसकी शुद्धता का प्रमाणन किया गया हो। यदि यह हिलती है या असमान रूप से घूमती है, तो संभावना है कि यह किसी प्रकार से अंडाकार हो गई है। इन समस्याओं का शुरुआती चरण में पता लगाना सबसे महत्वपूर्ण है। विभिन्न उद्योगों से प्राप्त क्षेत्र रिपोर्टों के अनुसार, समस्याओं को गंभीर होने से पहले पकड़ने से प्रतिस्थापन व्यय में लगभग 18% की कमी की जा सकती है, बजाय इसके कि कुछ पूरी तरह से टूट जाने का इंतज़ार किया जाए।
थर्मल वार्पिंग का पता लगाने के लिए कैलीपर्स और रनआउट गेज का उपयोग करके संचालन के बाद आयामी माप
मापन के दौरान सबसे पहले बिट को कमरे के तापमान तक ठंडा होने दें। उन कैलिब्रेटेड डिजिटल कैलीपर्स को लें और उत्तर, दक्षिण, पूर्व और पश्चिम स्थितियों पर खंड की ऊँचाई की जाँच करें। यदि पाठ्यांकों के बीच आधे मिलीमीटर से अधिक का अंतर है, तो इसका अर्थ है कि तापीय विरूपण हुआ है और उस उपकरण को सेवा से हटा देना चाहिए। बैरल विकृति की जाँच के लिए, रनआउट गेज भी निकाल लें। जब पाठ्यांक 0.1 मिमी की सहनशीलता सीमा से अधिक हो जाते हैं, तो हमें पता चल जाता है कि संरचनात्मक क्षति हो रही है। क्षेत्र के तकनीशियन जो इन मापन प्रोटोकॉल का पालन करते हैं, उन्हें अपने उपकरणों का लगभग 30% अधिक लंबा सेवा जीवन प्राप्त होता है, क्योंकि वे उन छोटी-मोटी तनाव से संबंधित विफलताओं से बच जाते हैं। और यह भी न भूलें कि प्रत्येक निरीक्षण उपकरण के लिए सभी कैलिब्रेशन तिथियों का उचित रिकॉर्ड रखा जाए। अच्छा दस्तावेज़ीकरण बाद में हमारे नैदानिक परिणामों पर विश्वास करने के प्रयास में सब कुछ बदल देता है।
डायमंड कोर बिट प्रदर्शन के लिए कूलेंट प्रबंधन और तापीय नियंत्रण
गीले बनाम शुष्क ड्रिलिंग के ट्रेड-ऑफ: क्षेत्र परीक्षणों से प्राप्त तापीय तनाव डेटा (शुष्क मोड में ΔT > 120°C)
गीली ड्रिलिंग विधियों का उपयोग करने से डायमंड कोर बिट्स के जीवनकाल को वास्तव में बढ़ाया जा सकता है। जब हम क्षेत्र संचालन के दौरान होने वाली घटनाओं पर विचार करते हैं, तो शुष्क ड्रिलिंग सेगमेंट के तापमान को 120 डिग्री सेल्सियस से अधिक कर देती है। यह वह बिंदु है जिससे काफी ऊपर है, जहाँ डायमंड का विघटन शुरू हो जाता है और उनके चारों ओर का धातु मैट्रिक्स सामान्य से तेज़ी से क्षरित होने लगता है। इसके विपरीत, निरंतर पानी के प्रवाह के साथ तापमान को ठंडा रखने से कार्यकारी तापमान 50 डिग्री सेल्सियस के नीचे बना रहता है। यह दृष्टिकोण कई लाभ प्रदान करता है, जिन पर इन उपकरणों का नियमित रूप से उपयोग करने वालों के लिए विचार करना आवश्यक है।
- दक्ष घर्षण ऊष्मा का अपोहन
- अवशिष्टों के पुनः जमाव को रोकने के लिए निरंतर कर्फ फ्लशिंग
- सेगमेंट और आधार सतह के बीच कम बाइंडिंग
शीतलक के उपयोग से बैरल के किनारे के साथ बनने वाले मरोड़ बलों को कम करने में सहायता मिलती है, जिससे चीज़ें गोल बनी रहती हैं और संचालन के दौरान अच्छा घूर्णन बना रहता है। मशीन से सर्वोत्तम परिणाम प्राप्त करने के लिए, अधिकांश ऑपरेटर पाते हैं कि प्रति मिनट तीन से पाँच गैलन की दर से शीतलक को बहाए रखना अच्छा काम करता है, हालाँकि कठोर या घने सामग्री के साथ काम करते समय इसे थोड़ा बढ़ाने की आवश्यकता हो सकती है। विशेष रूप से छिद्रित कंक्रीट काटने के दौरान, इमल्सीफाइड शीतलक कटिंग क्षेत्र में सबसे अधिक आवश्यक स्थान पर तरल को सही ढंग से धारण करने में सक्षम होते हैं। ये शीतलक ऊष्मा को प्रभावी ढंग से नियंत्रित करते हैं, बिना सामग्रियों के बीच के बंधनों को बिगाड़े या कार्य स्थल से उचित स्लरी निकासी में बाधा डाले।
सामान्य प्रश्न अनुभाग
डायमंड कोर बिट्स के लिए कचरा निकासी क्यों महत्वपूर्ण है?
कचरा निकासी की उपेक्षा करने से कटिंग दक्षता कम हो सकती है, क्षरण तेज़ हो सकता है और कंपन के जोखिम में वृद्धि हो सकती है।
राल के कठोर होने और सेगमेंट के अवरुद्ध होने को रोकने के लिए तुरंत ड्रिलिंग के बाद कौन-सा प्रोटोकॉल अपनाया जाता है?
ड्रिलिंग के 90 सेकंड के भीतर बैरल के माध्यम से 60-80 psi पर पानी को फ्लश करें, ताकि राल के कठोर होने और अवरोधित होने को रोका जा सके।
अल्ट्रासोनिक सफाई और हस्तचालित ब्रशिंग की तुलना मलबे के निकालने में कैसे की जाती है?
अल्ट्रासोनिक सफाई मलबे को निकालने की 98% दर प्राप्त करती है, जबकि हस्तचालित ब्रशिंग की तुलना में सेगमेंट को क्षति पहुँचाने का जोखिम कम होता है (72%)।
डायमंड कोर बिट सेगमेंट्स का नियमित निरीक्षण क्यों महत्वपूर्ण है?
सूक्ष्म-चिपिंग और सेगमेंट डिलैमिनेशन जैसी समस्याओं का प्रारंभिक पता लगाना प्रतिस्थापन व्यय को कम कर सकता है और उपकरण के जीवन को बढ़ा सकता है।
विषय-सूची
- डायमंड कोर बिट की दीर्घकालिकता के लिए उचित सफाई और मलबे के निकास की आवश्यकता डायमंड कोर बिट दीर्घकालिकता
- हीरे के कोर बिट सेगमेंट और बैरल की अखंडता का नियमित निरीक्षण
- डायमंड कोर बिट प्रदर्शन के लिए कूलेंट प्रबंधन और तापीय नियंत्रण
-
सामान्य प्रश्न अनुभाग
- डायमंड कोर बिट्स के लिए कचरा निकासी क्यों महत्वपूर्ण है?
- राल के कठोर होने और सेगमेंट के अवरुद्ध होने को रोकने के लिए तुरंत ड्रिलिंग के बाद कौन-सा प्रोटोकॉल अपनाया जाता है?
- अल्ट्रासोनिक सफाई और हस्तचालित ब्रशिंग की तुलना मलबे के निकालने में कैसे की जाती है?
- डायमंड कोर बिट सेगमेंट्स का नियमित निरीक्षण क्यों महत्वपूर्ण है?