 EN
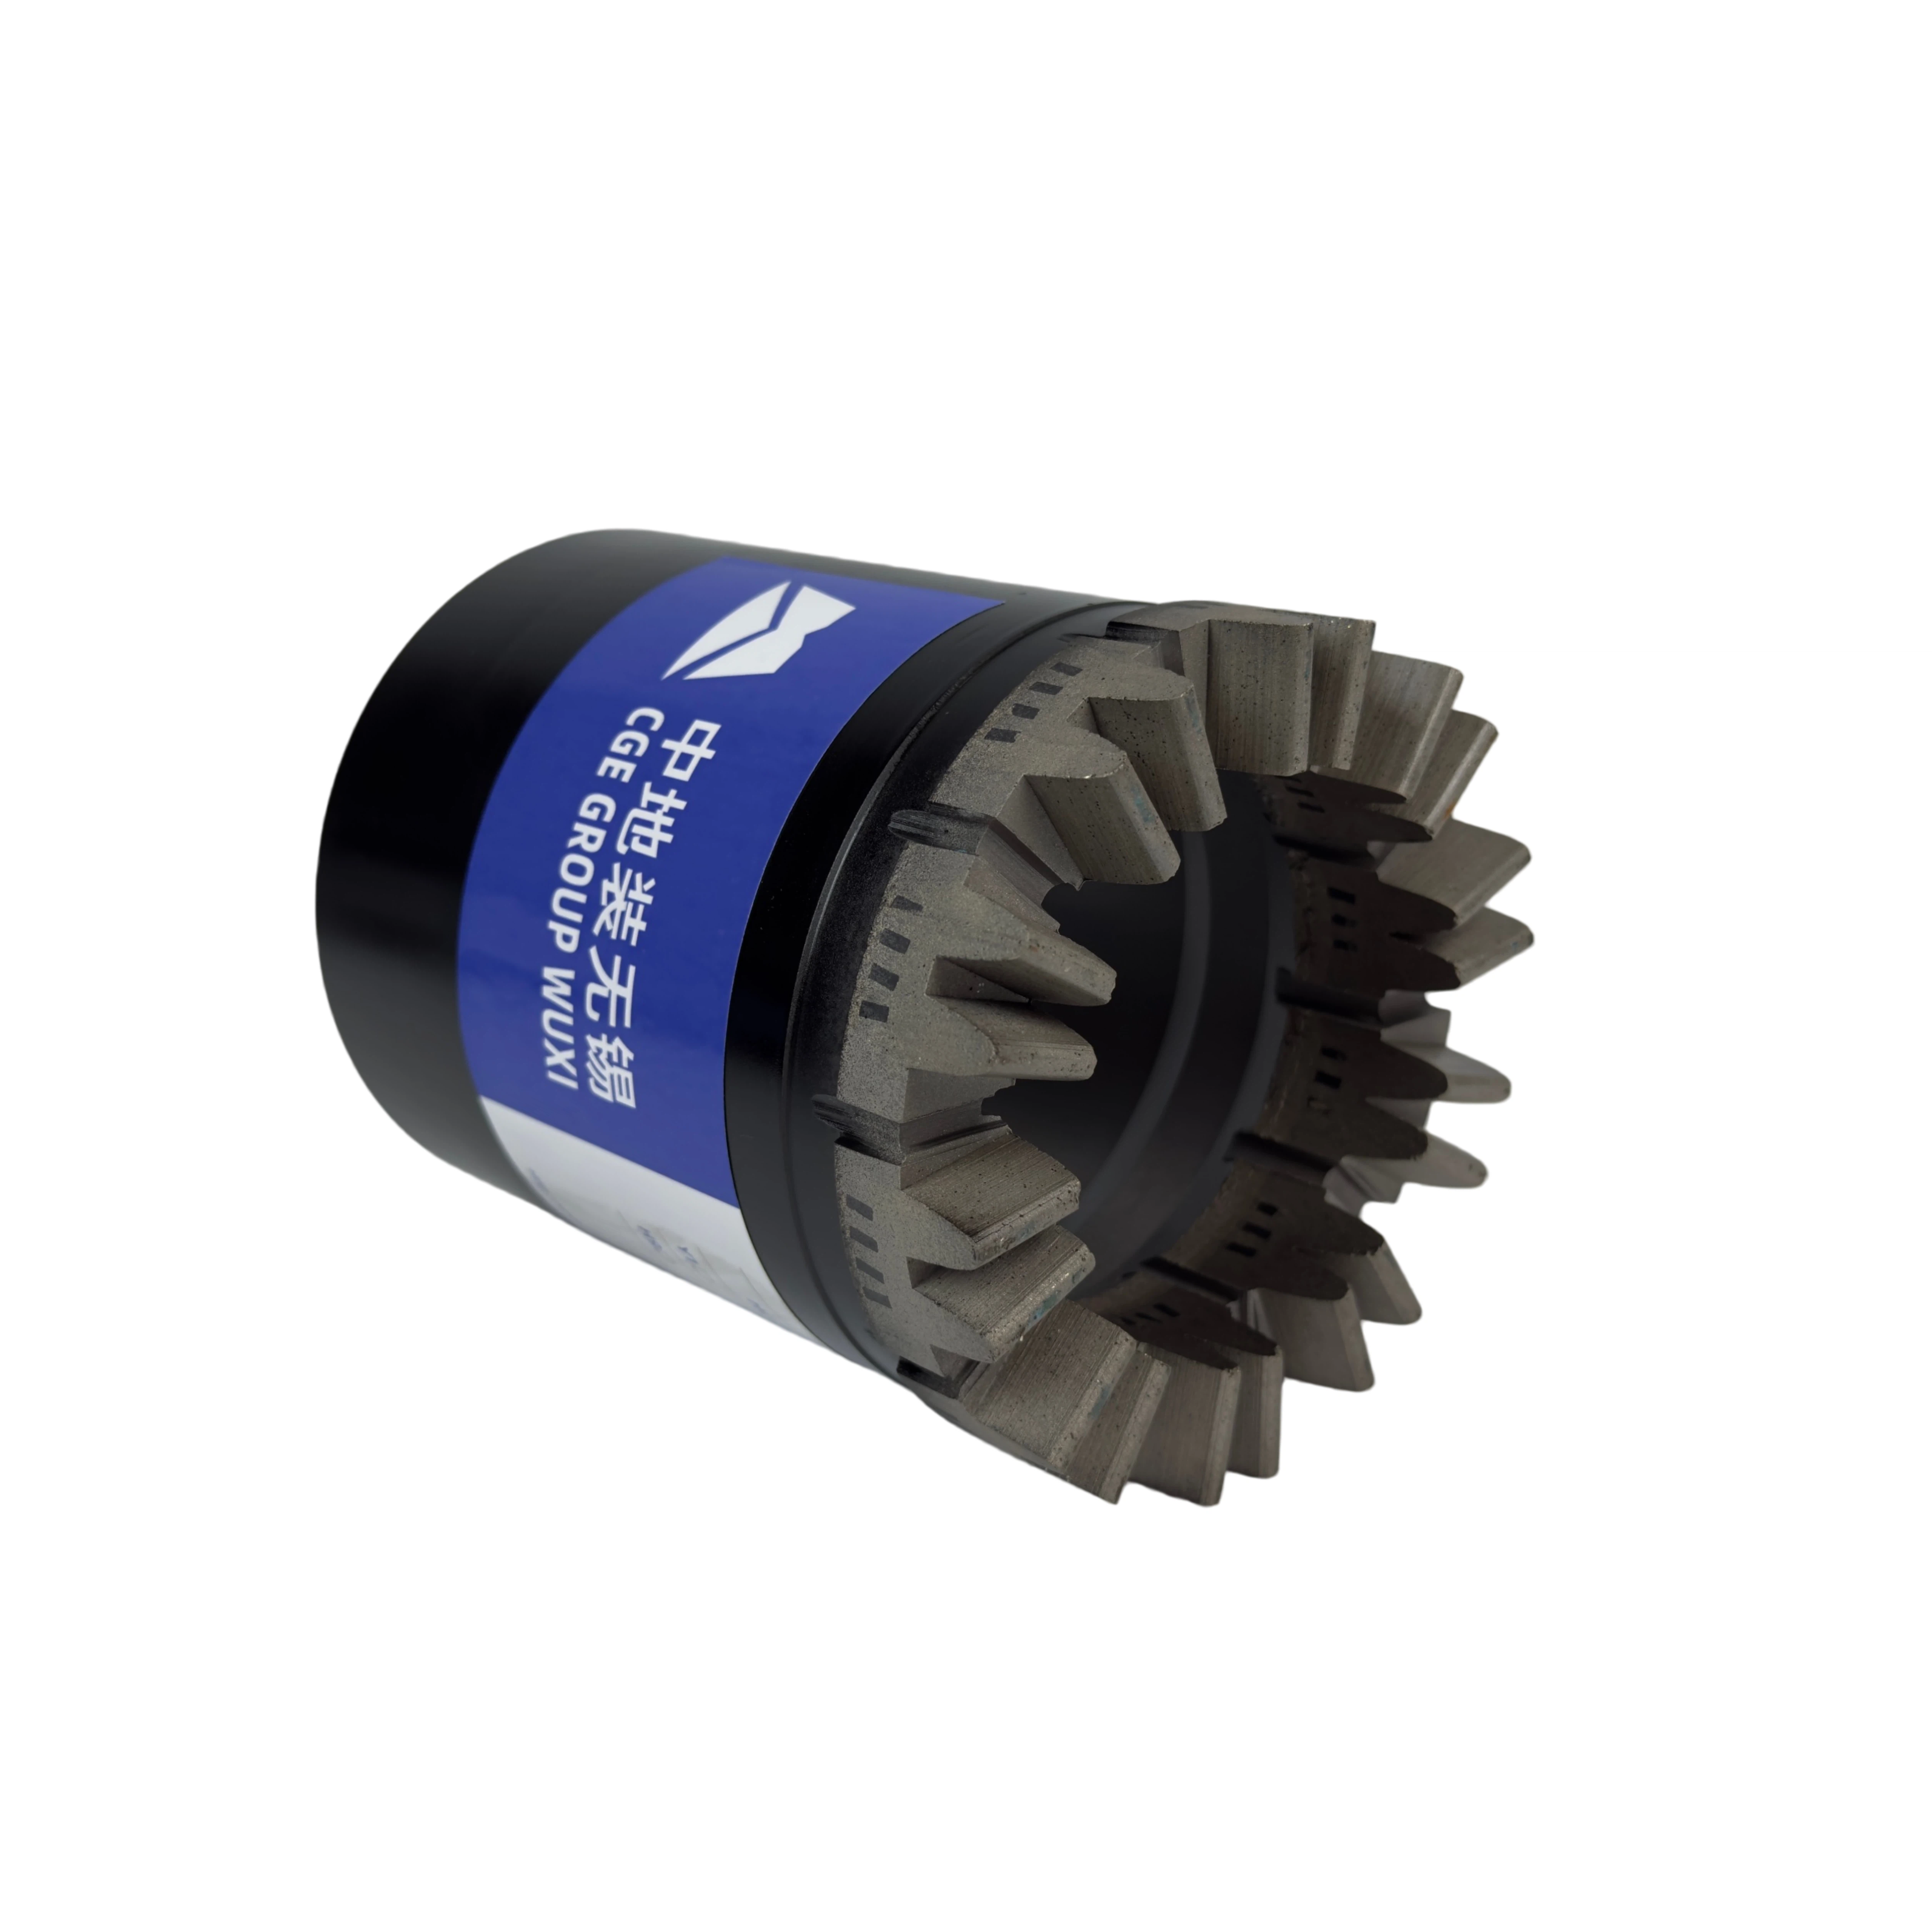
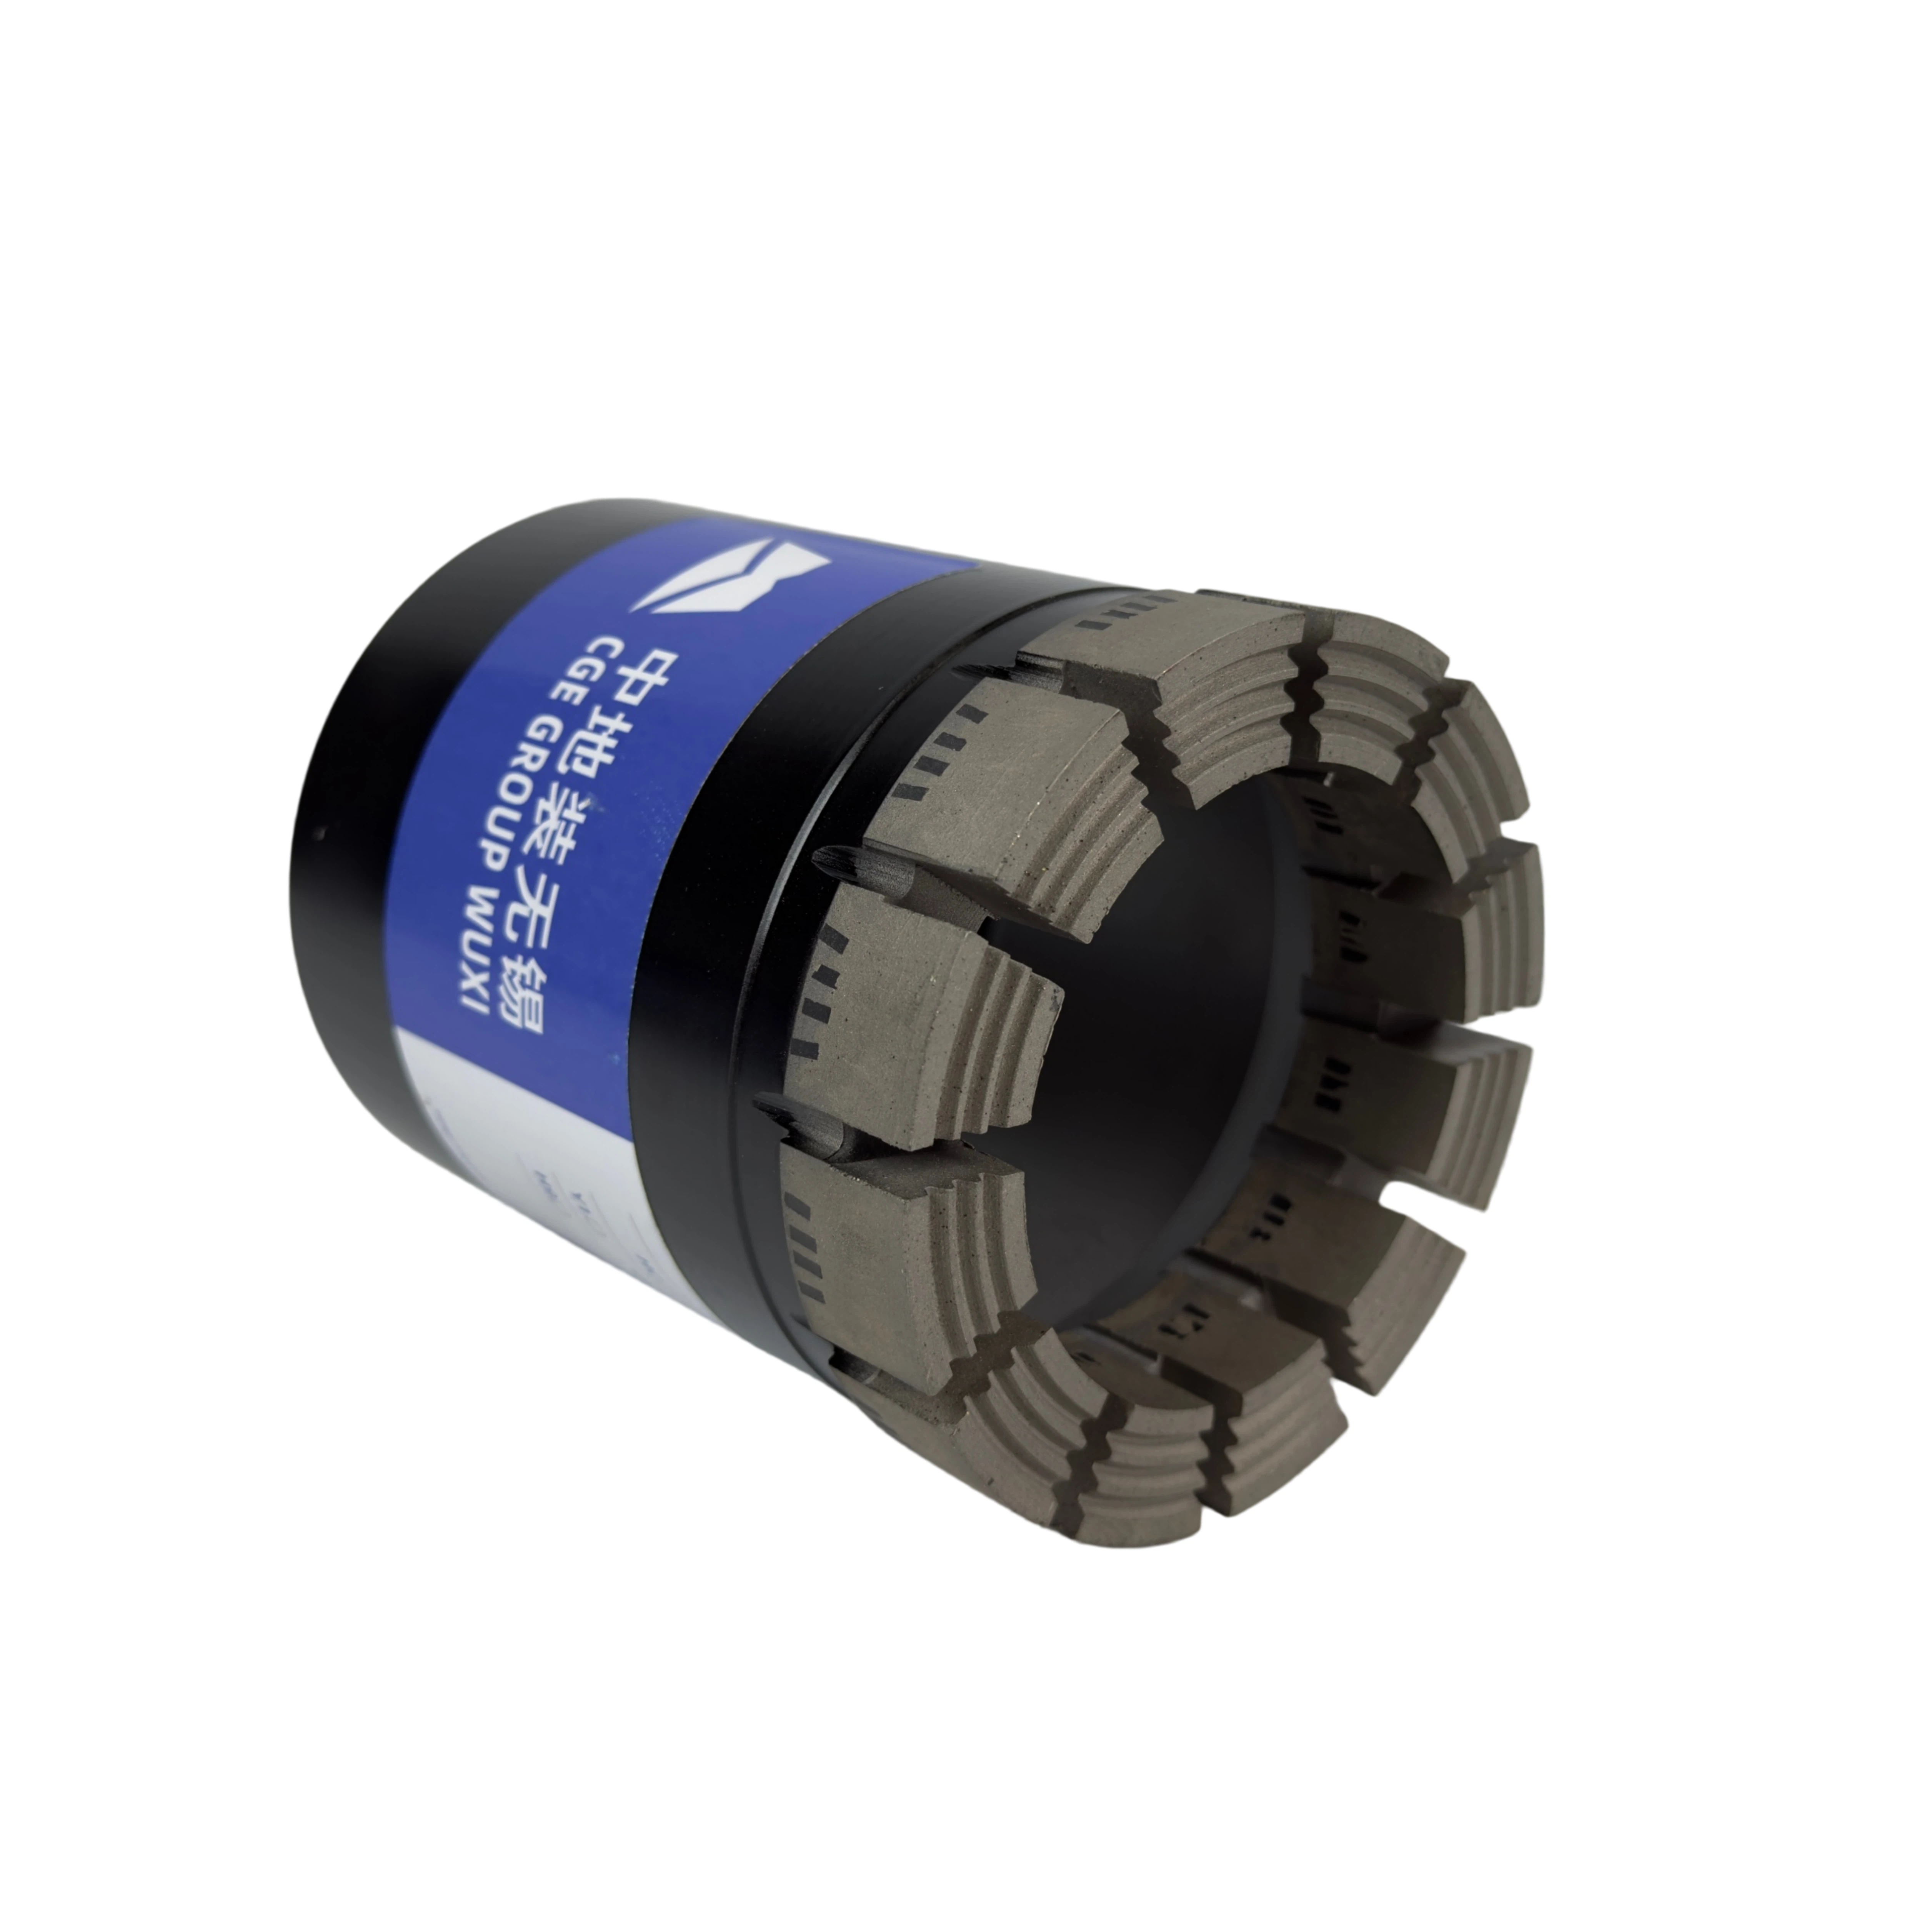
Elmas Çekirdek Matkabı Uzun Ömürlülüğü İçin Doğru Temizlik ve Kalıntının Giderilmesi Elmas çekirdek bit Uzun Ömür
Kalıntının giderilmemesi, kesme verimliliğini azaltır ve aşınmayı hızlandırır. Sertleşmiş kalıntılar dönel dengeyi %30’a kadar azaltarak sonraki işlemler sırasında titreşim riskini artırır (Endüstriyel Delme Araştırması 2023). Bu protokolleri delme işlemi tamamlandıktan hemen sonra uygulayınız.
Reçinenin sertleşmesini ve segment tıkanıklığını önlemek için delmeden hemen sonraki yıkama protokolleri
Su, sondaj durduktan hemen sonra, ideal olarak yaklaşık 90 saniye içinde, barrelin içinden yaklaşık 60 ila 80 psi (kare inç başına pound) basınçla akıtılmak zorundadır. Basınç, çamurun dışarı atılmasını sağlayacak kadar yüksek olmalı, ancak lehimli bağlantıları hasara uğratmayacak kadar yüksek olmamalıdır. Çoğu teknisyen, suyu üç aşamada çalıştırmakta en iyi sonucu aldığını belirtir: önce ileri yönde, ardından geri yönde ve son olarak tekrar ileri yönde. Bu yöntem, segmentler arasındaki dar boşluklara sıkışmış tüm kalıntıyı uzaklaştırmaya yardımcı olur. Ancak polimer modifiyeli betonla çalışırken hatırlanması gereken ek bir adım vardır: Rezinin aslında sertleşmeye başlamasından önce suya bir miktar pH nötr emülsifiyer ekleyin. Bu işlemi erken yapmak, sistemin daha sonra kalıcı olarak tıkanmasını önler ve segmentlerin doğru işlev görmesi için gerekli olan yerlerde açık kalmasını sağlar.
Ultrasonik temizleme ile manuel fırçalama: sertleşmiş beton ve asfalt çekirdekleri için etkinlik karşılaştırması
| Yötem | Atık kaldırma oranı | Segment Bütünlüğü Riski | Zaman/Çekirdek (dk) |
|---|---|---|---|
| Ultrasonik | 98% | Düşük (±%5 mikro-kırık) | 8–10 |
| Elle fırçalama | 72% | Orta düzey (kenar çatlaması %15) | 12–15 |
Yaklaşık 40 kHz civarında ultrasonik dalgalarla temizleme, normal elle temizleme yöntemlerine kıyasla bu zorlu asfalt parçacıklarını yaklaşık üç kat daha hızlı çözer. Ayrıca karmaşık şekillerde ve köşelerde bile neredeyse tüm süspansiyon kalıntısını giderir. Ancak işlem başlamadan önce bit segmentlerinde zaten çatlaklar varsa dikkatli olunmalıdır. Ultrasonik işlemin kavitasyon etkisi, bu çatlakları zamanla daha da kötüleştirebilir. Gerçekten inatçı beton kalıntısıyla uğraşırken, yerine naylon kıllı fırçalar kullanın. Fırçaları, aletin elmas kısımlarından uzaklaşacak şekilde dairesel hareketlerle çalıştırın. Bu, maksimum etkinlik için doğru açıyı korurken aynı zamanda her şeyi bir arada tutan bağlayıcı malzemeye herhangi bir hasar verilmesini de önler.
Elmas çekirdek matkabı segmenti ve gövdesinin düzenli muayenesi
Görsel ve dokunsal tanı: mikro çatlama, segment delaminasyonu ve gövde ovalitesi tespiti
Kesici uçları, hâlâ sıcakken ve kalıntı desenleri yerleşmeden önce görsel olarak ve dokunarak kontrol edin. Her segment üzerinde eldivenli parmaklarınızı nazikçe gezdirerek küçük çatlaklara dikkat edin — bu, 2 mm'den küçük olan ve elmasların hızla düşmesine neden olmaya başlayan kırık alanlardır. Segmentlerin gövdeyle birleştiği bölgeleri inceleyerken, aralarındaki ay şeklindeki boşluklara dikkat edin. Bunlar genellikle malzemenin ayrılmaya başladığını gösterir. Gövdenin yuvarlak kalıp kalmadığını kontrol etmek için, doğruluğu onaylanmış çok düz bir yüzey üzerinde kesici ucunu yuvarlayın. Eğer sallanıyorsa veya eşit olmayan bir şekilde dönüyorsa, büyük ihtimalle oval şekle dönüşmüştür. Bu sorunları erken tespit etmek büyük fark yaratır. Çeşitli sektörlerden saha raporlarına göre, sorunları tamamen kırılana kadar beklemek yerine erken dönemde yakalamak, değiştirme maliyetlerini yaklaşık %18 oranında azaltabilmektedir.
Isıl çarpılmayı tespit etmek amacıyla operasyon sonrası kumpas ve salınım ölçüm cihazları ile boyutsal ölçüm
Ölçümler yaparken, önce uç kısmının oda sıcaklığına soğumasını bekleyin. Kalibre edilmiş dijital kumpaslarınızı alın ve segment yüksekliğini kuzey, güney, doğu ve batı konumlarında kontrol edin. Okumalar arasında yarım milimetreden fazla bir fark varsa, bu durum termal bükülmenin meydana geldiğini gösterir ve takımın emekli edilmesi gerekir. Silindirik bozulma kontrolleri için salınım ölçüm cihazınızı da çıkarın. Okumalar 0,1 mm tolerans değerini aştığında, yapısal hasarın oluştuğunu anlarız. Bu ölçüm protokollerine sıkı sıkıya bağlı kalan saha teknisyenleri, stres kaynaklı arızalardan kaçınmaları sayesinde takımlarının ömrünü yaklaşık %30 oranında uzatabilirler. Ayrıca kullanılan her muayene cihazının tüm kalibrasyon tarihlerini uygun şekilde kaydetmeyi unutmayın. İyi bir belgelendirme, daha sonra tanı sonuçlarımıza güvenebilmemiz açısından büyük önem taşır.
Elmas Çekirdek Ucu Performansı İçin Soğutma Sıvısı Yönetimi ve Isıl Kontrol
Nemli ile kuru delme arasındaki uzlaşma: saha deneylerinden termal stres verileri (kuru modda ΔT > 120 °C)
Nemli delme yöntemlerini kullanmak, elmas çekirdek uçlarının ömrünü gerçekten uzatabilir. Saha operasyonları sırasında gerçekleşenleri incelediğimizde, kuru delmenin segment sıcaklıklarını 120 santigrat derecenin üzerine çıkardığını görürüz. Bu, elmasların bozulmaya başladığı ve onları çevreleyen metal matrisin normalden daha hızlı aşınmaya başladığı sıcaklık eşiğinin çok üzerindedir. Buna karşılık, sürekli su akışıyla soğutma sağlanarak çalışma sıcaklıkları 50 derecenin altına tutulabilir. Bu yaklaşım, bu tür aletlerle düzenli olarak çalışan herkes için dikkat edilmesi gereken birkaç avantaj sunar.
- Verimli sürtünme ısısı dağılımı
- Parçacıkların tekrar birikmesini önlemek için sürekli kesim yuvası temizliği
- Segmentler ile alt tabaka arasında azaltılmış sıkışma
Soğutucu yağlama kullanmak, silindirin yan yüzeyinde biriken burulma kuvvetlerini azaltmaya yardımcı olur; bu da iş parçasının yuvarlak kalmasını ve işlem sırasında iyi bir dönme hareketinin sürdürülmesini sağlar. Makineden en iyi sonuçları elde etmek için çoğu operatör, soğutucunun dakikada üç ila beş galon aralığında akmasını sağlamasının etkili olduğunu gözlemler; ancak daha sert veya yoğun malzemelerle çalışırken bu debiyi artırması gerekebilir. Özellikle gözenekli beton kesimi sırasında emülsifiye edilmiş soğutucular, kesim bölgesinde en çok ihtiyaç duyulan noktada sıvıyı tutma eğilimindedir. Bu soğutucular, ısıyı etkili bir şekilde yönetirken aynı zamanda malzemeler arasındaki bağları bozmadan ya da iş alanında oluşan çamurun (slurry) doğru şekilde uzaklaştırılmasını engellemeden çalışır.
SSS Bölümü
Elmas çekirdek uçlarının kullanımında artıkların temizlenmesi neden önemlidir?
Artıkların temizlenmemesi, kesim verimliliğini düşürebilir, aşınmayı hızlandırabilir ve titreşim riskini artırabilir.
Reçinenin sertleşmesini ve segment tıkanıklığını önlemek için uygulanacak hemen sonrası delme protokolü nedir?
Reçinenin sertleşmesini ve tıkanmayı önlemek için delme işleminden sonra 90 saniye içinde 60-80 psi basınçla kovan içinden suyu geçirin.
Ultrasonik temizleme ile manuel fırçalama, kalıntılara karşı nasıl kıyaslanır?
Ultrasonik temizleme, segment hasarına yol açma riski daha düşük olmakla birlikte, kalıntılara karşı %98’lik bir temizlik oranı sağlar (manuel fırçalama: %72).
Elmas çekirdek matkabı segmentlerinin rutin muayenesi neden önemlidir?
Mikro çentiklenme ve segment delaminasyonu gibi sorunların erken tespiti, değiştirme maliyetlerini azaltabilir ve takım ömrünü uzatabilir.
İçindekiler Tablosu
- Elmas Çekirdek Matkabı Uzun Ömürlülüğü İçin Doğru Temizlik ve Kalıntının Giderilmesi Elmas çekirdek bit Uzun Ömür
- Elmas çekirdek matkabı segmenti ve gövdesinin düzenli muayenesi
- Elmas Çekirdek Ucu Performansı İçin Soğutma Sıvısı Yönetimi ve Isıl Kontrol
-
SSS Bölümü
- Elmas çekirdek uçlarının kullanımında artıkların temizlenmesi neden önemlidir?
- Reçinenin sertleşmesini ve segment tıkanıklığını önlemek için uygulanacak hemen sonrası delme protokolü nedir?
- Ultrasonik temizleme ile manuel fırçalama, kalıntılara karşı nasıl kıyaslanır?
- Elmas çekirdek matkabı segmentlerinin rutin muayenesi neden önemlidir?