 EN
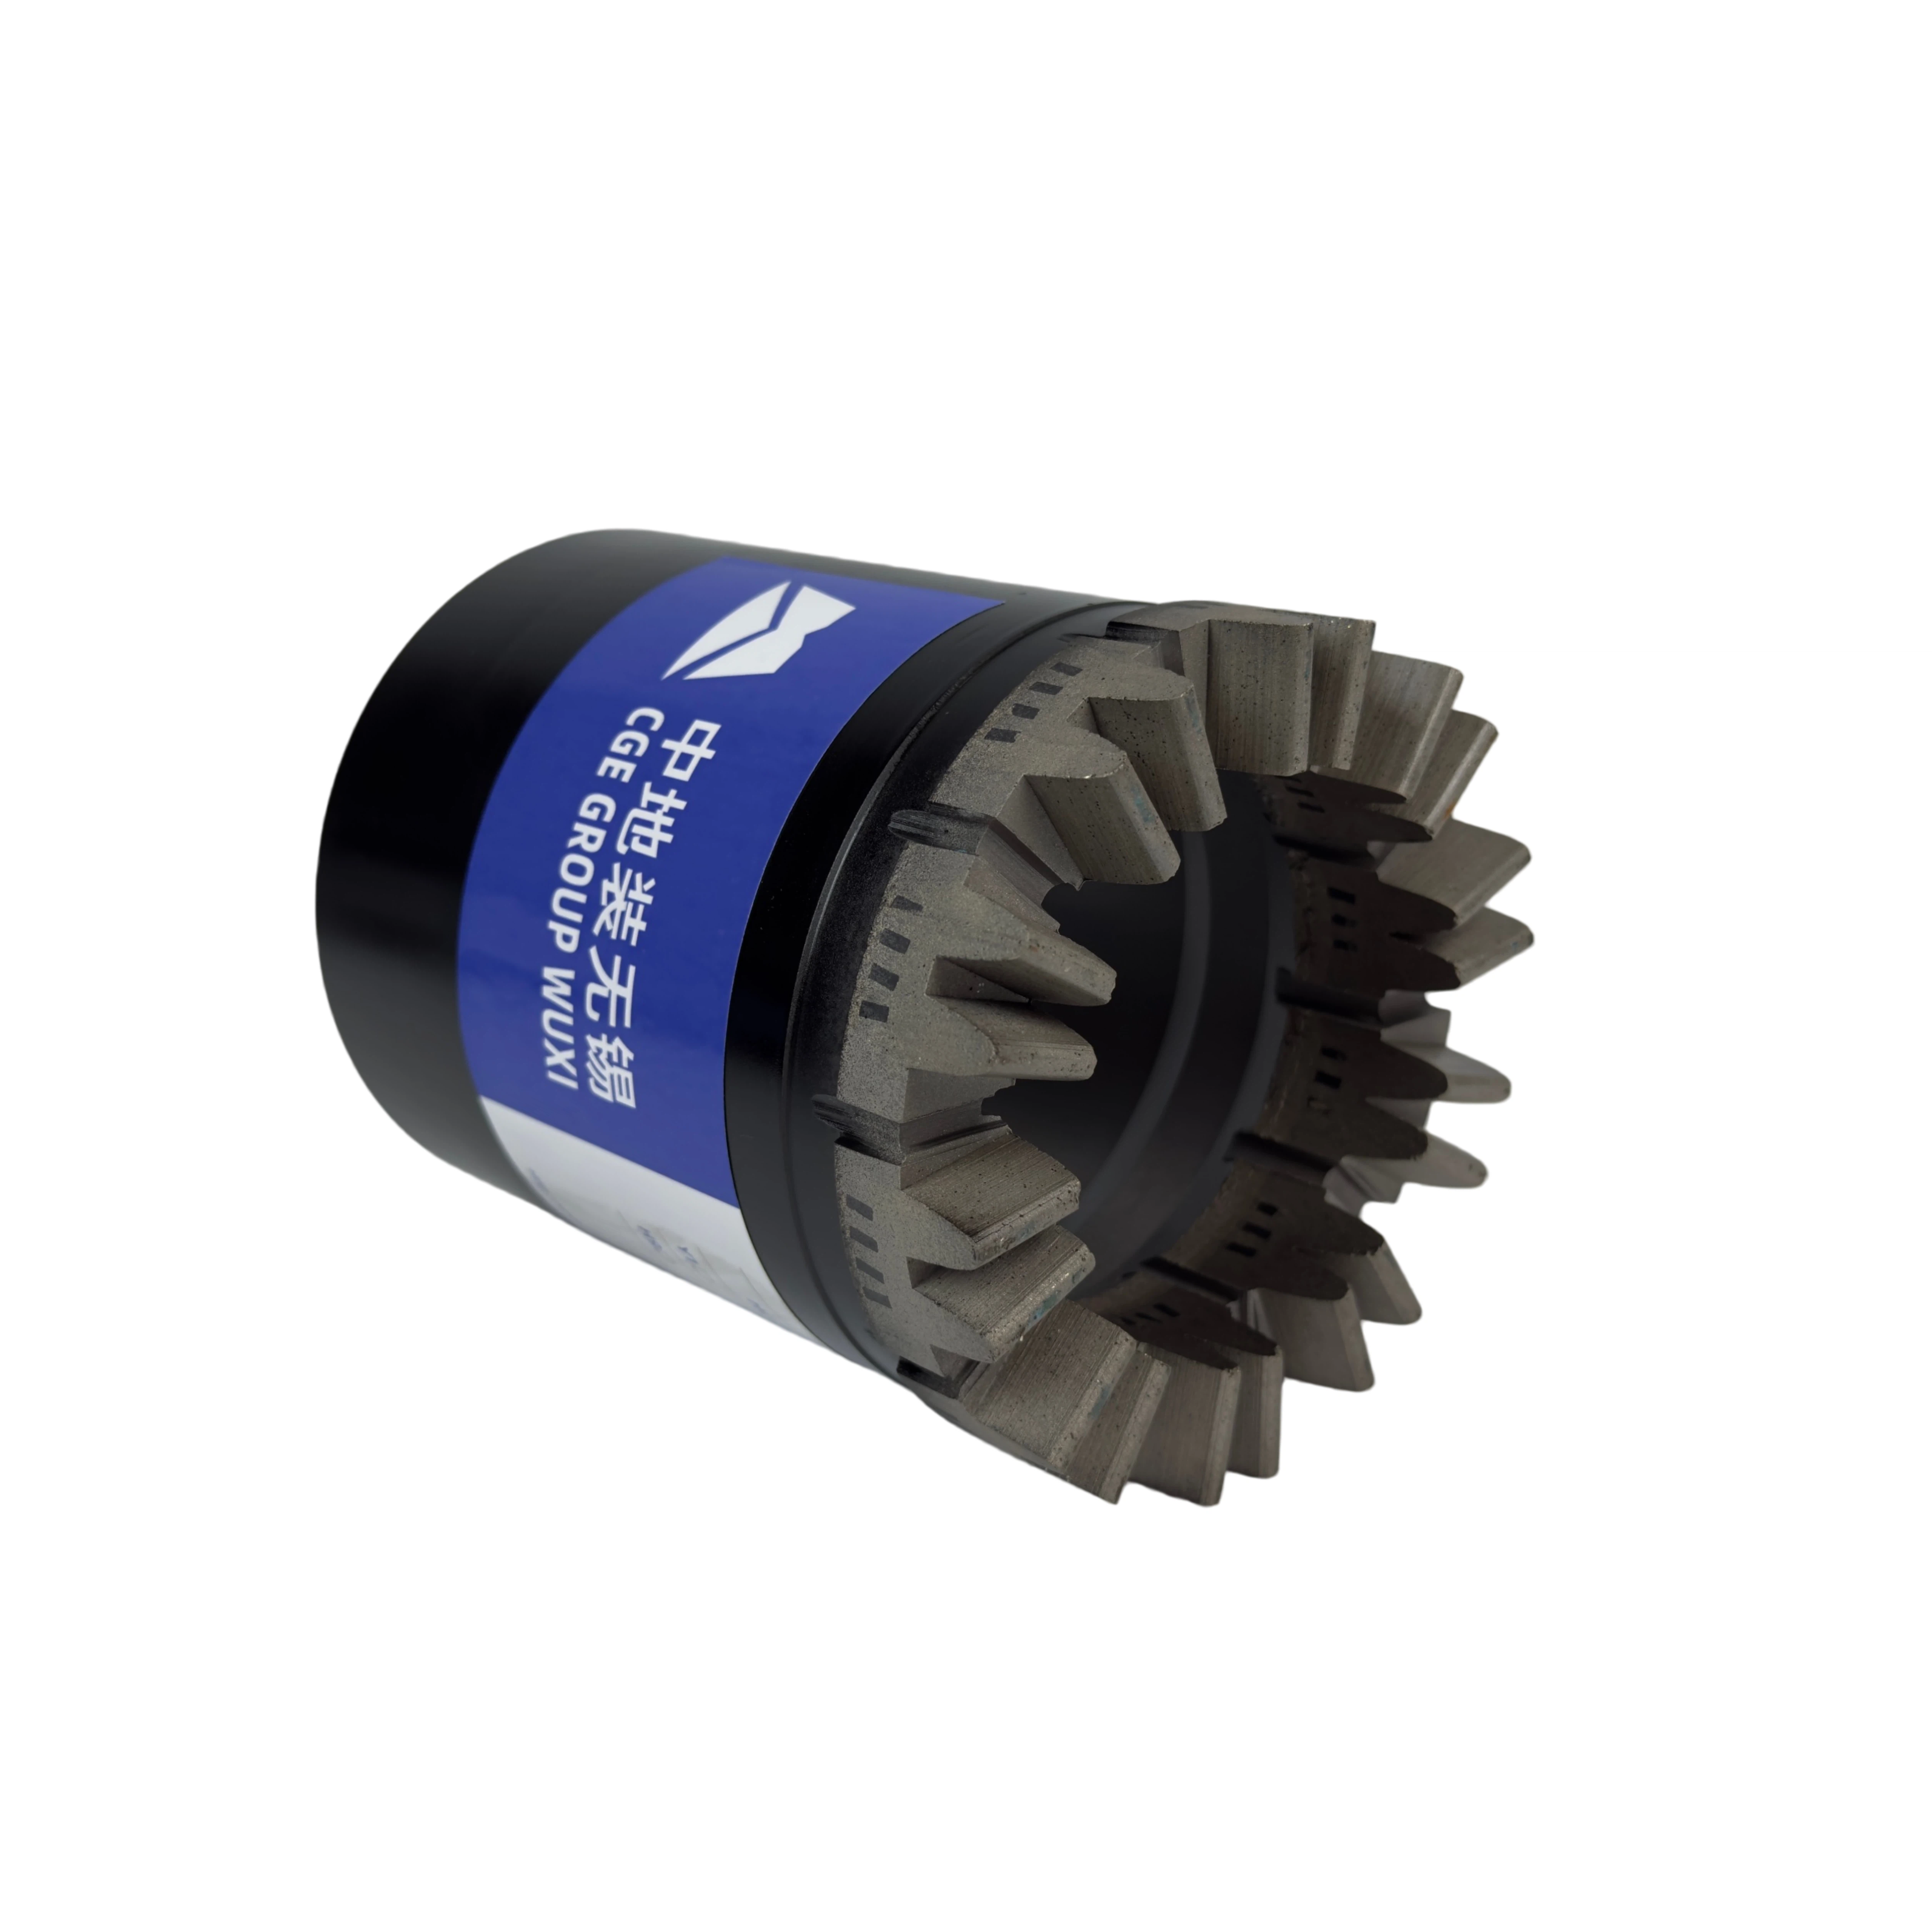
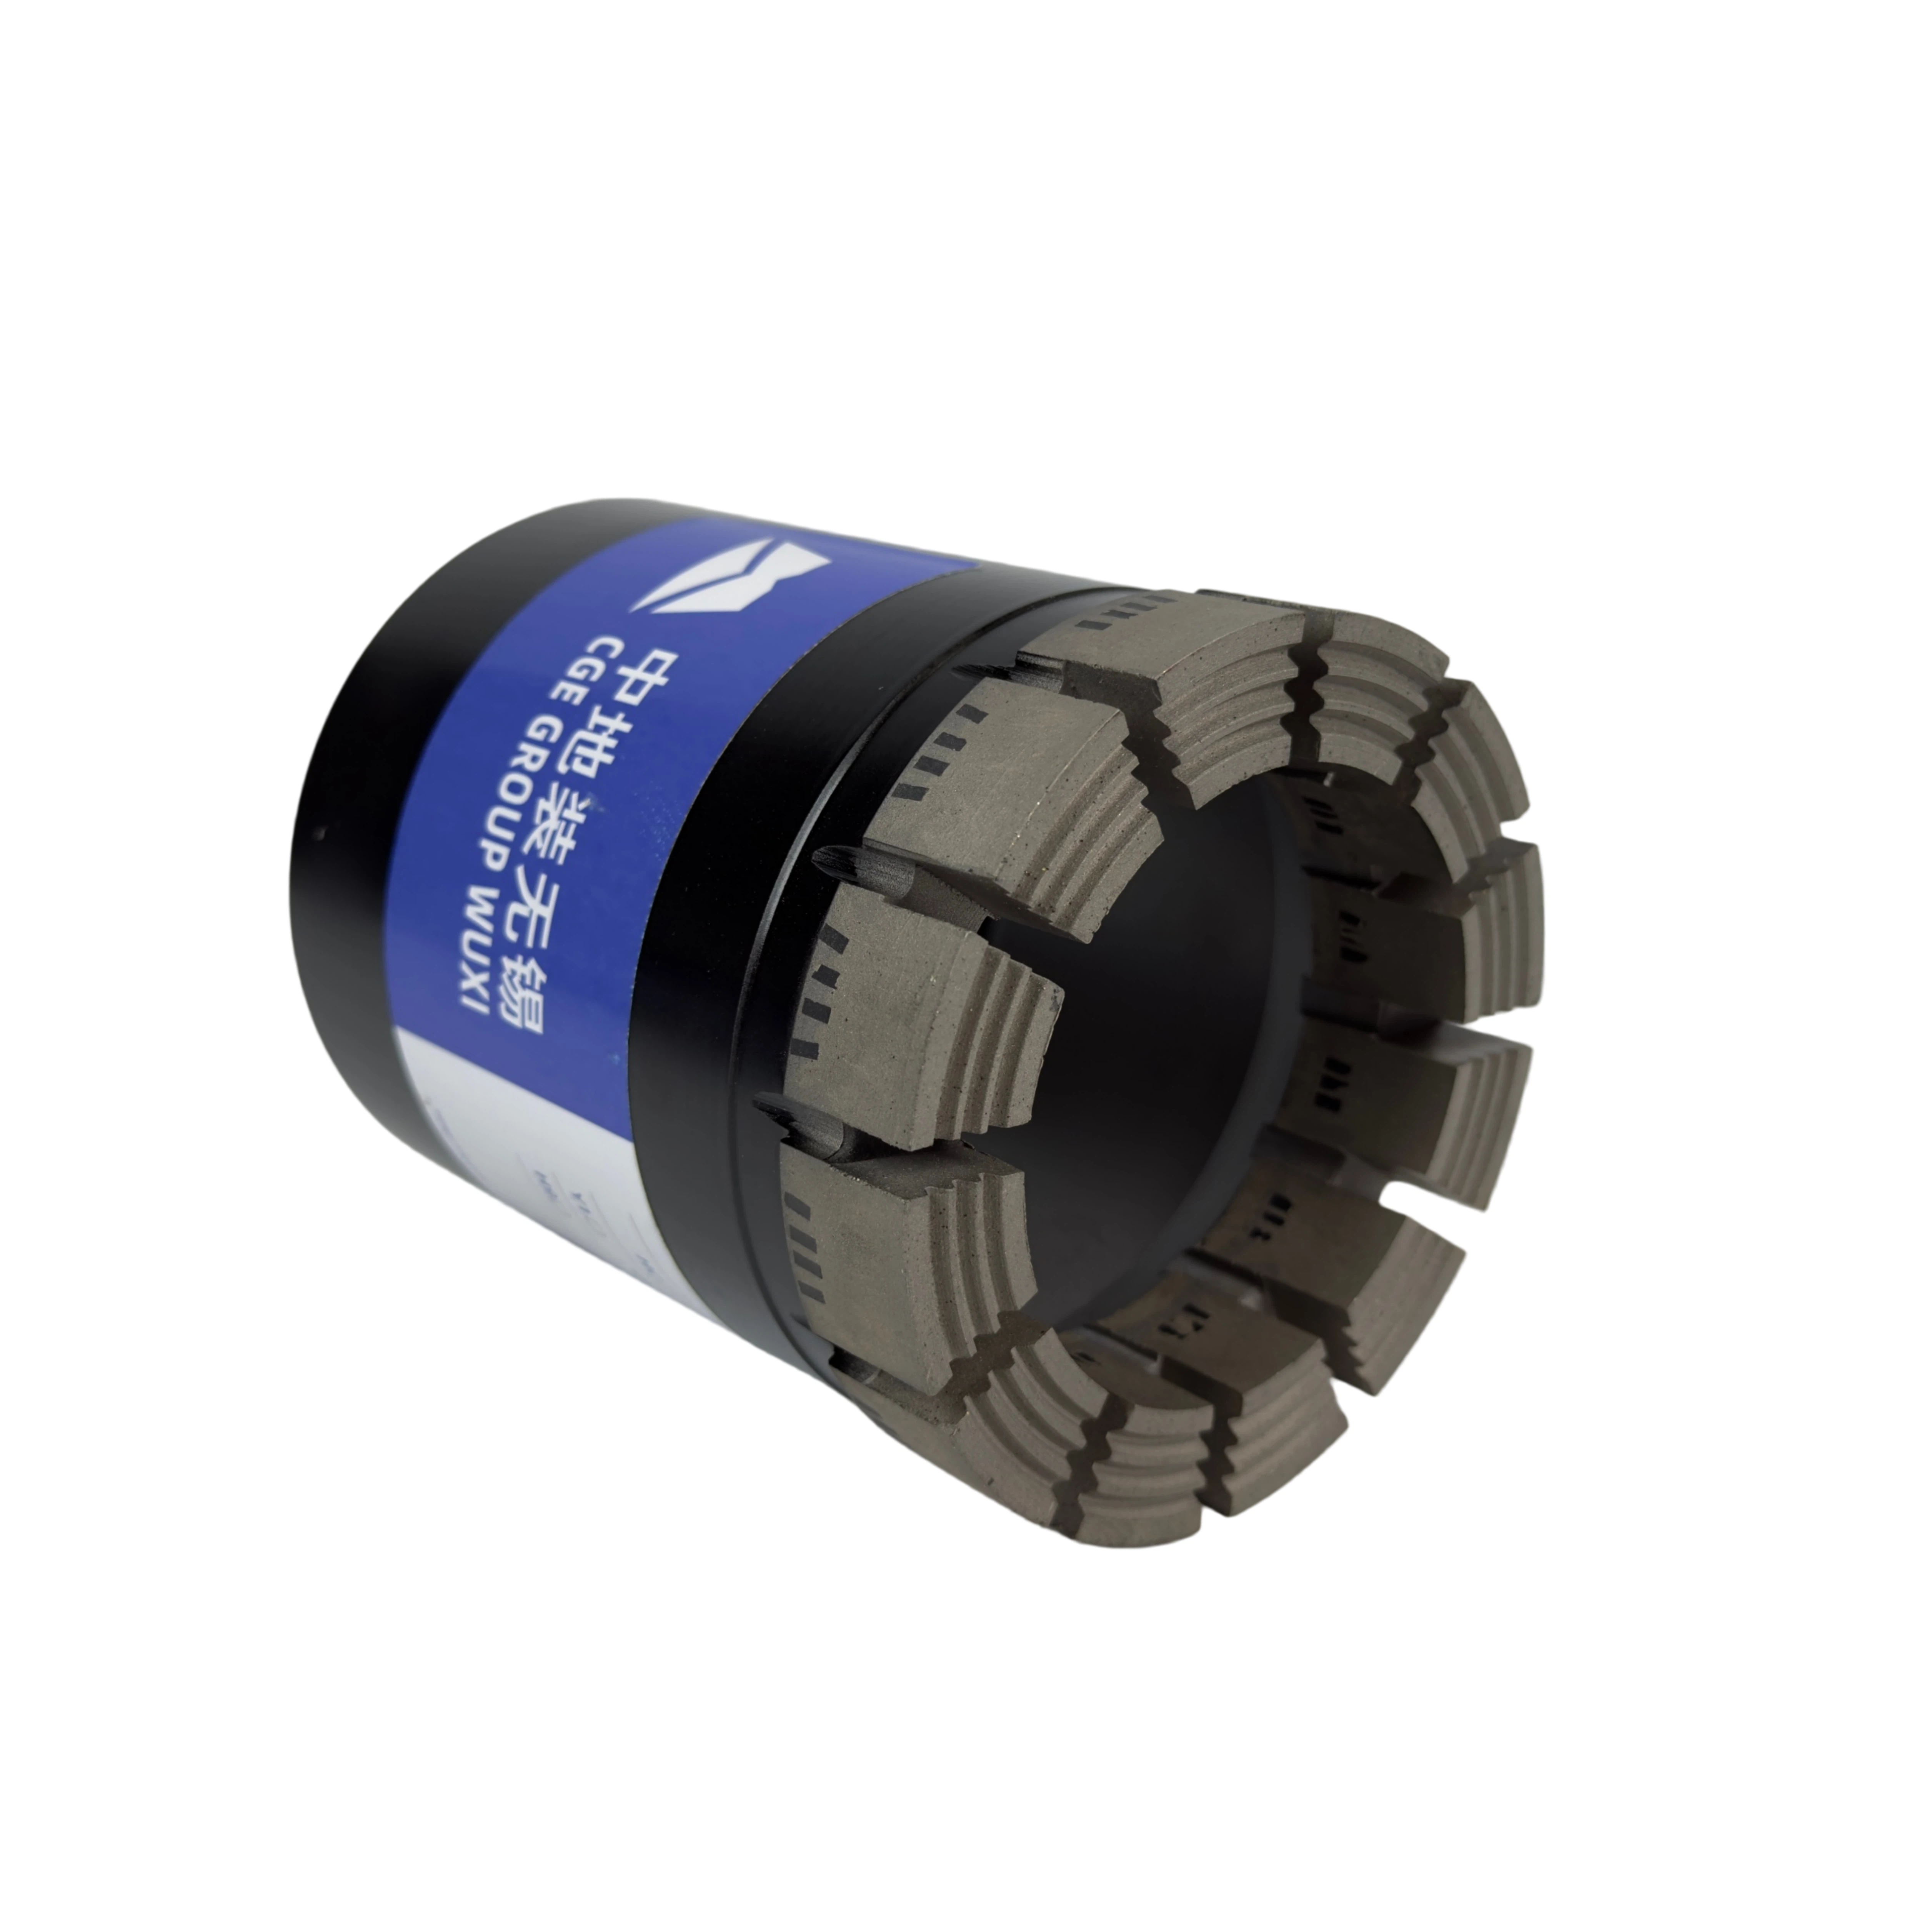
Rétt hreinsun og fjarlæging skrunna fyrir Diamantkernborhamar Langlífi
Óviðeigandi fjarlæging á efnisaukum minnkar sniðvirkni og hrökkar slitage. Hardnaðar skrunn minnka snúðjafnvægið upp í 30%, sem aukar líkur á vibturum við síðari aðgerðir (Rannsókn á iðnaðarborðun 2023). Setjið þessar reglur í verk strax eftir að borðunin er lokið.
Strax eftir borðun: Vatnsþvottarreglur til að koma í veg fyrir hardnun á rísínum og klöppun á hlutum
Vatn þarf að renna í gegnum röret á um 60 til 80 PSI strax eftir að borðunin er hætt, best innan um 90 sekúndna. Þrýstingurinn ætti að vera nægilega mikill til að fjarlægja slurry en ekki svo háttur að hann skemmi þá lóðaðu tengingarnar. Flestir tæknikar finna að best er að nota vatn í þremur stigum: fyrst áfram, síðan afturábak og að lokum aftur áfram. Þetta hjálpar við að fjarlægja allt ruslið sem er fast í þeim neikvæðu rýmum milli hluta. Þegar unnið er með pólýmerbreyttan steypu er hins vegar ein viðbótarskref sem gott er að muna: Bætið við pH-hjáhlutlausu emulsifier í vatnið áður en hráefnið byrjar að stífna. Að gera þetta snemma kvarðar að heildarkerfið verði ekki varanlega tiltekið síðar, sem heldur hlutunum opnum þar sem þeir þurfa að vera til réttra virkni.
Ultrahálfhreinsun frammi fyrir handahófskenndri borðun: árangurs samanburður fyrir harðnaða steypu og asfaltkjarna
| Aðferð | Hraði afvöruþættingar | Hætta við heildarríki hluta | Tími/kjarna (mín) |
|---|---|---|---|
| Hjólfreyr | 98% | Lág (±5% mikro-sprungur) | 8–10 |
| Handahófskennd borðun | 72% | Meðal (15% brúnaskömmun) | 12–15 |
Hreinsun með ultraháðum við um það bil 40 kHz getur leyst þá harðu asfaltdeyfurnar um þrisvar sinnum hraðar en venjulegar handhreinsunaraðferðir. Auk þess fjarlægir hún næstum allt slurry efnið, jafnvel í flóknum lögunum og hornum. En verið varlega ef það eru þegar riss á bitaskeiðunum áður en byrjað er. Gæðaeffekti ultraháðanna gæti aukalega veikja þessi riss með tímanum. Þegar unnið er með mjög fastan steinmýsudrepa, notið þá borstabrússla með nylonborstum. Hreyfið þær í hringlaga hreyfingum sem vísa frá diamantskeiðunum á tólunum. Þetta heldur réttum horni fyrir hámarksáhrif án þess að skaða festimassann sem halda öllu saman.
Reglubundin skoðun á heildarmarki diamantkernubitskeiða og kassans
Sjón- og snertigreining: auðkenning á mikroskópískri brúnaskömmun, skeiðaframskiptum og óhringslaga lögun kassans
Skoða bitana sjónlega og með snertingu á meðan þeir eru enn heitir og ruslmynsturinn hefur ekki sett sig. Rekja varlega með handvötnuðum fingrum yfir hvert hlutdeild til að finna litla skífur – þessi litlu brot undir 2 mm sem byrja að valda því að dimantarnir falla fljótt af. Þegar skoðað er hvar hlutdeildirnar mætast við rörinu, skal vera varkár við þessar halvmánaðsformuðu bilin milli þeirra. Þessi eru venjulega tákn um að efnið hafi byrjað að skilja sig. Til að athuga hvort rörið haldir áfram í réttri hringlaga lögun, skal reyna að rulla bitann yfir eitthvað mjög flat, sem hefur verið staðfest fyrir nákvæmni. Ef hann vafar eða snýr ójafnt, þá er líklegt að hann hafi orðið eggulaga á einhvern hátt. Að finna þessar vandamál á fyrri stigi gerir allan muninn. Samkvæmt sviðsskýrslum úr ýmsum atvinnugreinum getur uppgötvun á vandamálum áður en þau verða alvarleg að minnka skiptingarkostnað um um það bil 18% í stað þess að bíða þar til eitthvað brist algjörlega.
Mæling á víddum eftir notkun með mælispennu og snúningstölum til að greina hituskrýmingu
Látið borðbitann kólna niður að stofuhitastigi fyrst þegar mælingar eru gerðar. Takið fram þá staðlaðu rafrænu mælilínurnar og athugið hæð hluta á norður-, suður-, austur- og vesturstaðsetningum. Ef munurinn á mælingunum er meira en hálf millimetri þýðir það að hituskrýmja hefur átt sér stað og verkfærið ætti að draga úr notkun. Til að athuga rörmyndun notið líka hringhreyfingamælirinn. Þegar mælingarnar fara yfir 0,1 mm markmiðstólrann þá vitum við að ágætisbrot er í gangi. Svæðistæknikar sem fylgja þessum mælingastaðla sjá oft um 30% lengri notkunartíma á verkfærum sínum einfaldlega vegna þess að þeir forðast þá óþægilegu tjón sem tengjast spennu. Og ekki gleyma að halda réttum skráningum á öllum staðlunardögum fyrir hvert innskoðunarfæri sem notað er. Góð skjalavörun gerir allan mun þegar á að treysta niðurstöðum greiningarinnar síðar.
Kælivatnshöndun og hitastýring til að ná bestu afköstum með diamantborðbitum
Vatnsbundin gegn þurrri borun: viðmiðanir um hitastress úr reyndarreynslum (ΔT > 120°C í þurru ástandi)
Notkun vatnsbundinnar borunar getur raunverulega lengt líftíma diamantkjarnuboruhluta. Þegar við skoðum það sem gerist í reyndarstarfi er hitastig hlutanna í þurru borun yfir 120 gráður Celsius. Þetta er langt yfir þann punkt þar sem diamantar byrja að brjóta saman og metallmatríxinn í kringum þá byrjar að slita hröðar en venjulega. Á hinn bóginn, með því að halda hlutunum köldum með samfelldum vatnssprengingum er starfshiti viðhaldið undir 50 gráður. Þessi aðferð býður upp á nokkur ágætis eiginleika sem verða að taka tillit til af þeim sem vinna reglulega með þessi verkfæri.
- Árangursrík útvegsun á friðjusmásum
- Samfelld vökvaþvottur á skurði til að koma í veg fyrir endursetningu rusls
- Minnkað festing á milli hluta og undirlags
Notkun kælivatns sem smurrunarvegur hjálpar til við að minnka snúðkraftana sem myndast á hliðinni á röri, sem heldur formi þess í réttu og geymir góða snúningstæki í rekstri. Til að fá bestu niðurstöðurnar úr vélinni finna flestir rekendur að það virkar vel að halda kælivatni að renna með þrjú til fimm galónur á mínútu, þótt þeir gætu þurft að hækka það þegar unnið er með harðari eða þéttari efni. Þegar borin er gegnum grjótsteypu með opnum strúktúr er kælivatn af emulsíuslagi oft ávallt í bestu stöðu til að halda vökva á réttum stað í skerðissvæðinu. Þessi kælivötn halda hitanum á öryggisráði án þess að skemma tengingarnar milli efna eða hindra réttan slurryafvöruna frá vinnusvæðinu.
Spurningar
Af hverju er eyðing óhreinsunna mikilvæg fyrir diamantkjarnaþvott?
Ef óhreinsun er ekki umhugað er hægt að minnka skerðiseffekt, hrökkva slit og auka líkur á óreglulegum skjálftum.
Hver er strax eftir borun framkvæmd regla til að koma í veg fyrir hárdnun á rísín og til að koma í veg fyrir að þáttrinum verði lokað?
Hreinsaðu rörið með vatni við 60–80 psi innan 90 sekúndna eftir borðun til að koma í veg fyrir þéttun á raufn og til að koma í veg fyrir að rörið verði klórað.
Hvernig berast ultrahálskæling og handvirk þvottur saman í tilliti til afvötnunar á rusli?
Ultrahálskæling upná 98% afvötnunarhraða á rusli með minni hættu fyrir skemmdir á hlutum en handvirkur þvottur (72%).
Af hverju er reglubundin inspektion á diamantskjöldum mikilvæg?
Tímaleg greining á vandamálum eins og mikroskópískum skerjum og afbrjótun á hlutum getur lægt skiptiskostnað og lengt notkunartíma tólanna.
Efnisyfirlit
- Rétt hreinsun og fjarlæging skrunna fyrir Diamantkernborhamar Langlífi
- Reglubundin skoðun á heildarmarki diamantkernubitskeiða og kassans
- Kælivatnshöndun og hitastýring til að ná bestu afköstum með diamantborðbitum
-
Spurningar
- Af hverju er eyðing óhreinsunna mikilvæg fyrir diamantkjarnaþvott?
- Hver er strax eftir borun framkvæmd regla til að koma í veg fyrir hárdnun á rísín og til að koma í veg fyrir að þáttrinum verði lokað?
- Hvernig berast ultrahálskæling og handvirk þvottur saman í tilliti til afvötnunar á rusli?
- Af hverju er reglubundin inspektion á diamantskjöldum mikilvæg?