 EN
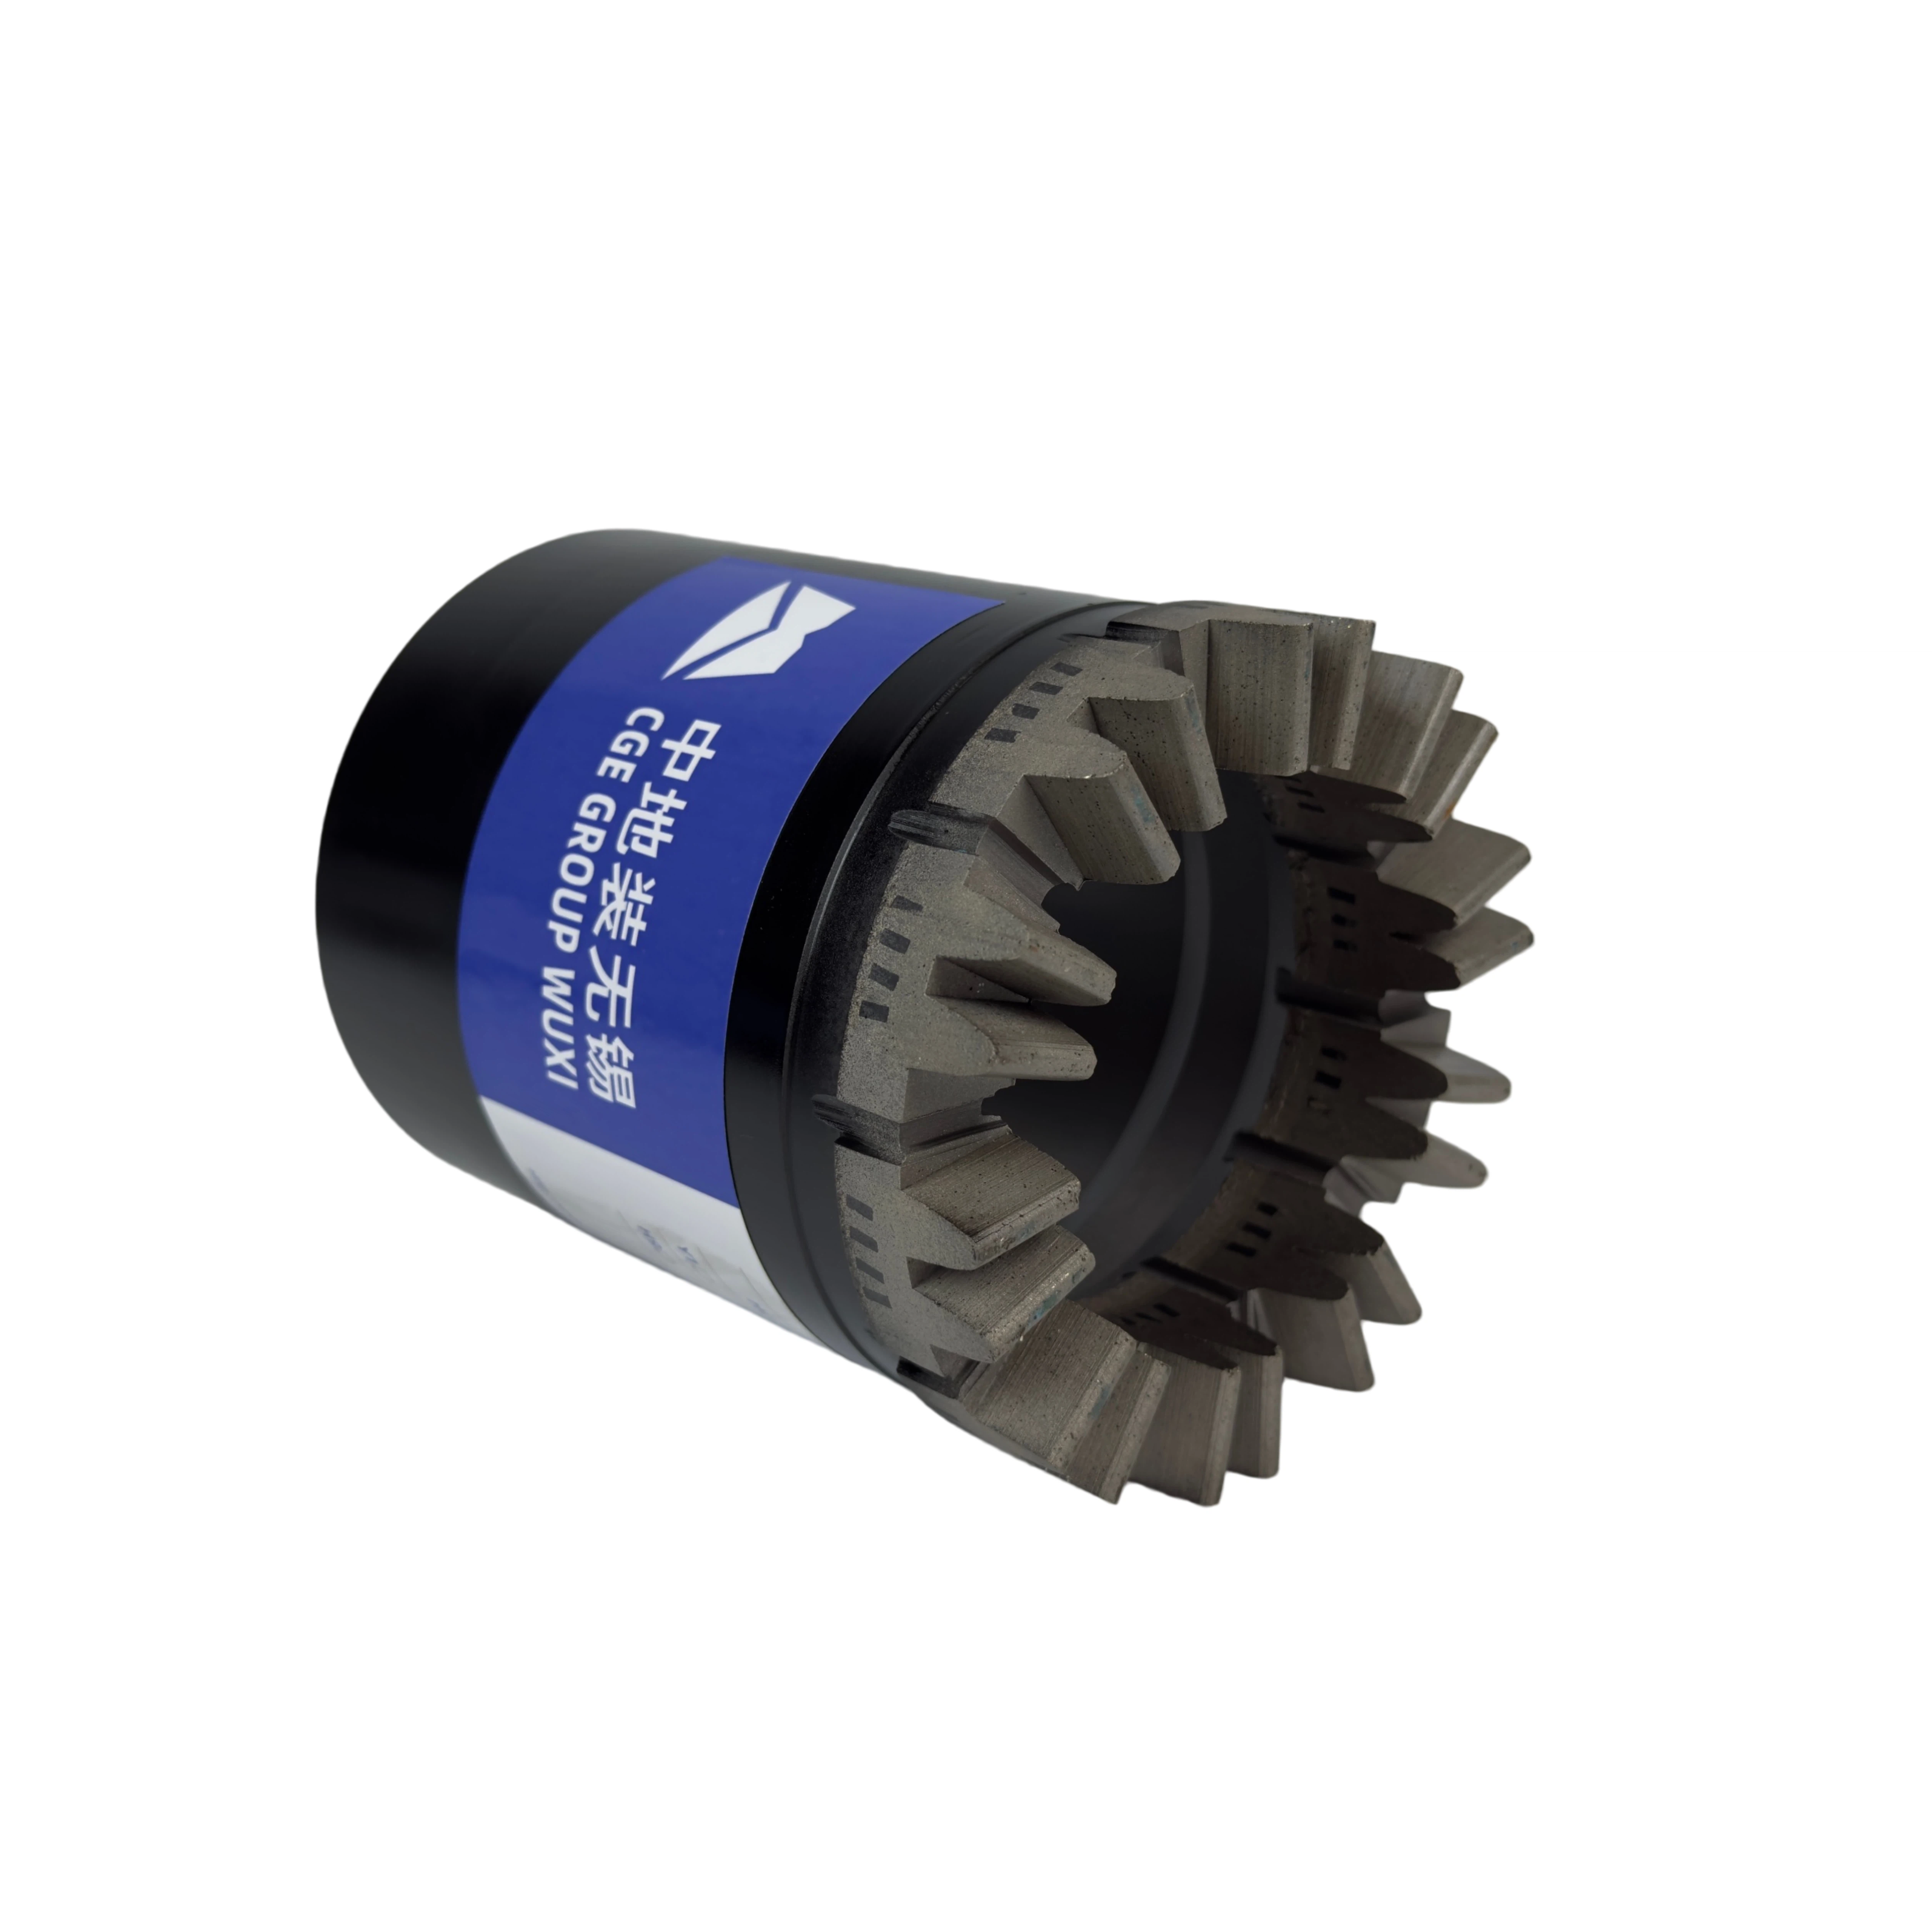
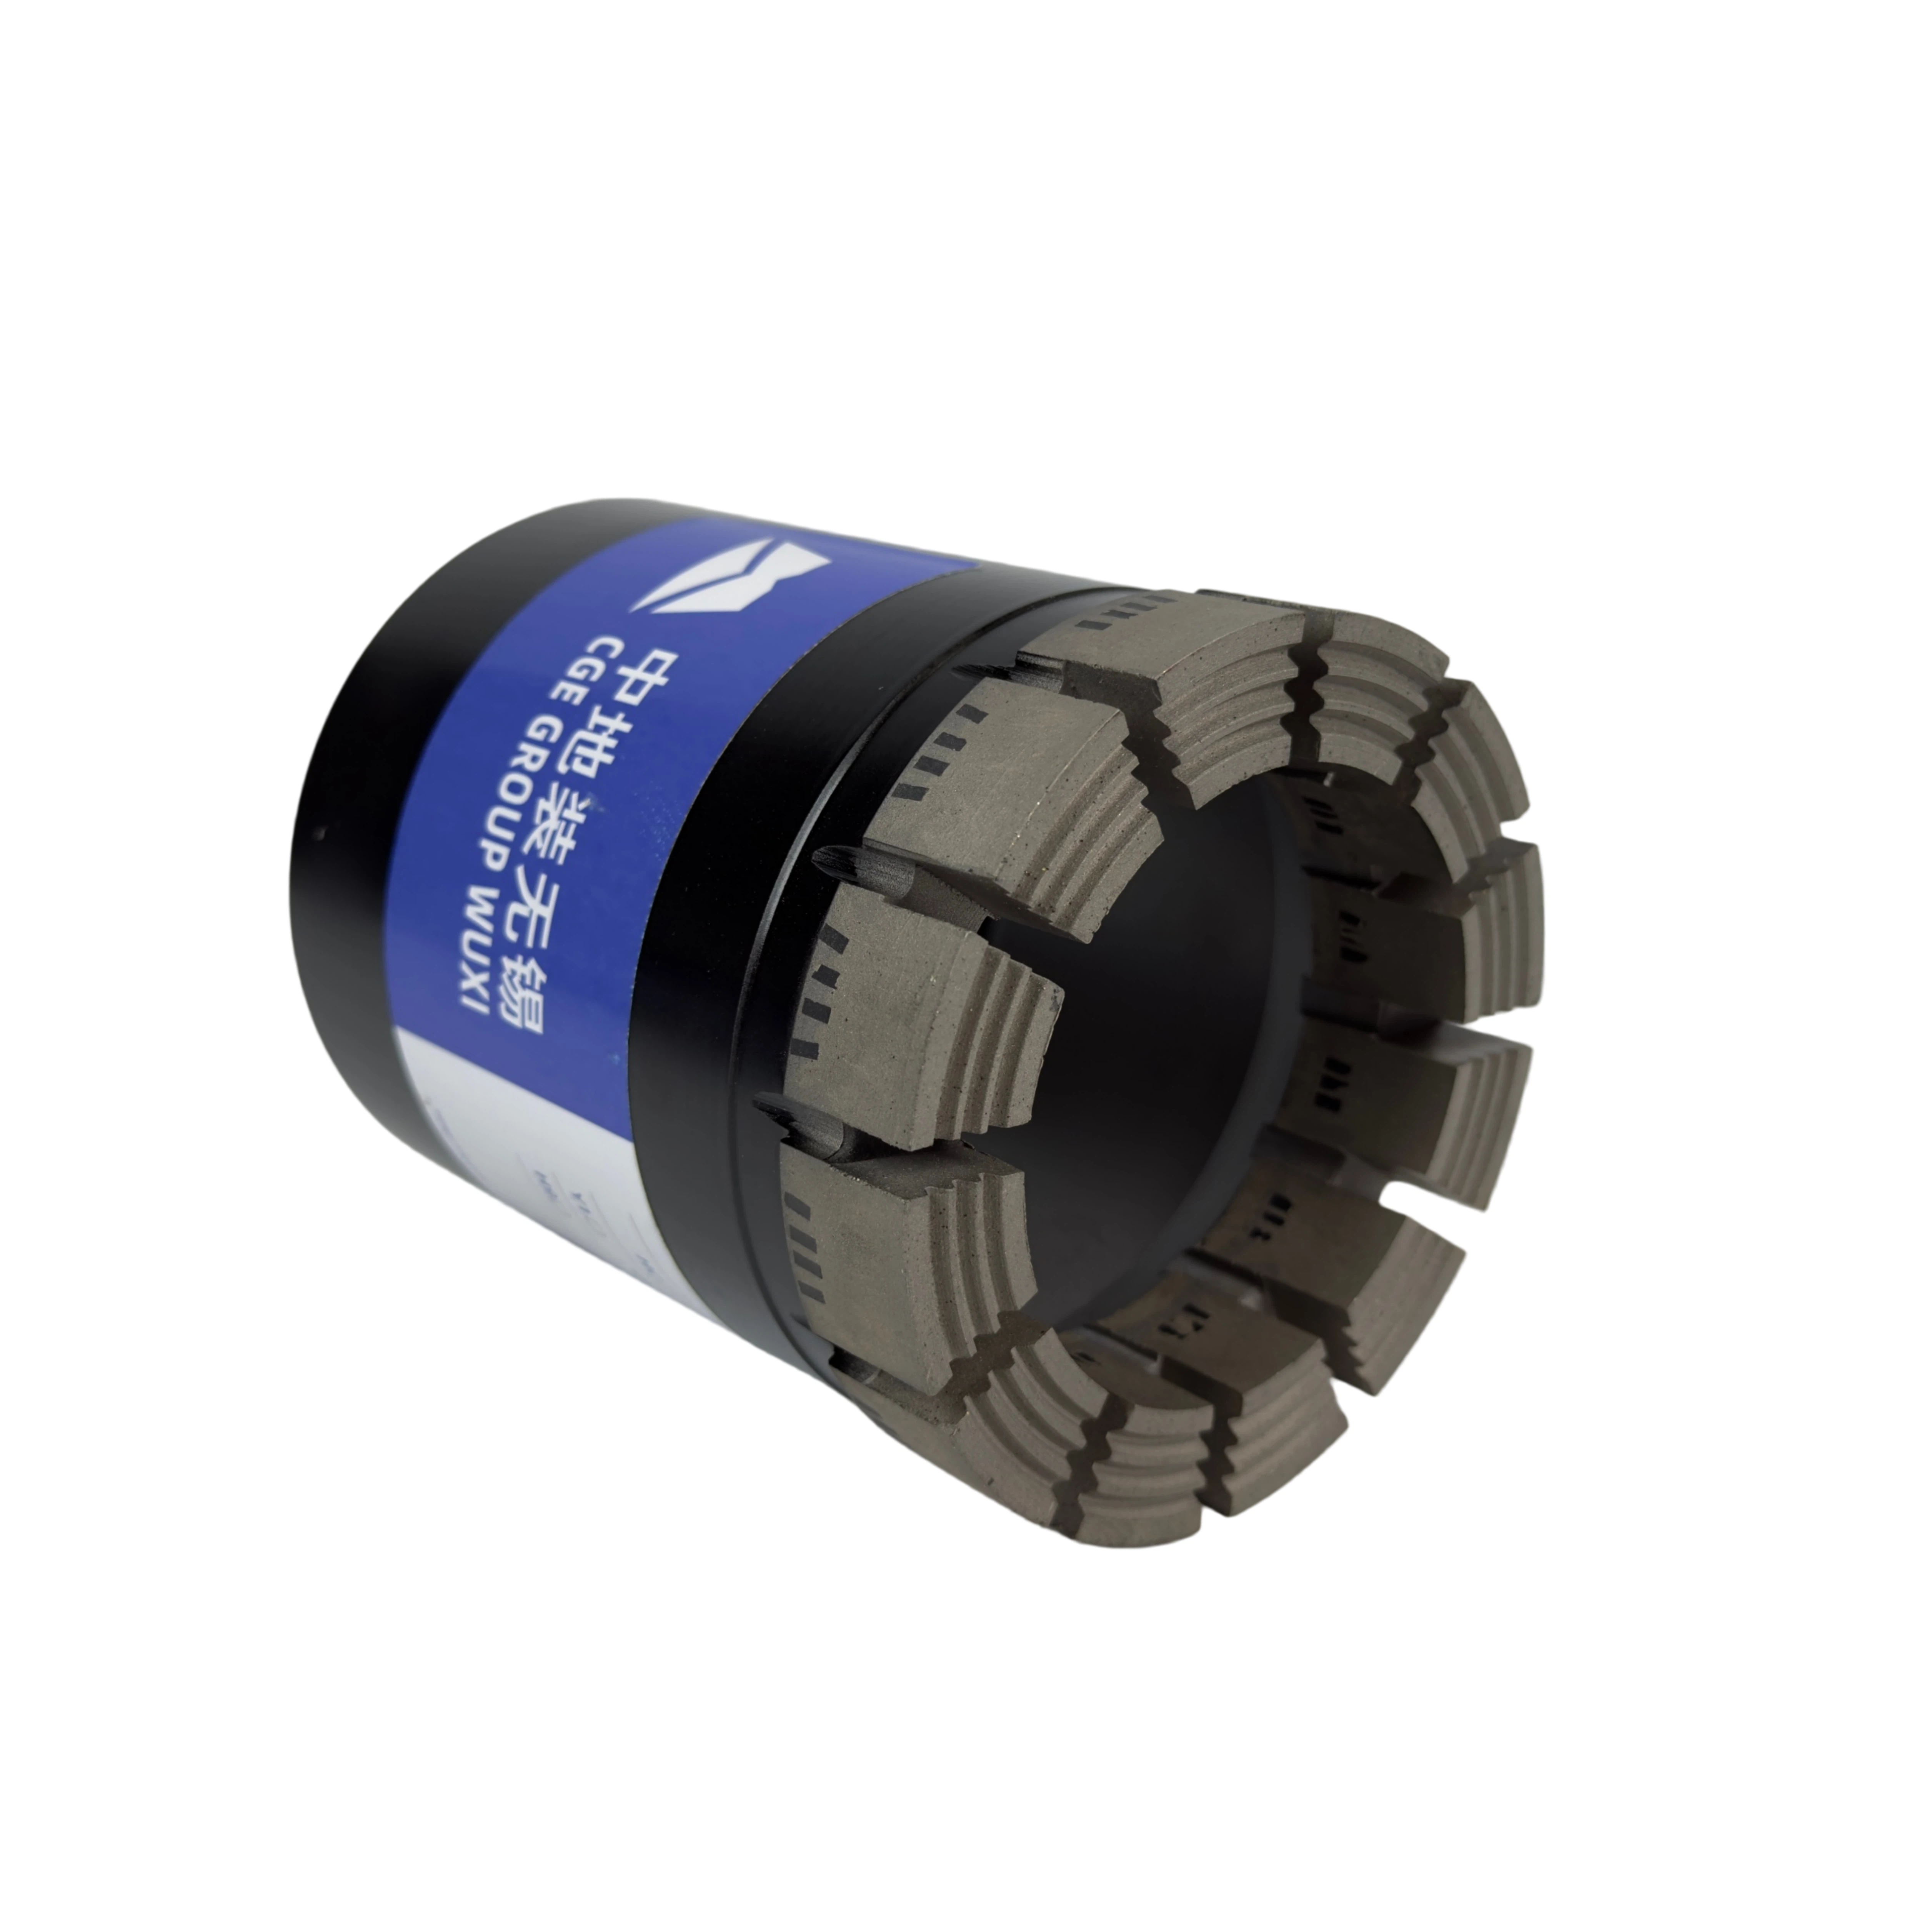
Megfelelő tisztítás és forgácseltávolítás a Gyémántmagas részlet Tartósság
A maradék eltávolításának elhanyagolása csökkenti a vágási hatékonyságot, és gyorsítja a kopást. A megkeményedett forgács akár 30%-kal csökkentheti a forgási egyensúlyt, növelve ezzel a rezgés kockázatát a következő műveletek során (Ipari fúrási kutatások, 2023). Ezeket a protokollokat azonnal alkalmazza a fúrás befejezése után.
Azonnali poszt-fúrási öblítési protokollok a gyanta megkeményedésének és a szegmens eldugulásának megelőzésére
A fúrás leállítása után azonnal, lehetőleg kb. 90 másodpercen belül víznek kell átfolynia a csövön kb. 60–80 font/perc² nyomással. A nyomásnak elegendőnek kell lennie ahhoz, hogy eltávolítsa a szuszpenziót, de nem szabad túl magasnak lennie, mert károsíthatja a forrasztott kapcsolatokat. A legtöbb szakember úgy tapasztalja, hogy a víz három lépésben történő átfolyatása a legjobb eredményt hozza: először előrefelé, majd hátrafelé, végül ismét előrefelé. Ez segít eltávolítani az összes szennyeződést az egyes szegmensek közötti keskeny részekből. Amikor azonban polimer-módosított betont használnak, egy további lépésre érdemes emlékezni: a gyanta megkötése előtt adjunk némi pH-semleges emulgeálószert a vízhez. Ha ezt időben elvégezzük, megakadályozzuk, hogy a rendszer később véglegesen elduguljon, és így a szegmensek megfelelő működés érdekében ott maradnak, ahol szükségesek.
Ultrahangos tisztítás vs. kézi kefézés: keményedett beton- és aszfaltmagok esetében hatékonysági összehasonlítás
| Módszer | Hulladékeltávolítási sebesség | Szegmens-egész sértetlenségének kockázata | Idő/mag (perc) |
|---|---|---|---|
| Ultrahangú | 98% | Alacsony (±5 % mikrotörés) | 8–10 |
| Kézi mosás | 72% | Közepes (15% szélső rész töredezés) | 12–15 |
A körülbelül 40 kHz-es ultrahangos tisztítás kb. háromszor gyorsabban oldja fel azokat a kemény aszfaltrészecskéket, mint a szokásos kézi tisztítási módszerek. Emellett majdnem az összes habos keveréket eltávolítja akár bonyolult alakú felületeken és sarkokban is. Figyeljen azonban arra, hogy ha a gyémántmagfúró szegmensein már előzetesen repedések vannak, akkor az ultrahangos folyamat kavitációs hatása idővel tovább ronthatja ezeket a repedéseket. Nagyon makacs betonmaradványok esetén inkább nylon szálú keféket használjon. A keféket körkörös mozdulatokkal, a gyémánt részekről elfelé irányítva alkalmazza. Ez megőrzi a megfelelő szöget a maximális hatékonyság érdekében, miközben megakadályozza a kötőanyag károsodását, amely minden elemet egyben tart.
Gyémántmagfúró szegmens és csöves rész integritásának rendszeres ellenőrzése
Látványos és tapintásos diagnosztika: mikrotöredezések, szegmens leválás és csöves rész ellipszoid alakú torzulásának azonosítása
Ellenőrizze a fúrófejeket szemmel és tapintással, amíg még melegek, és a szennyeződési minták még nem álltak le. Húzza végig kesztyűs ujjait óvatosan minden szegmensen, hogy kis repedéseket keressen – ezek a 2 mm-nél kisebb törések, amelyek gyorsan elkezdik leválasztani a gyémántokat. Amikor a szegmensek találkozási pontját vizsgálja a hengerrel, figyeljen azokra a félhold alakú résekra közöttük. Ezek általában azt jelzik, hogy az anyag elkezdett szétválni. A henger kerek formájának ellenőrzéséhez próbálja meg a fúrófejet egy nagyon sík, pontosítási tanúsítvánnyal rendelkező felületen legördíteni. Ha himbálózik vagy egyenetlenül forog, akkor valószínűleg ovális alakot öltött. Ezeknek a problémáknak a korai észlelése döntő fontosságú. Különböző iparágakból származó mezői jelentések szerint a hibák időben történő észlelése – mielőtt súlyosabbá válnának – körülbelül 18%-kal csökkentheti a cserék költségeit, ahelyett, hogy várni kellene a teljes meghibásodásig.
Működés utáni méretmérés mérőállvánnyal és futópont-mérővel a hő okozta torzulások észlelésére
A mérések elvégzése előtt hagyja lehűlni a fúrófejet a szobahőmérsékletre. Vegye elő a kalibrált digitális körzereket, és ellenőrizze a szegmens magasságát az északi, déli, keleti és nyugati pozíciókban. Ha a mért értékek között több mint fél milliméteres eltérés tapasztalható, az azt jelzi, hogy hő okozta torzulás következett be, és az eszközt ki kell vonni a használatból. A hordótorzulás ellenőrzéséhez használja a futáseltérés-mérőt is. Ha a mért értékek meghaladják a 0,1 mm-es tűréshatárt, az szerkezeti károsodásra utal. Azok a mezői szakemberek, akik ezen mérési protokollokhoz ragaszkodnak, általában kb. 30%-kal hosszabb szolgálati élettartamot érnek el eszközeikkel, mivel így elkerülik az idegesítő, feszültségből eredő meghibásodásokat. Ne felejtse el minden felhasznált ellenőrző eszköz kalibrálási dátumait megfelelően rögzíteni. A megfelelő dokumentáció kulcsfontosságú ahhoz, hogy később megbízhassunk diagnosztikai eredményeinkben.
Hűtőfolyadék-kezelés és hőmérséklet-szabályozás gyémántmagos fúrófejek teljesítményének optimalizálásához
Nedves vs. száraz fúrás előnyei és hátrányai: hőterhelési adatok mezői próbákból (ΔT > 120 °C száraz üzemmódban)
A nedves fúrási módszerek alkalmazása jelentősen meghosszabbíthatja a gyémántmagfúró fejek élettartamát. A mezői műveletek során tapasztaltak szerint a száraz fúrás esetén a szegmensek hőmérséklete meghaladja a 120 °C-ot. Ez messze túlmutat azon hőmérsékleti határon, ahol a gyémánt kezd el lebomlani, és a körülötte lévő fémmátrix gyorsabban kopni kezd, mint normál esetben. Ellentétben ezzel a folyamatos vízárammal történő hűtés fenntartja az üzemelési hőmérsékletet 50 °C alatt. Ez a megközelítés több, érdemes megjegyezni való előnnyel jár mindazok számára, akik rendszeresen használják ezeket az eszközöket.
- Hatékony súrlódási hőelvezetés
- Folyamatos vágási rés (kerf) öblítése a szennyeződés újra lerakódásának megelőzésére
- Csökkent kötés a szegmensek és az alapanyag között
A hűtőfolyadék használata csökkenti a csövek oldalán felhalmozódó torzító erőket, így megőrzi a kör alakot és biztosítja a jó forgást az üzemelés során. A gép legjobb teljesítményének eléréséhez a legtöbb kezelő azt tapasztalja, hogy a hűtőfolyadék folyamatos áramlása – három-tíz liter per perc között – jól működik, bár keményebb vagy sűrűbb anyagok fúrásakor esetleg növelni kell a mennyiséget. Porózus beton fúrása esetén az emulgeált hűtőfolyadékok különösen hatékonyan tartják vissza a folyadékot éppen ott, ahol a leginkább szükséges: a vágási zónában. Ezek a hűtőfolyadékok hatékonyan kezelik a hőt anélkül, hogy megszüntetnék az anyagok közötti kötéseket vagy akadályoznák a megfelelő szuszpenzió eltávolítását a munkaterületről.
GYIK szekció
Miért fontos a szennyeződések eltávolítása a gyémánt magfúró fejeknél?
A szennyeződések eltávolításának elhanyagolása csökkentheti a vágási hatékonyságot, gyorsíthatja a kopást, és növelheti a rezgés kockázatát.
Milyen azonnali poszt-fúrási protokoll akadályozza meg a gyanta megkeményedését és a szegmensek eldugulását?
A fúrás után 90 másodpercen belül öblítse át a csövet 60–80 psi nyomású vízzel a gyanta megkeményedésének és eldugulásnak megelőzése érdekében.
Hogyan hasonlít össze az ultrahangos tisztítás és a kézi kefézés a szennyeződések eltávolításában?
Az ultrahangos tisztítás 98%-os szennyeződés-eltávolítási arányt ér el, és kisebb a szegmenskárosodás kockázata, mint a kézi kefézésnél (72%).
Miért fontos a gyémánt magfúrófej szegmenseinek rendszeres ellenőrzése?
A mikrorepedések és a szegmens leválások korai észlelése csökkentheti a cserék költségét, és meghosszabbíthatja a szerszám élettartamát.
Tartalomjegyzék
- Megfelelő tisztítás és forgácseltávolítás a Gyémántmagas részlet Tartósság
- Gyémántmagfúró szegmens és csöves rész integritásának rendszeres ellenőrzése
- Hűtőfolyadék-kezelés és hőmérséklet-szabályozás gyémántmagos fúrófejek teljesítményének optimalizálásához
-
GYIK szekció
- Miért fontos a szennyeződések eltávolítása a gyémánt magfúró fejeknél?
- Milyen azonnali poszt-fúrási protokoll akadályozza meg a gyanta megkeményedését és a szegmensek eldugulását?
- Hogyan hasonlít össze az ultrahangos tisztítás és a kézi kefézés a szennyeződések eltávolításában?
- Miért fontos a gyémánt magfúrófej szegmenseinek rendszeres ellenőrzése?