 EN
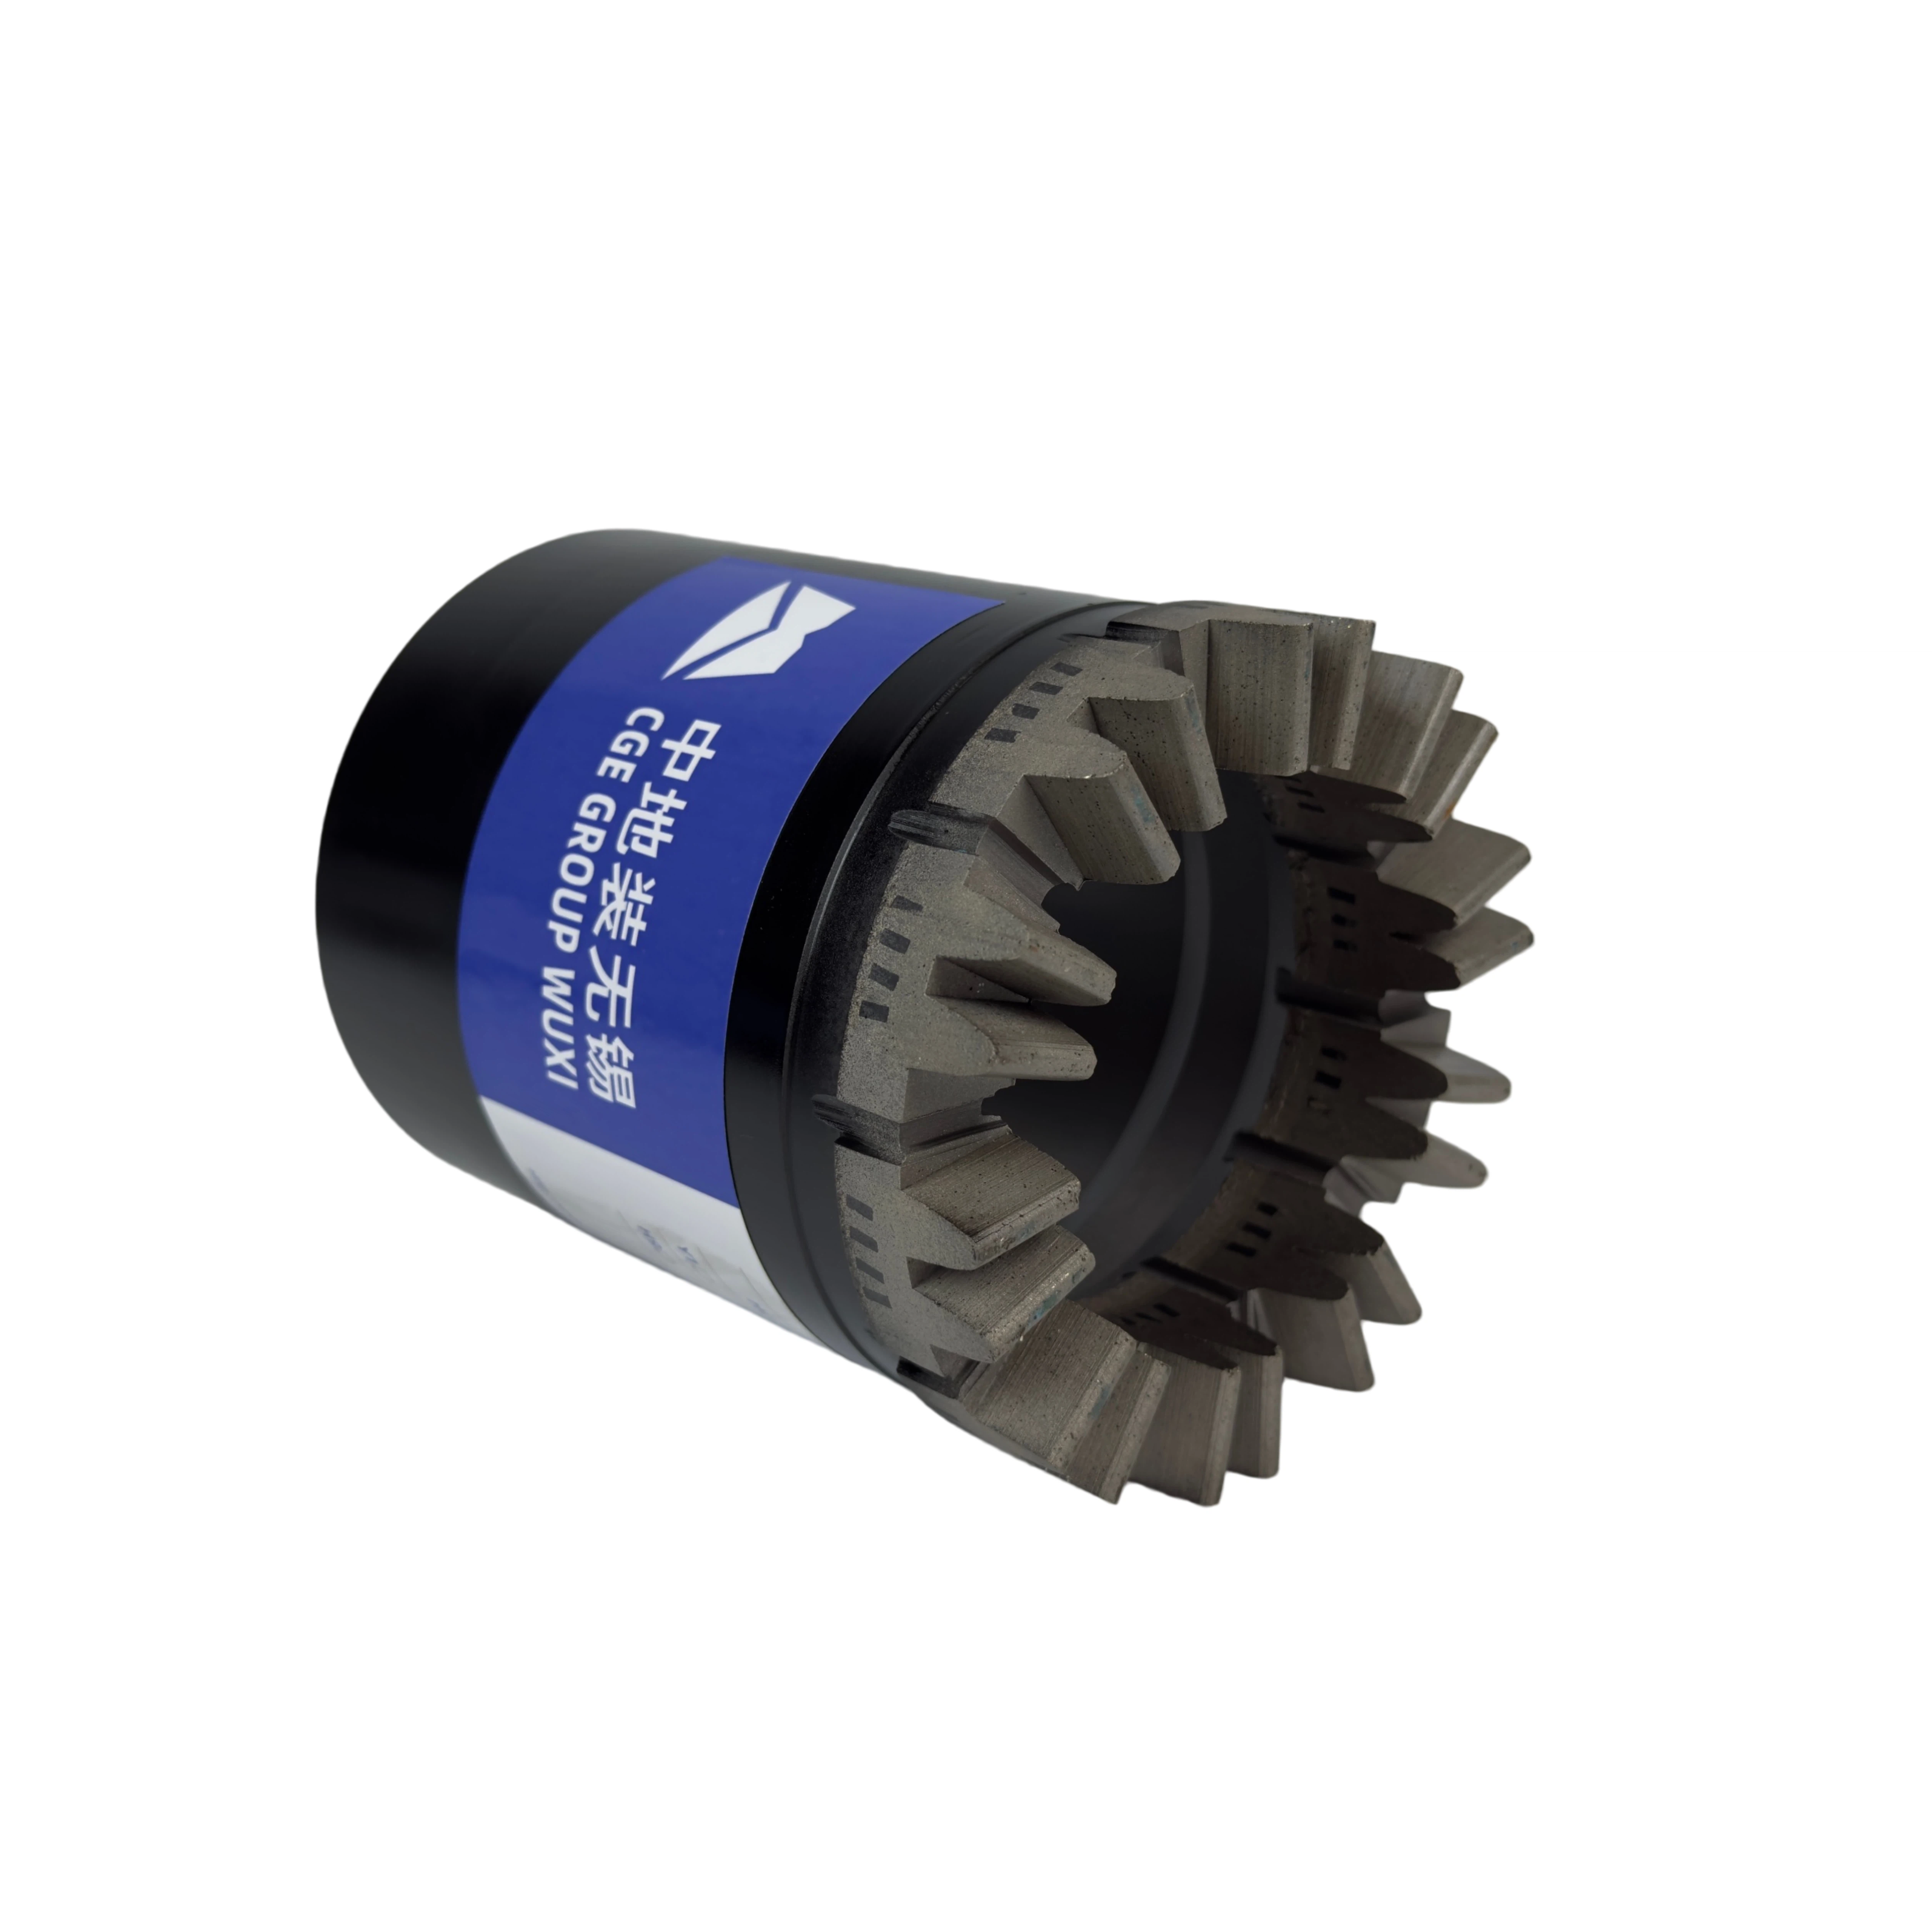
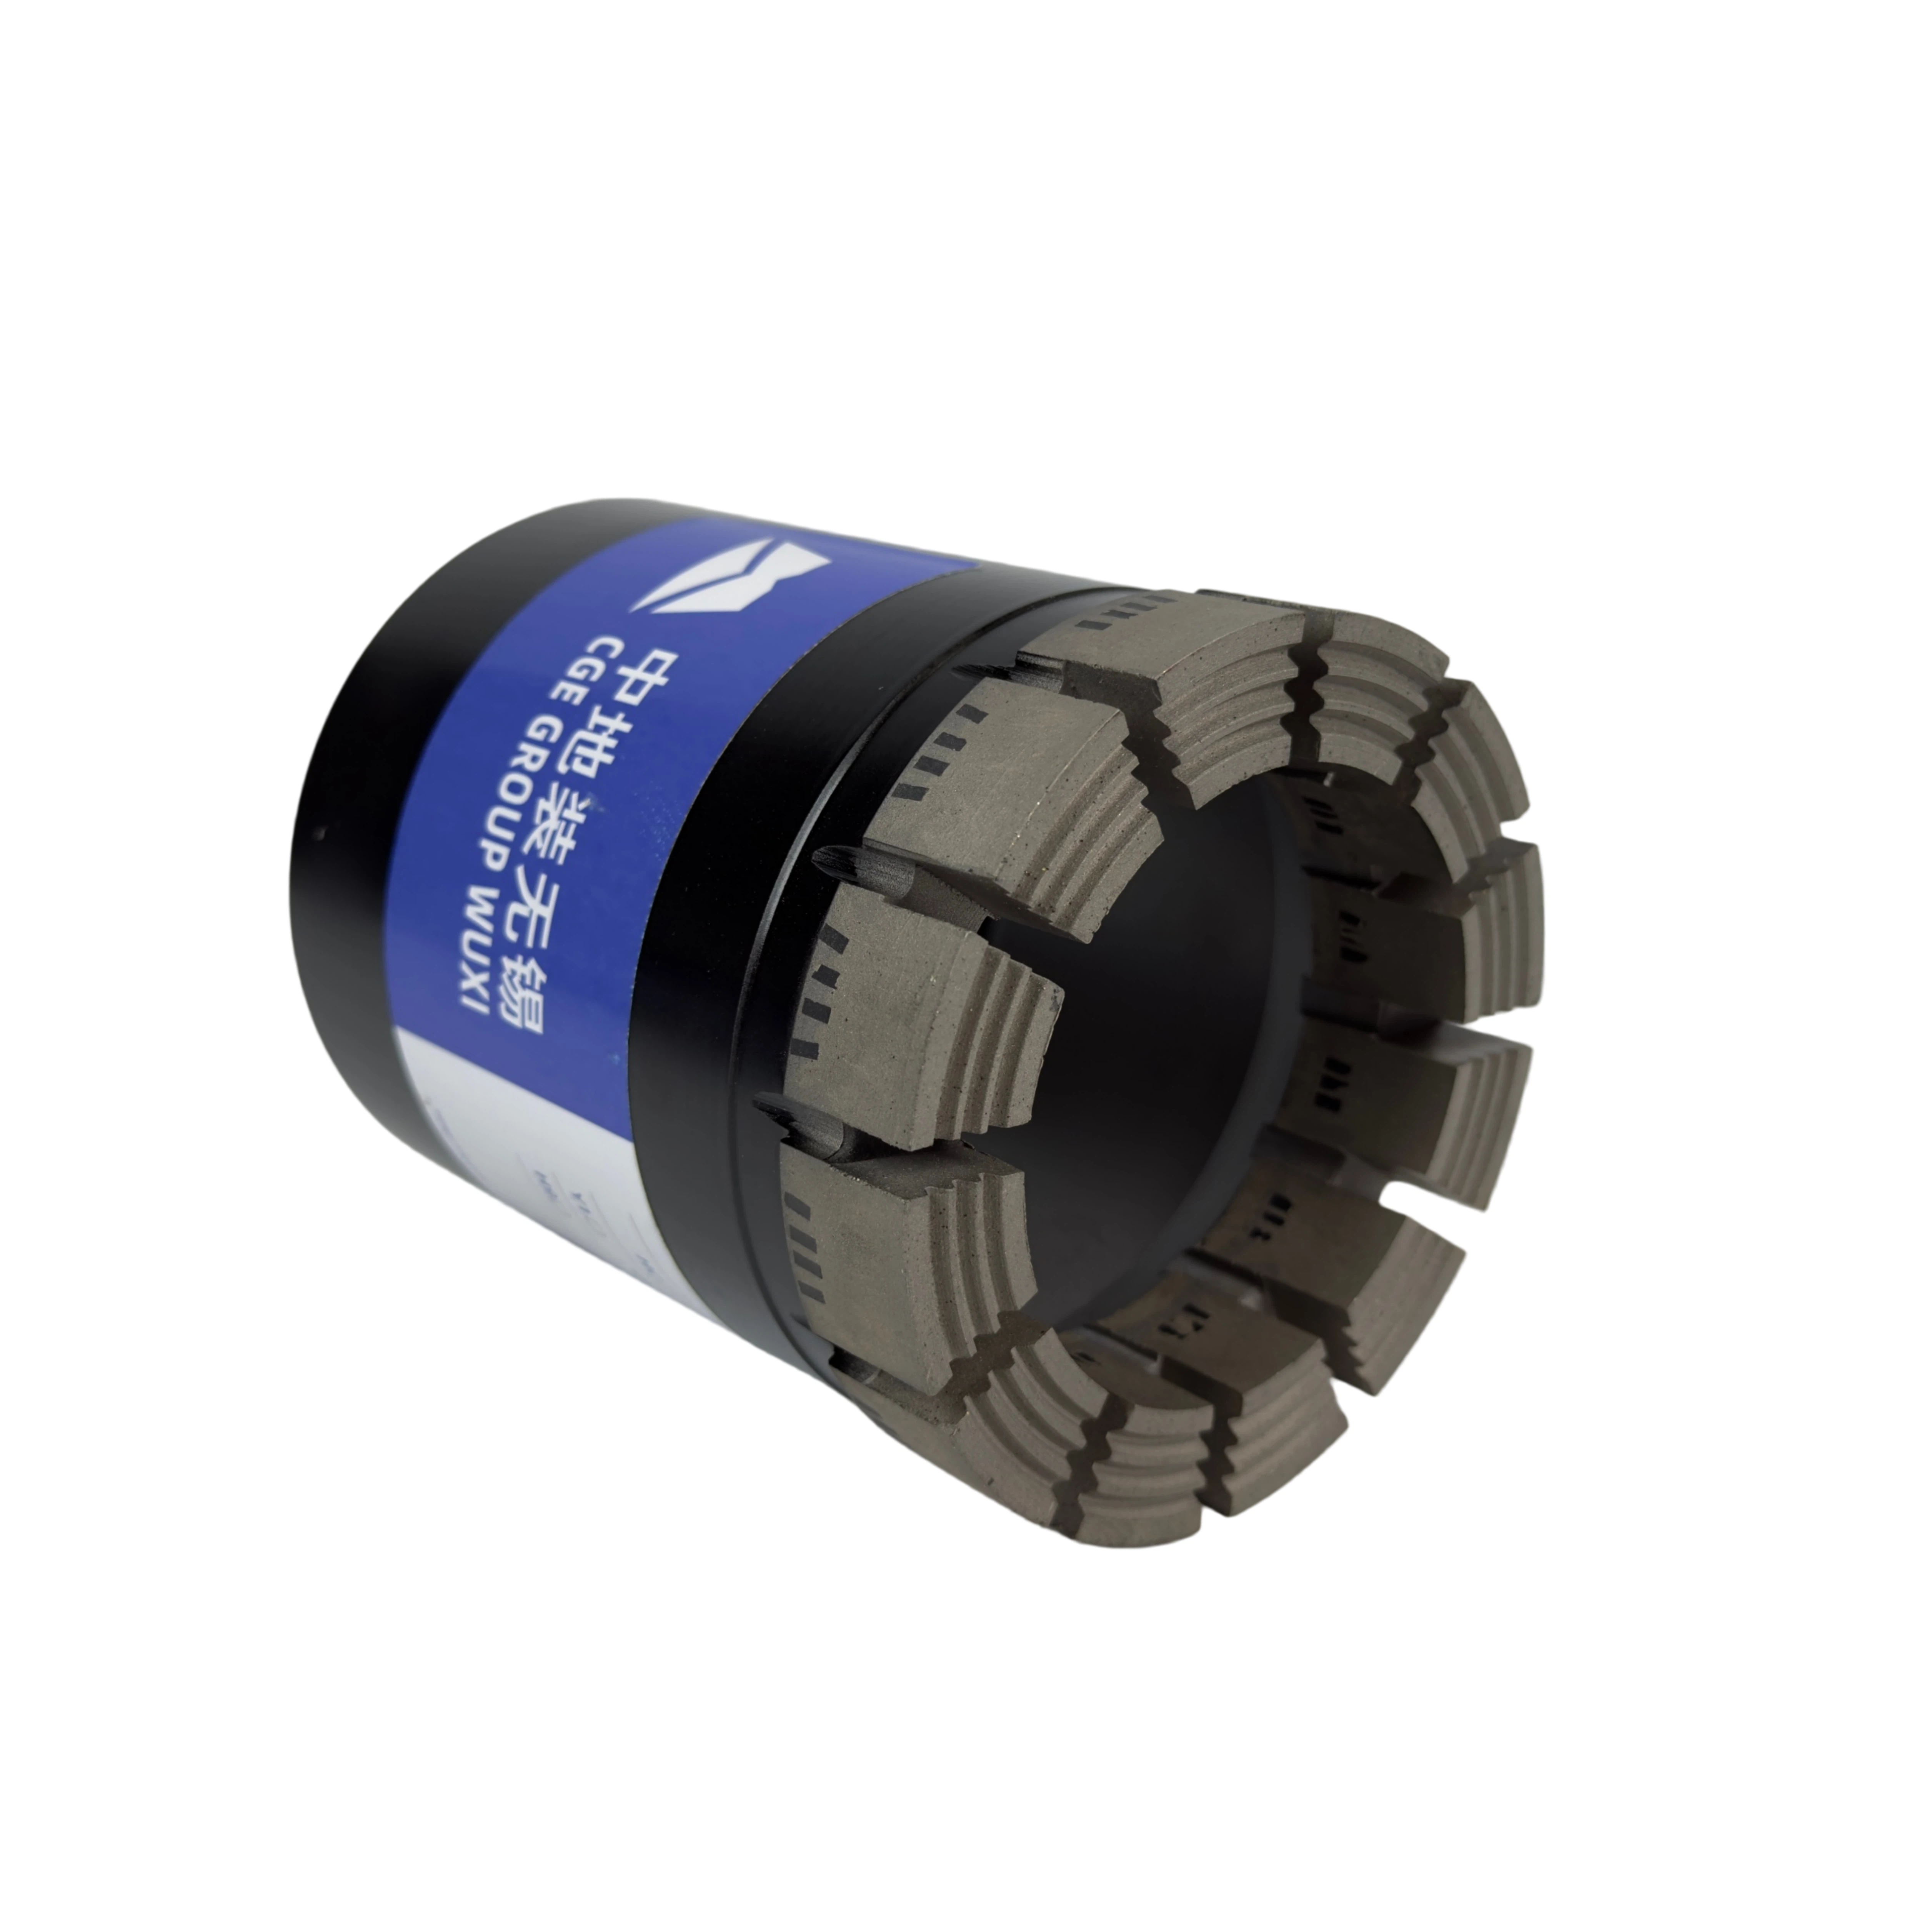
Tinkamas valymas ir atliekų šalinimas Diamanto branduolinis bitas Ilgaamžiškumas
Jei atliekų pašalinimas yra apleistas, sumažėja pjovimo efektyvumas ir sparčiau nusideda. Atliekant tolesnes operacijas, užkietėjęs atliekų kiekis sumažina sukimosi balansą iki 30%, todėl kyla vibracijų rizika (Industrial Drilling Research 2023). Įgyvendinkite šiuos protokolus iš karto po gręžimo nutraukimo.
Iš karto po gręžimo atliekant plovimo procedūras, kad būtų išvengta dervos kietėjimo ir segmentų užsikimšimo
Vanduo turi būti praplaunamas per kumštį maždaug 60–80 svarų kvadratinėje colyje slėgiu nedelsiant po gręžimo sustabdymo, pageidautina per apytiksliai 90 sekundžių. Slėgis turi būti pakankamas, kad būtų pašalinta dumbliška mišinys, bet ne per didelis, kad nebūtų pažeistos sujungtos su vario lydymo medžiaga jungtys. Dauguma technikų nustatė, kad geriausia vandenį paleisti trimis etapais: pirmiausia į priekį, tada atgal, ir dar kartą į priekį. Tai padeda pašalinti visą šiukšlį, įstrigusį tarp segmentų esančiose siaurose erdvėse. Tačiau dirbant su polimeru modifikuotu betonu reikia atminti vieną papildomą žingsnį. Prieš tai, kai dėmės dėmesį pradės kietėti, į vandenį reikia pridėti pH neutralaus emulsifikatoriaus. Toks ankstyvas veiksmas neleidžia visai sistemai užsikimšti visam laikui vėliau, todėl segmentai lieka atviri ten, kur reikia jų tinkamos veiklos.
Ultragarso valymas priešingai nei rankinis šepečiavimas: efektyvumo palyginimas kietėjusiems betonui ir asfaltui
| Metodas | Šiukšlių pašalinimo našumas | Segmentų vientisumo rizika | Laikas/šerdies ėmimo trukmė (min.) |
|---|---|---|---|
| Ultragarsas | 98% | Žema (±5 % mikrotrūkio) | 8–10 |
| Rankinis šepečiavimas | 72% | Vidutinis (15 % kraštų šukavimas) | 12–15 |
Valymas ultragarsu apie 40 kHz dažniu ištirpina šiuos sunkiai šalinamus asfalto dalelių sluoksnius maždaug tris kartus greičiau nei įprastinis rankinis valymas. Be to, jis pašalina beveik visą šlurio mišinį net sudėtingose formose ir kampuose. Tačiau būkite atsargūs, jei prieš pradedant jau yra įtrūkimų deimantiniuose segmentuose – ultragarsinio proceso kavitacinis poveikis gali laikui bėgant šiuos įtrūkimus dar labiau padidinti. Kai susiduriama su labai atspariais betono likučiais, naudokite šepečius su nilono šiurkščiomis šiukšlėmis. Judinkite juos ratukais, nukreipdami judėjimą nuo deimantinių dalių įrankyje. Tai užtikrina tinkamą kampą maksimaliam efektyvumui pasiekti ir vienu metu neleidžia pažeisti rišamosios medžiagos, kuri laiko viską kartu.
Deimantinio branduolio gręžimo įrankio segmentų ir vamzdelio vientisumo reguliarus patikrinimas
Vizualinė ir taktilinė diagnostika: mikrošukavimo, segmentų atskilimo ir vamzdelio ovalumo nustatymas
Tikrinkite frezavimo galvutes vizualiai ir paliesdami, kai jos dar šiltos ir dulkės dar nepasiskirstė. Delikčiai pirštais (su pirštinėmis) švelniai perbraukite kiekvieną segmentą, ieškodami mažų skilimų – tų mažų įtrūkimų, mažesnių nei 2 mm, kurie pradeda greitai iškritinėti deimantus. Tiriant vietą, kur segmentai jungiasi su būgeliu, atidžiai stebėkite pusmėnulio formos tarpus tarp jų. Šie tarpai dažniausiai reiškia, kad medžiaga pradėjo atsiskelti. Norėdami patikrinti, ar būgelis išlaiko apskritą formą, pabandykite sukti frezavimo galvutę ant tikrai lygaus, tikslumo patvirtinto paviršiaus. Jei ji sukasi nestabiliai arba svyruoja, labai tikėtina, kad ji tapo ovalios formos. Problemos nustatymas ankstyvoje stadijoje turi lemiamos reikšmės. Pagal įvairių pramonės šakų lauko ataskaitas, problemų aptikimas dar prieš joms pasunkėjant gali sumažinti keitimo išlaidas apytiksliai 18 %, palyginti su laukimu, kol įrenginys visiškai sugenda.
Po operacijos matmenų matavimas naudojant kalibrus ir bėgimo nuokrypio matuoklius, siekiant aptikti šiluminį išsivyniojimą
Prieš atlikdami matavimus, leiskite gręžimo įrankiui atvėsti iki kambario temperatūros. Paimkite kalibruotus skaitmeninius šmėklus ir išmatuokite segmento aukštį šiaurės, pietų, rytų ir vakarų pozicijose. Jei matavimų skirtumas viršija pusę milimetro, tai reiškia, kad įvyko šiluminis išsivertimas ir įrankis turi būti išvedamas iš naudojimo. Cilindrinio iškreipimo tikrinimui taip pat reikia ištraukti bėgimo matuoklį. Kai matavimai viršija 0,1 mm nuokrypio ribą, tai rodo, kad vyksta konstrukcinė žala. Lauko technikai, kurie laikosi šių matavimo protokolų, dažnai pastebi, kad jų įrankių tarnavimo trukmė padidėja apie 30 %, nes jie išvengia nepatogios įtempimo sąlygotų gedimų. Nepamirškite taip pat tinkamai registruoti visų kalibravimo datų kiekvienam naudojamam tikrinimo įrenginiui. Gerai vedama dokumentacija lemia viską, kai vėliau reikia pasitikėti mūsų diagnostiniais rezultatais.
Aušinimo skysčio valdymas ir šiluminis kontrolė diamantino branduolio gręžimo įrankių našumui
Šlapios ir sausos gręžimo kompromisinės sąlygos: šiluminio streso duomenys iš lauko bandymų (ΔT > 120 °C sausoje režimo būsenoje)
Naudojant šlapiojo gręžimo metodus galima žymiai padidinti deimantinių branduoliukų gręžtuvų tarnavimo trukmę. Analizuojant įvykstančius procesus lauko sąlygomis, sausasis gręžimas padidina segmentų temperatūrą virš 120 laipsnių Celsijaus – tai žymiai aukštesnė temperatūra nei ta, kurioje prasideda deimantų skilimas ir metalinė matrica aplink juos pradeda dėvėtis greičiau nei įprastai. Priešingai, nuolatinis vandens tiekimas užtikrina veikimo temperatūros palaikymą žemiau 50 laipsnių. Šis metodas suteikia keletą privalumų, kuriuos verta atkreipti dėmesį visiems, kas reguliariai dirba su šiais įrankiais.
- Efektyvi trinties sukeltos šilumos šalinimas
- Nuolatinis pjovimo plyšio valymas siekiant išvengti dulkėtų nuosėdų pakartotinio nusėdimo
- Sumažėjęs sukibimas tarp segmentų ir pagrindo
Naudojant aušinimo skystį kaip tepalą sumažėja sukimo jėgos, kurios susidaro palei cilindro šoną, todėl išlaikoma apvali forma ir užtikrinama geriausia sukimosi kokybė eksploatuojant įrenginį. Norint pasiekti geriausius rezultatus su mašina, dauguma operatorių nustatė, kad optimalus aušinimo skysčio padavimas yra nuo trijų iki penkių galonų per minutę, tačiau sunkesniems ar tankesniems medžiagoms apdirbti gali prireikti padidinti šį padavimą. Konkrečiai pjaunant porėtą betoną emulguoti aušinimo skysčiai geriausiai išlaiko skysčio kiekį būtent tame pjovimo srityje, kur jis labiausiai reikalingas. Šie aušinimo skysčiai veiksmingai valdo temperatūrą, neardydami medžiagų sąsajų ir nekliudydami tinkamai šlūrio pašalinimui iš darbo vietos.
Dažniausiai paskyrančių klausimų skyrius
Kodėl šiukšlių pašalinimas yra svarbus deimantiniams gręžimo įrankiams?
Nepakankamas šiukšlių pašalinimas gali sumažinti pjovimo efektyvumą, pagreitinti dėvėjimąsi ir padidinti vibracijos riziką.
Kokia nedelsiant po gręžimo taikoma procedūra padeda išvengti dėmės kietėjimo ir segmentų užsikimšimo?
Išplauti vandeniu šerdį 60–80 psi slėgiu per 90 sekundžių po gręžimo, kad būtų užkirstas kelias dėžės kietėjimui ir užsikimšimui.
Kaip ultragarsinis valymas ir rankinis šepečiavimas lyginami pagal nešvarumų pašalinimą?
Ultragarso valymas pasiekia 98 % nešvarumų pašalinimo rodiklį su mažesne segmentų pažeidimo rizika lyginant su rankiniu šepečiavimu (72 %).
Kodėl svarbu reguliariai tikrinti deimantinių šerdžių frezų segmentus?
Ankstyvas mikrošukščių ir segmentų atskilimo aptikimas gali sumažinti pakeitimo išlaidas ir pratęsti įrankio tarnavimo laiką.
Turinys
- Tinkamas valymas ir atliekų šalinimas Diamanto branduolinis bitas Ilgaamžiškumas
- Deimantinio branduolio gręžimo įrankio segmentų ir vamzdelio vientisumo reguliarus patikrinimas
- Aušinimo skysčio valdymas ir šiluminis kontrolė diamantino branduolio gręžimo įrankių našumui
-
Dažniausiai paskyrančių klausimų skyrius
- Kodėl šiukšlių pašalinimas yra svarbus deimantiniams gręžimo įrankiams?
- Kokia nedelsiant po gręžimo taikoma procedūra padeda išvengti dėmės kietėjimo ir segmentų užsikimšimo?
- Kaip ultragarsinis valymas ir rankinis šepečiavimas lyginami pagal nešvarumų pašalinimą?
- Kodėl svarbu reguliariai tikrinti deimantinių šerdžių frezų segmentus?