 EN
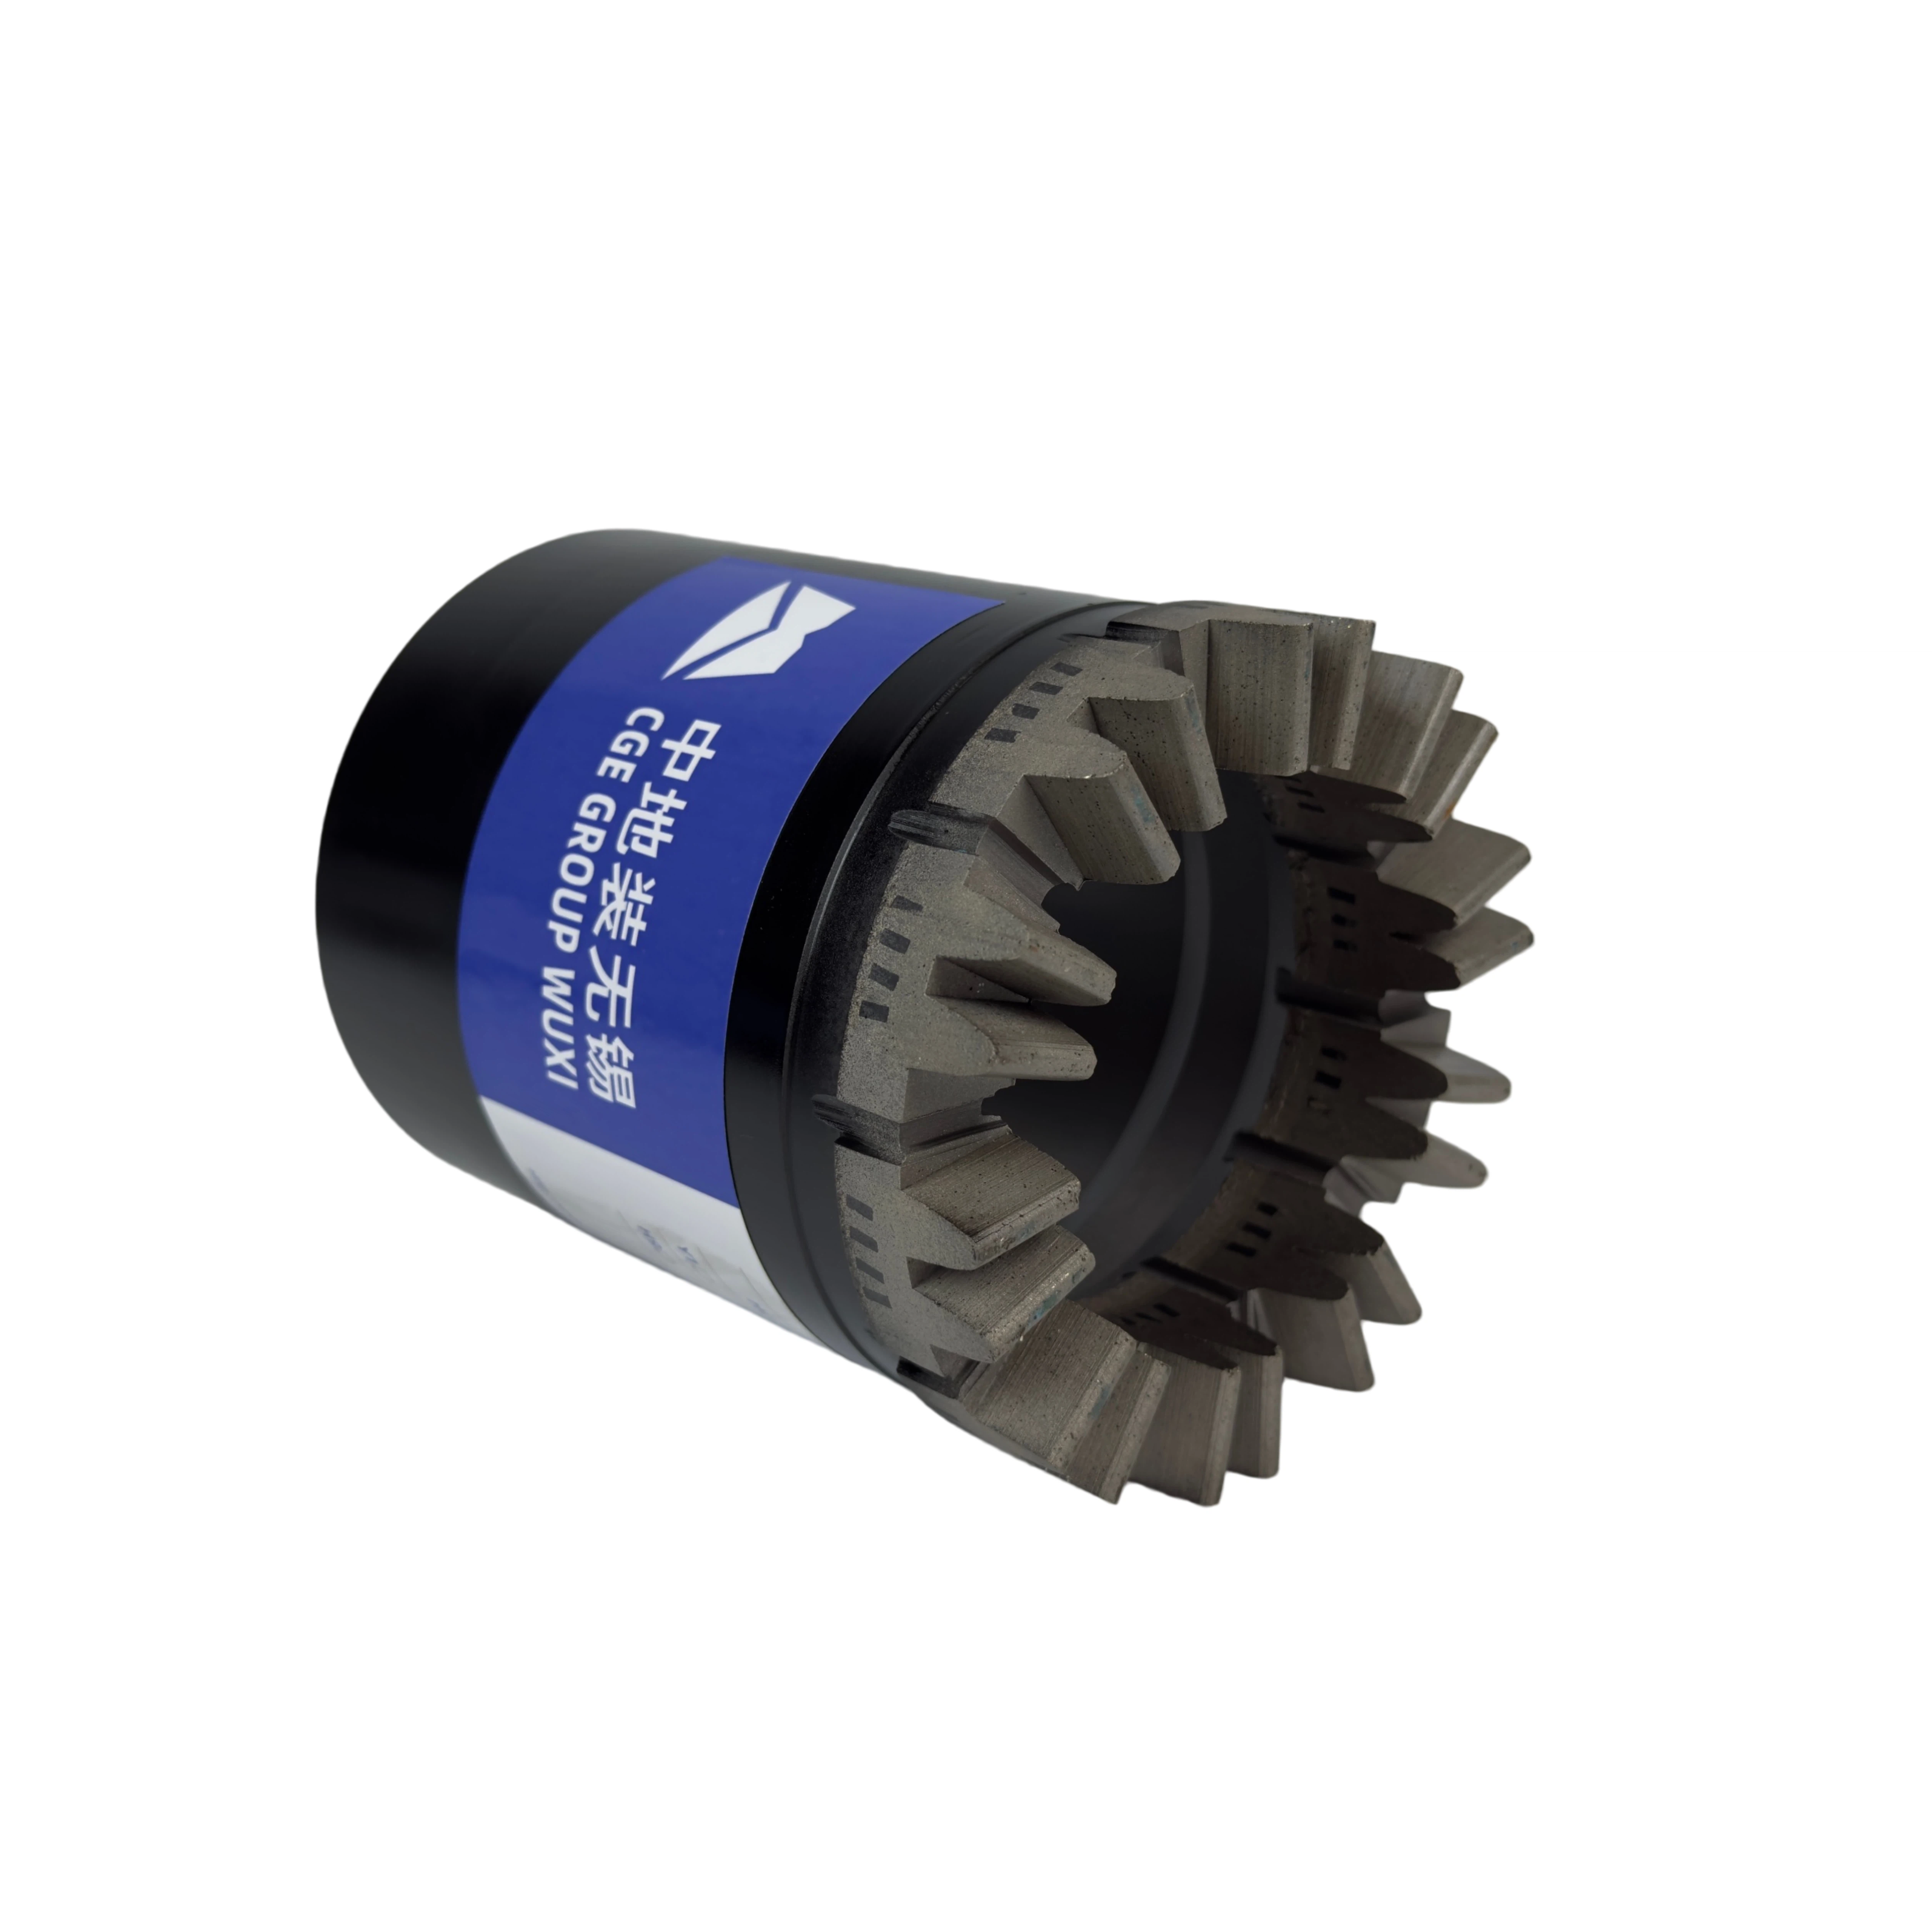
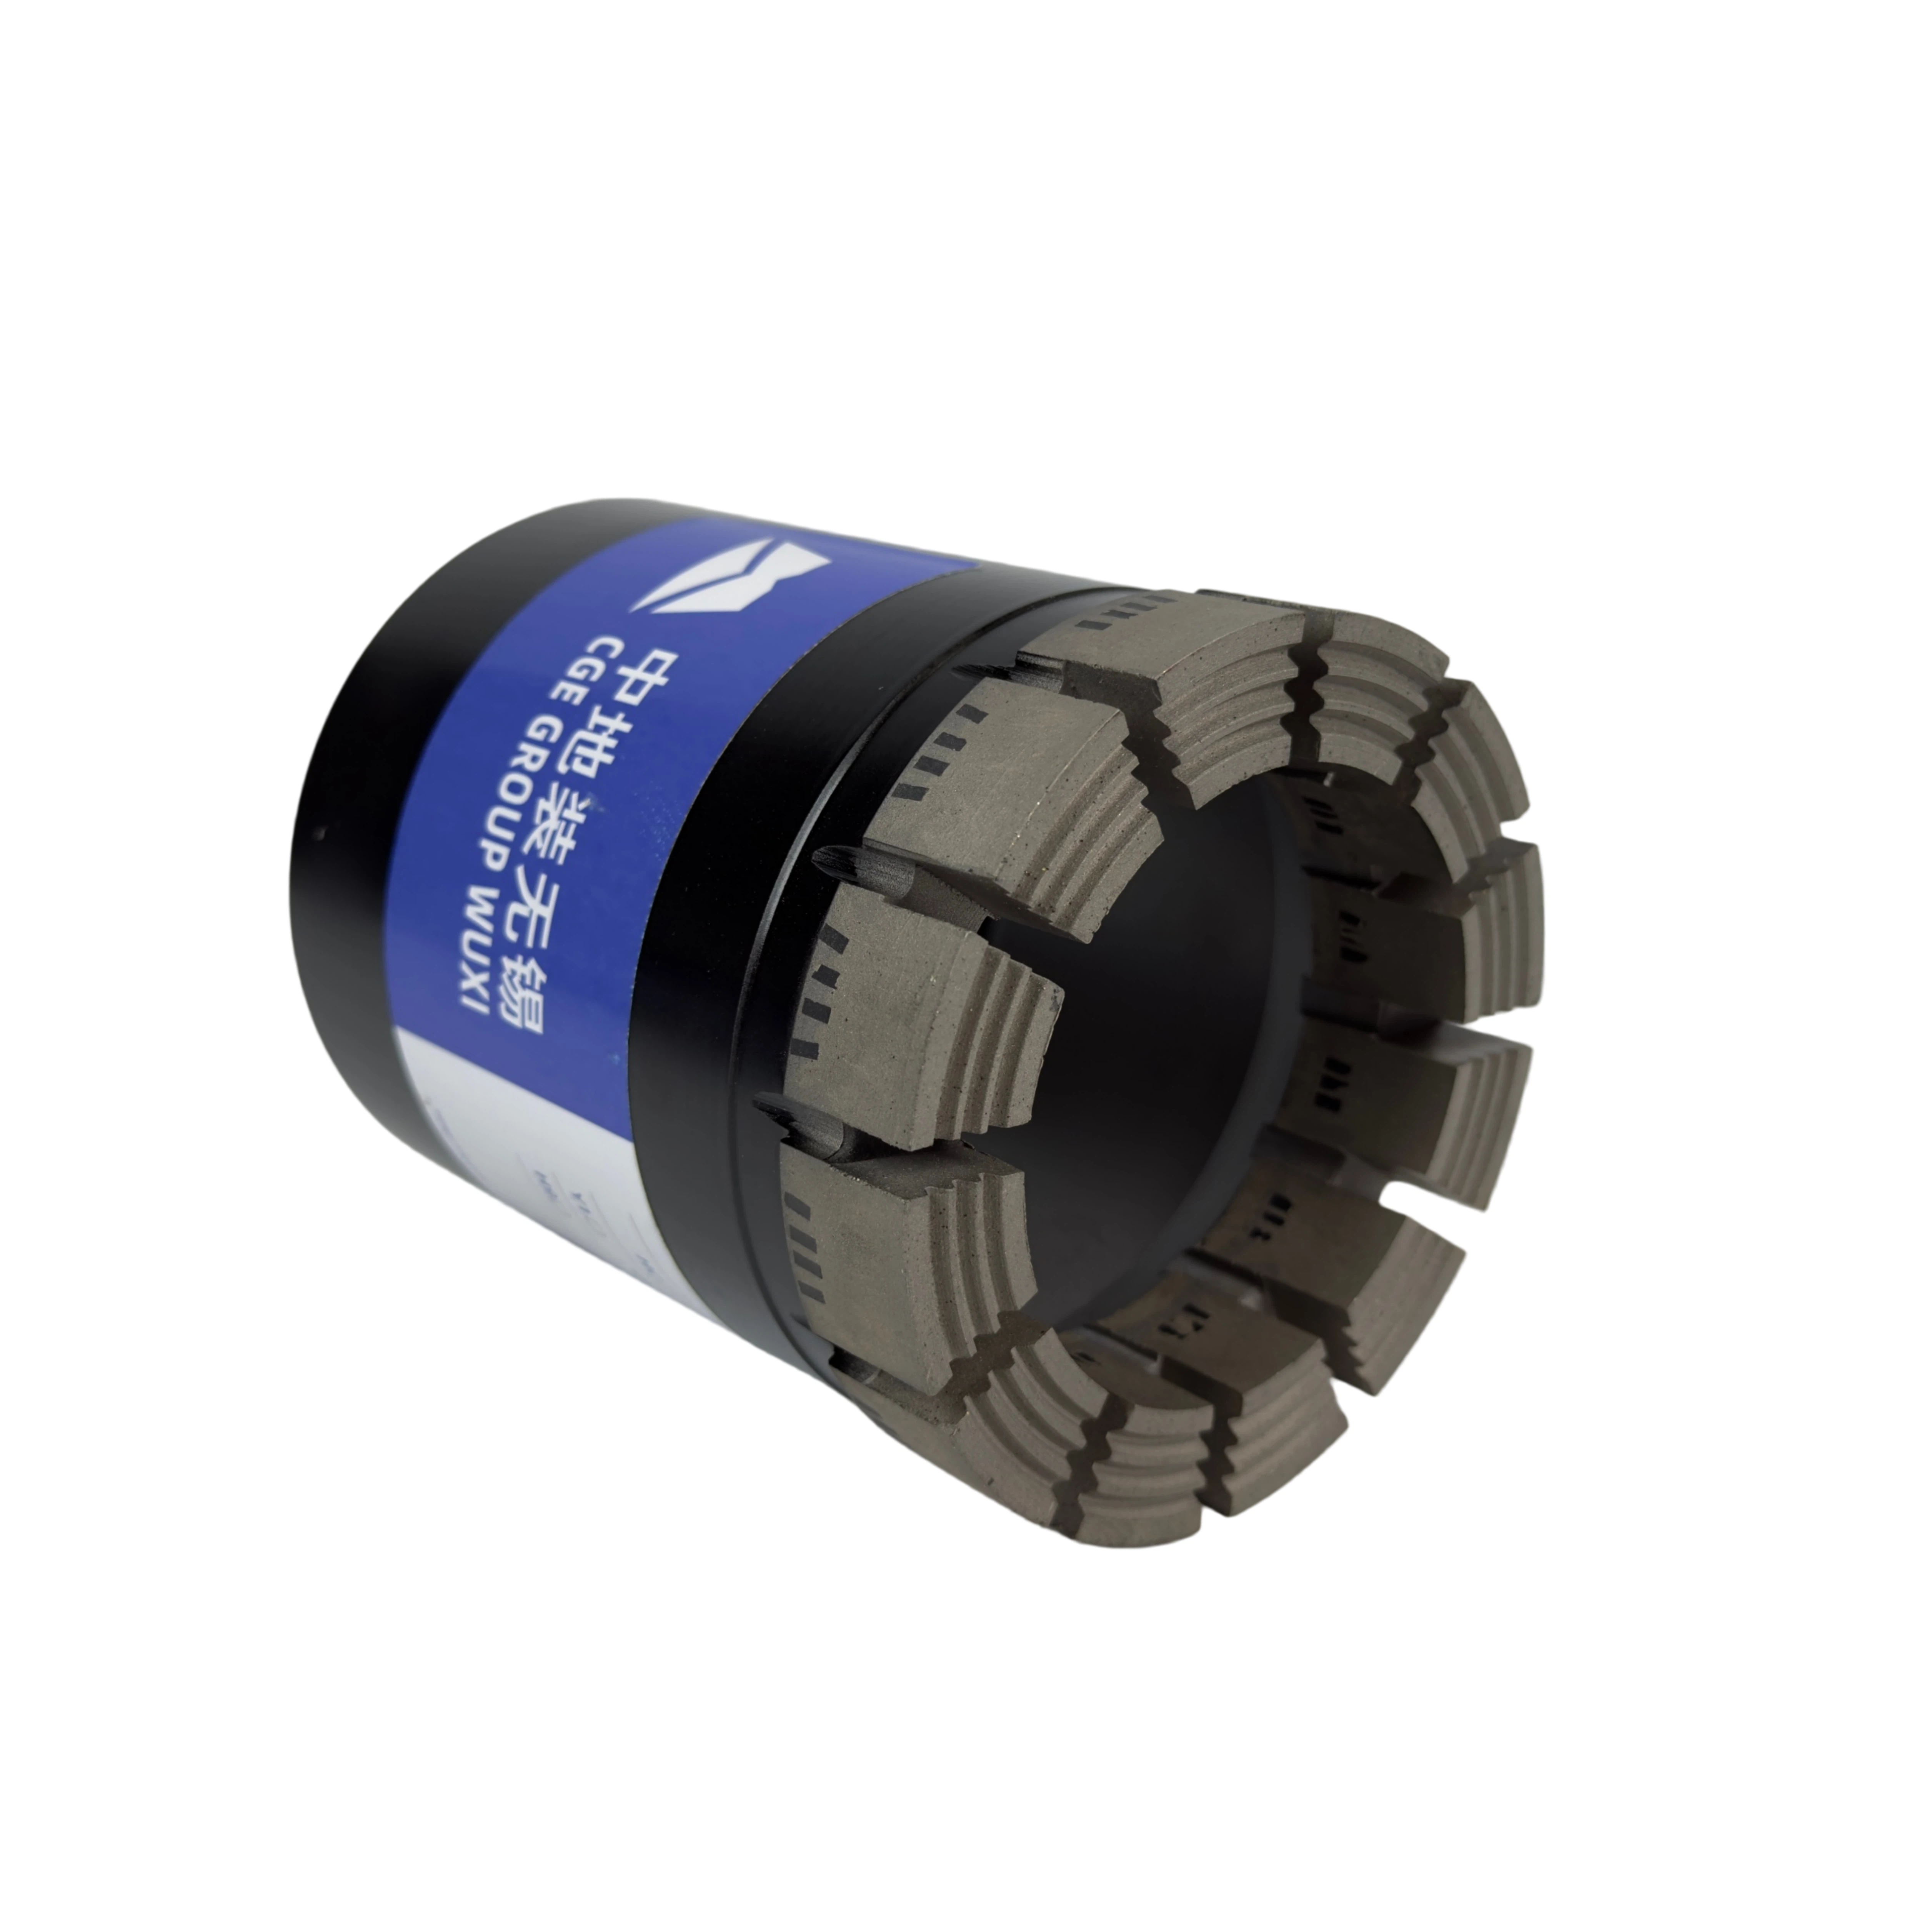
การทำความสะอาดและกำจัดเศษวัสดุอย่างเหมาะสมเพื่อ หัวดอกสว่านเพชร ความคงทน
การละเลยการกำจัดเศษวัสดุที่เหลือจะทำให้ประสิทธิภาพในการตัดลดลง และเร่งอัตราการสึกหรอ ซึ่งเศษวัสดุที่แข็งตัวจะลดสมดุลของการหมุนลงได้มากถึง 30% ส่งผลให้ความเสี่ยงจากการสั่นสะเทือนเพิ่มขึ้นระหว่างการปฏิบัติงานในขั้นตอนถัดไป (งานวิจัยด้านการเจาะอุตสาหกรรม 2023) โปรดดำเนินการตามมาตรการเหล่านี้ทันทีหลังจากหยุดการเจาะ
ขั้นตอนการล้างทันทีหลังการเจาะเพื่อป้องกันไม่ให้เรซินแข็งตัวและส่วนประกอบอุดตัน
น้ำต้องถูกส่งผ่านกระบอกเจาะด้วยแรงดันประมาณ 60 ถึง 80 ปอนด์ต่อตารางนิ้วทันทีหลังการเจาะหยุดลง โดยอุดมคติควรทำภายในเวลาประมาณ 90 วินาที แรงดันนี้ควรมีพอที่จะขับส่วนผสมของโคลนออกได้ แต่ไม่สูงเกินไปจนทำให้รอยบัดกรีเสียหาย ส่วนใหญ่ช่างเทคนิคมักพบว่าการปล่อยน้ำผ่านสามขั้นตอนตามลำดับนี้ให้ผลดีที่สุด คือ เริ่มจากไหลไปข้างหน้าก่อน แล้วไหลย้อนกลับ แล้วจึงไหลไปข้างหน้าอีกครั้งหนึ่ง วิธีนี้ช่วยกำจัดเศษวัสดุที่ติดค้างอยู่ในช่องแคบระหว่างส่วนต่าง ๆ ได้อย่างมีประสิทธิภาพ อย่างไรก็ตาม เมื่อทำงานกับคอนกรีตที่ปรับปรุงด้วยโพลิเมอร์ จะมีขั้นตอนเพิ่มเติมหนึ่งขั้นตอนที่ควรจดจำไว้ คือ ให้เติมสารอิมัลซิไฟเออร์ที่เป็นกลางทางค่า pH ลงในน้ำก่อนที่เรซินจะเริ่มแข็งตัวจริง การดำเนินการขั้นตอนนี้ตั้งแต่เนิ่น ๆ จะช่วยป้องกันไม่ให้ระบบทั้งหมดอุดตันอย่างถาวรในภายหลัง ซึ่งส่งผลให้ส่วนต่าง ๆ ยังคงเปิดเผยอยู่ในตำแหน่งที่จำเป็นสำหรับการทำงานอย่างเหมาะสม
การล้างด้วยคลื่นอัลตราโซนิกเทียบกับการแปรงด้วยมือ: การเปรียบเทียบประสิทธิภาพสำหรับแกนตัวอย่างคอนกรีตและแอสฟัลต์ที่แข็งตัวแล้ว
| วิธี | อัตราการกำจัดเศษซาก | ความเสี่ยงต่อความสมบูรณ์ของส่วนต่าง ๆ | เวลา/แกนตัวอย่าง (นาที) |
|---|---|---|---|
| อัลตราโซนิก | 98% | ต่ำ (รอยร้าวขนาดจุลภาค ±5%) | 8–10 |
| การแปรงฟันด้วยมือ | 72% | ระดับปานกลาง (ขอบเกิดการสึกกร่อน 15%) | 12–15 |
การทำความสะอาดด้วยคลื่นอัลตราโซนิกที่ความถี่ประมาณ 40 กิโลเฮิร์ตซ์สามารถละลายอนุภาคแอสฟัลต์ที่แข็งแกร่งเหล่านั้นได้เร็วขึ้นประมาณสามเท่าเมื่อเปรียบเทียบกับวิธีทำความสะอาดด้วยมือแบบทั่วไป นอกจากนี้ยังสามารถกำจัดส่วนผสมแบบสเลอร์รี (slurry) ออกได้เกือบทั้งหมด แม้ในบริเวณที่มีรูปร่างซับซ้อนหรือมุมที่เข้าถึงยากก็ตาม อย่างไรก็ตาม ควรระวังหากมีรอยแตกร้าวอยู่แล้วในส่วนของเซกเมนต์เบิร์น (bit segments) ก่อนเริ่มกระบวนการ เนื่องจากผลของการเกิดฟองอากาศ (cavitation effect) จากกระบวนการอัลตราโซนิกอาจทำให้รอยแตกร้าวดังกล่าวลึกและกว้างขึ้นเรื่อยๆ ตามระยะเวลา เมื่อต้องจัดการกับคราบคอนกรีตที่ฝังแน่นมากเป็นพิเศษ ให้ใช้แปรงที่มีขนไนลอนแทน แล้วขัดด้วยการเคลื่อนไหวแบบวงกลม โดยให้ปลายขนแปรงหันออกจากส่วนที่มีเพชร (diamond parts) บนเครื่องมือ วิธีนี้จะช่วยรักษาองศาที่เหมาะสมสำหรับประสิทธิภาพสูงสุด พร้อมทั้งป้องกันไม่ให้วัสดุยึดเกาะ (bonding material) ที่ยึดส่วนประกอบทั้งหมดเข้าด้วยกันเสียหาย
การตรวจสอบสภาพแวดล้อมปกติของเซกเมนต์หัวเจาะแบบเพชร (Diamond Core Bit Segment) และโครงหลอด (Barrel)
การวินิจฉัยด้วยการสังเกตด้วยตาเปล่าและการสัมผัส: การระบุการสึกกร่อนระดับจุลภาค (micro-chipping), การแยกตัวของชั้นเซกเมนต์ (segment delamination), และความผิดรูปของโครงหลอดให้เป็นรูปไข่ (barrel ovality)
ตรวจสอบหัวเจาะด้วยตาและสัมผัสด้วยนิ้วเมื่อยังอุ่นอยู่ และรูปแบบเศษวัสดุยังไม่ตกตะกอนอย่างสมบูรณ์ ใช้นิ้วที่สวมถุงมือลูบเบาๆ ไปตามแต่ละส่วนเพื่อหาชิ้นส่วนเล็กๆ ที่หลุดออก— คือรอยร้าวขนาดเล็กกว่า 2 มม. ซึ่งเป็นจุดเริ่มต้นที่ทำให้เพชรหลุดร่วงอย่างรวดเร็ว ขณะตรวจสอบบริเวณที่ส่วนต่างๆ ต่อกันกับตัวกระบอก ให้สังเกตรอยเว้ารูปพระจันทร์เสี้ยวระหว่างส่วนต่างๆ เหล่านั้น ซึ่งโดยทั่วไปบ่งชี้ว่าวัสดุกำลังเริ่มแยกตัวออกจากกัน สำหรับการตรวจสอบว่าตัวกระบอกยังคงมีรูปร่างกลมอยู่หรือไม่ ให้ลองกลิ้งหัวเจาะบนพื้นผิวที่แบนราบมากและได้รับการรับรองความแม่นยำแล้ว หากหัวเจาะสั่นหรือหมุนไม่สม่ำเสมอ แสดงว่ามีแนวโน้มว่าตัวกระบอกจะกลายเป็นรูปไข่ไปแล้ว การตรวจพบปัญหาเหล่านี้ตั้งแต่เนิ่นๆ จะมีความสำคัญอย่างยิ่ง ตามรายงานจากภาคสนามในหลายอุตสาหกรรม การตรวจจับปัญหาก่อนที่จะลุกลามสามารถลดค่าใช้จ่ายในการเปลี่ยนชิ้นส่วนได้ประมาณ 18% เมื่อเทียบกับการรอจนกระทั่งชิ้นส่วนเสียหายอย่างสิ้นเชิง
การวัดมิติหลังการปฏิบัติงานโดยใช้คาลิเปอร์และเครื่องวัดความเบี้ยว (runout gauges) เพื่อตรวจจับการบิดงอจากความร้อน
ให้ปล่อยให้หัวเจาะเย็นลงจนถึงอุณหภูมิห้องก่อนเริ่มทำการวัด ใช้เวอร์เนียร์ดิจิทัลที่ผ่านการสอบเทียบแล้ววัดความสูงของส่วนต่างๆ ที่ตำแหน่งทิศเหนือ ทิศใต้ ทิศตะวันออก และทิศตะวันตก หากค่าที่วัดได้มีความแตกต่างกันมากกว่า 0.5 มิลลิเมตร แสดงว่าเกิดการบิดงอจากความร้อน (thermal warping) ขึ้นแล้ว และเครื่องมือชิ้นนั้นควรหยุดใช้งาน สำหรับการตรวจสอบการบิดเบี้ยวแบบทรงกระบอก (barrel distortion) ให้นำมาตรวัดความไม่สมดุล (runout gauge) มาใช้ด้วย เมื่อค่าที่วัดได้เกินค่าความคลาดเคลื่อนที่กำหนดไว้ที่ 0.1 มิลลิเมตร แสดงว่ามีความเสียหายเชิงโครงสร้างเกิดขึ้น ช่างเทคนิคภาคสนามที่ปฏิบัติตามขั้นตอนการวัดเหล่านี้อย่างเคร่งครัด มักจะพบว่าอายุการใช้งานของเครื่องมือเพิ่มขึ้นประมาณ 30% เนื่องจากหลีกเลี่ยงความล้มเหลวที่เกิดจากแรงเครียด (stress-related failures) ซึ่งมักก่อให้เกิดปัญหาตามมา นอกจากนี้ อย่าลืมจัดทำบันทึกอย่างเป็นทางการเกี่ยวกับวันที่สอบเทียบเครื่องมือทุกชนิดที่ใช้ในการตรวจสอบอย่างครบถ้วน การจัดทำเอกสารที่ดีมีความสำคัญอย่างยิ่งต่อความน่าเชื่อถือของผลการวินิจฉัยในภายหลัง
การจัดการสารหล่อเย็นและการควบคุมอุณหภูมิเพื่อประสิทธิภาพของหัวเจาะแบบเพชร (Diamond Core Bit)
ข้อเปรียบเทียบระหว่างการเจาะแบบเปียกกับแบบแห้ง: ข้อมูลความเครียดจากความร้อนจากการทดลองภาคสนาม (ΔT > 120°C ในการเจาะแบบแห้ง)
การใช้วิธีการเจาะแบบเปียกสามารถยืดอายุการใช้งานของหัวเจาะเพชรได้อย่างแท้จริง เมื่อพิจารณาจากสิ่งที่เกิดขึ้นระหว่างการปฏิบัติงานภาคสนาม การเจาะแบบแห้งจะทำให้อุณหภูมิของส่วนประกอบ (segment) สูงเกิน 120 องศาเซลเซียส ซึ่งสูงกว่าจุดที่เพชรเริ่มเสื่อมสภาพ และเมทริกซ์โลหะที่ล้อมรอบเพชรเริ่มสึกกร่อนเร็วกว่าปกติ อย่างไรก็ตาม การรักษาอุณหภูมิให้ต่ำลงด้วยการไหลเวียนของน้ำอย่างต่อเนื่องจะช่วยควบคุมอุณหภูมิในการทำงานให้อยู่ต่ำกว่า 50 องศาเซลเซียส วิธีนี้มีข้อได้เปรียบหลายประการที่ควรนำมาพิจารณาสำหรับผู้ที่ใช้อุปกรณ์เหล่านี้เป็นประจำ
- การกระจายความร้อนจากแรงเสียดทานอย่างมีประสิทธิภาพ
- การล้างร่องเจาะ (kerf) อย่างต่อเนื่องเพื่อป้องกันไม่ให้เศษวัสดุตกค้างกลับเข้าไปใหม่
- ลดการยึดติดระหว่างส่วนประกอบ (segments) กับพื้นผิวฐาน (substrate)
การใช้สารหล่อลื่นแบบน้ำหล่อเย็นช่วยลดแรงบิดที่สะสมตัวตามด้านข้างของกระบอกสูบ ซึ่งช่วยรักษาความกลมของชิ้นงานและรักษาการหมุนที่ดีระหว่างการทำงาน ในการให้ผลลัพธ์ที่ดีที่สุดจากเครื่องจักร ผู้ปฏิบัติงานส่วนใหญ่พบว่าการรักษาอัตราการไหลของน้ำหล่อเย็นไว้ที่ 3–5 แกลลอนต่อนาทีให้ผลลัพธ์ที่ดี แม้ว่าอาจจำเป็นต้องเพิ่มอัตราการไหลขึ้นเมื่อทำงานกับวัสดุที่แข็งหรือหนาแน่นกว่าปกติ โดยเฉพาะอย่างยิ่งเมื่อเจาะคอนกรีตที่มีรูพรุน สารหล่อลื่นแบบอิมัลชันมักจะคงคุณสมบัติของของเหลวไว้ได้ดีในบริเวณที่ต้องการมากที่สุด คือ บริเวณขอบเขตการตัด สารหล่อลื่นเหล่านี้สามารถควบคุมความร้อนได้อย่างมีประสิทธิภาพ โดยไม่ทำลายพันธะระหว่างวัสดุ หรือขัดขวางกระบวนการกำจัดส่วนผสมของตะกอน (slurry) ออกจากพื้นที่ทำงาน
ส่วน FAQ
เหตุใดการกำจัดเศษวัสดุจึงมีความสำคัญต่อหัวเจาะแบบเพชร?
การละเลยการกำจัดเศษวัสดุอาจทำให้ประสิทธิภาพการตัดลดลง เร่งอัตราการสึกหรอ และเพิ่มความเสี่ยงจากการสั่นสะเทือน
ขั้นตอนหลังการเจาะทันทีใดที่ช่วยป้องกันไม่ให้เรซินแข็งตัวและส่วนประกอบของหัวเจาะอุดตัน?
ล้างน้ำผ่านกระบอกสูบด้วยแรงดัน 60–80 ปอนด์ต่อตารางนิ้วภายใน 90 วินาทีหลังการเจาะ เพื่อป้องกันไม่ให้เรซินแข็งตัวและอุดตัน
การทำความสะอาดด้วยคลื่นอัลตราโซนิกกับการขัดด้วยมือเปรียบเทียบกันอย่างไรในแง่ของการกำจัดเศษสิ่งสกปรก
การทำความสะอาดด้วยคลื่นอัลตราโซนิกสามารถกำจัดเศษสิ่งสกปรกได้ถึงร้อยละ 98 โดยมีความเสี่ยงต่อความเสียหายของส่วนปลาย (segment) น้อยกว่าการขัดด้วยมือ (ซึ่งกำจัดได้เพียงร้อยละ 72)
เหตุใดการตรวจสอบแบบสม่ำเสมอของส่วนปลายของหัวเจาะเพชร (diamond core bit segments) จึงมีความสำคัญ
การตรวจพบปัญหาแต่เนิ่นๆ เช่น การแตกร้าวขนาดเล็ก (micro-chipping) และการแยกชั้นของส่วนปลาย (segment delamination) สามารถลดค่าใช้จ่ายในการเปลี่ยนชิ้นส่วนและยืดอายุการใช้งานของเครื่องมือได้
สารบัญ
- การทำความสะอาดและกำจัดเศษวัสดุอย่างเหมาะสมเพื่อ หัวดอกสว่านเพชร ความคงทน
-
การตรวจสอบสภาพแวดล้อมปกติของเซกเมนต์หัวเจาะแบบเพชร (Diamond Core Bit Segment) และโครงหลอด (Barrel)
- การวินิจฉัยด้วยการสังเกตด้วยตาเปล่าและการสัมผัส: การระบุการสึกกร่อนระดับจุลภาค (micro-chipping), การแยกตัวของชั้นเซกเมนต์ (segment delamination), และความผิดรูปของโครงหลอดให้เป็นรูปไข่ (barrel ovality)
- การวัดมิติหลังการปฏิบัติงานโดยใช้คาลิเปอร์และเครื่องวัดความเบี้ยว (runout gauges) เพื่อตรวจจับการบิดงอจากความร้อน
- การจัดการสารหล่อเย็นและการควบคุมอุณหภูมิเพื่อประสิทธิภาพของหัวเจาะแบบเพชร (Diamond Core Bit)
-
ส่วน FAQ
- เหตุใดการกำจัดเศษวัสดุจึงมีความสำคัญต่อหัวเจาะแบบเพชร?
- ขั้นตอนหลังการเจาะทันทีใดที่ช่วยป้องกันไม่ให้เรซินแข็งตัวและส่วนประกอบของหัวเจาะอุดตัน?
- การทำความสะอาดด้วยคลื่นอัลตราโซนิกกับการขัดด้วยมือเปรียบเทียบกันอย่างไรในแง่ของการกำจัดเศษสิ่งสกปรก
- เหตุใดการตรวจสอบแบบสม่ำเสมอของส่วนปลายของหัวเจาะเพชร (diamond core bit segments) จึงมีความสำคัญ